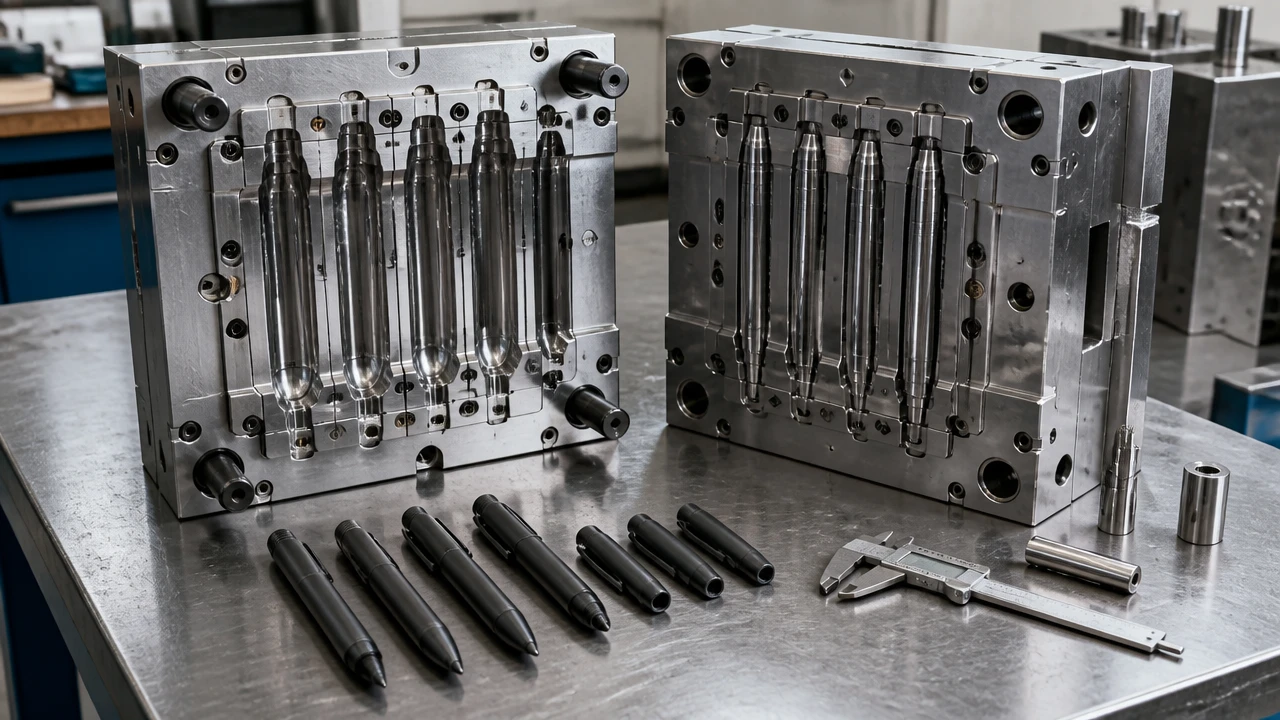
Завод по производству пресс-форм для ручек в Китае превращает утверждённый дизайн детали в воспроизводимые пластиковые детали. Для бренда ручек или маркеров ключевой результат — это не просто отполированный стальной инструмент. Это корпус, колпачок, заглушка или грип, которые подходят к сопрягаемым деталям, выдерживают сборку, выглядят стабильно и производятся с нужной скоростью. Это руководство охватывает литьевые формы для деталей ручек. Оно не ранжирует поставщиков готовых ручек и не рассматривает общее литьё пластмасс.
Краткий ответ
Выбирайте завод по производству пресс-форм для ручек, запросив анализ технологичности конкретной детали (DFM). Запросите согласованную спецификацию инструмента, письменные условия пробного запуска T1 и измеримые критерии приёмки. Сравнивайте предложения по одинаковой смоле, количеству гнёзд, идее литника, отделке, спецификации стали, объёму испытаний и условиям владения инструментом. Не переходите к производству на основе одного красивого образца. Проверьте разброс размеров по гнёздам, посадку колпачка, поверхности, связанные с утечкой, и косметические дефекты после контролируемого запуска.
Быстрые ссылки
- Для каких деталей ручек нужны пресс-формы?
- Решения по конструкции пресс-формы
- T1 и приемка пресс-формы
- контрольный список RFQ
- Часто задаваемые вопросы
Что производит завод по производству пресс-форм для ручек в Китае
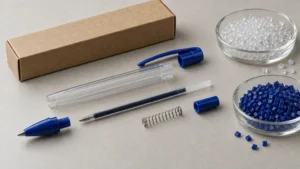
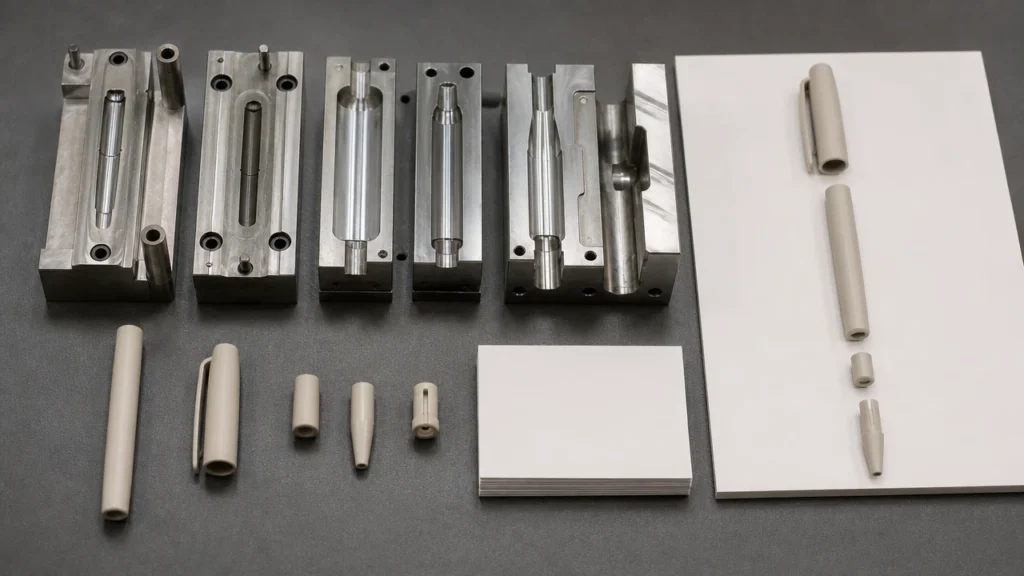
Обычные детали — это пластиковые корпуса, колпачки, задние заглушки, носовые конусы, детали клипс и некоторые жёсткие грипы. Для программы маркеров также могут потребоваться корпус клапана, держатель наконечника или внутренняя уплотнительная деталь. У каждой детали своя ключевая функция. Видимый корпус требует контролируемого блеска, цвета и линии разъёма. Колпачок должен обеспечивать стабильное удержание и уплотнение, соответствующее наконечнику и чернильной системе. Заглушка должна надёжно фиксироваться, не растрескивая корпус. Мелкая внутренняя деталь может иметь меньший косметический риск, но более жёсткие требования к посадке или течению.
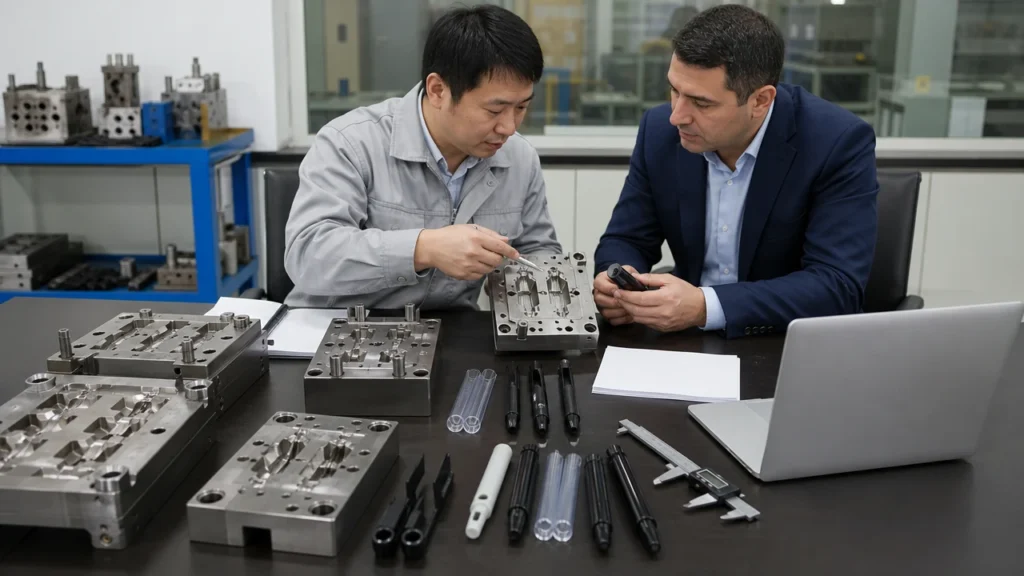
Это разделение меняет подход к выбору фабрики. Формовочный цех, который делает чистые косметические корпуса, всё ещё может нуждаться в доказательстве герметичности колпачка и стабильности сборки. Хорошая внутренняя деталь может не соответствовать отделке, необходимой для розничного корпуса. Определите полную сопрягаемую сборку перед оценкой стоимости пресс-формы. Добавьте сменный стержень или резервуар для чернил, наконечник, колпачок и пространство для упаковки. ZH Stationery's экскурсия по заводу показывает литьё под давлением в контексте производства ручек и маркеров. Используйте это как контекст для связи оснастки с последующей сборкой. Это не доказательство какой-либо конкретной спецификации пресс-формы.
Решения по конструкции пресс-формы для ручек, влияющие на стоимость и качество
Геометрия детали, толщина стенки и уклон
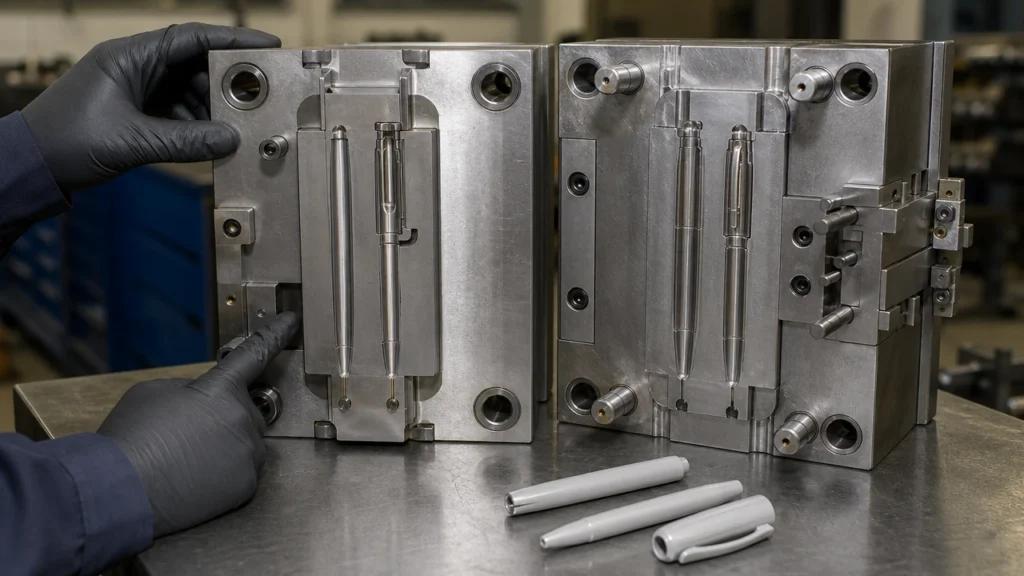
Длинные тонкие корпуса ручек создают небольшие зазоры для охлаждения и выталкивания. Неравномерные стенки могут вызвать усадку, коробление или смещенное отверстие. Колпачок с недостаточным уклоном может задираться при выталкивании. Отметьте размеры, которые действительно контролируют посадку. Затем позвольте инструментальному цеху предложить линию разъема, уклон и метод оформления внутренней полости. Protolabs' draft guidance объясняет, почему уклон зависит от материала, глубины, отделки и конструкции инструмента. Его руководство по толщине стенок объясняет, почему большие перепады толщины делают охлаждение неравномерным. Ни то, ни другое не устанавливает универсальный размер корпуса ручки. Выбранная смола и форма всё равно требуют анализа DFM.
Литник, распределитель и видимые поверхности
Спросите, где расплавленная смола входит в деталь и где остаётся след от литника. Литник, который хорош на скрытой задней заглушке, может выделяться на прозрачном корпусе. Раскладка литниковой системы также меняет баланс заполнения между гнёздами. Запросите чертёж с указанием литника, линии разъёма, следов выталкивателей, вентиляционных отверстий и любых боковых действий. Protolabs' литью под давлением называет расположение литника, охлаждение, выталкивание и поднутрения решениями по дизайну детали, которые формируют качество отливки.
Количество гнезд и компоновка пресс-формы
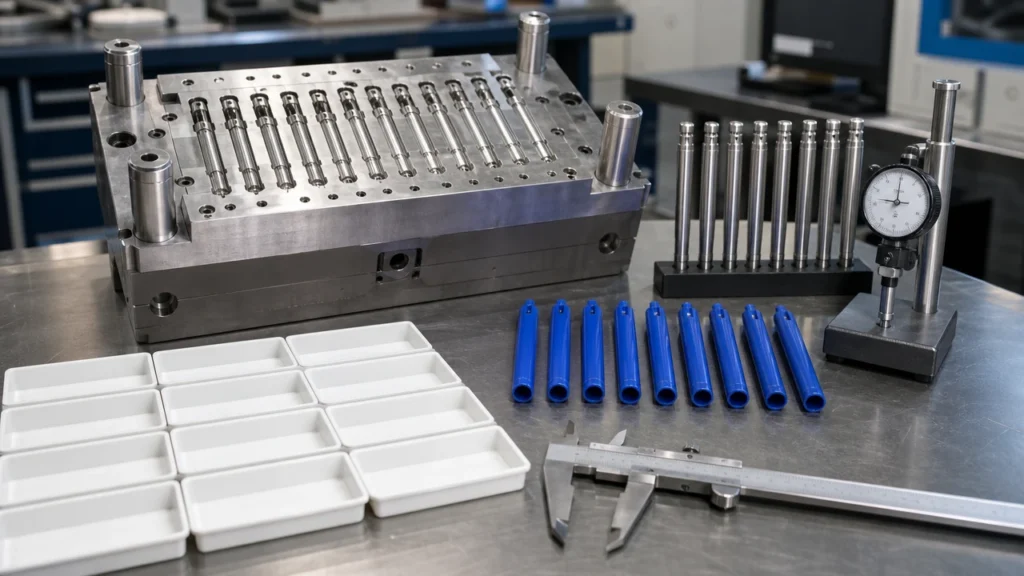
Большее количество гнёзд может увеличить выпуск за цикл. Высокое число гнёзд не всегда автоматически снижает итоговую стоимость. Пресс должен иметь правильное усилие смыкания и объём впрыска. Литниковая система должна заполняться равномерно. Каждое гнездо должно соответствовать одинаковым требованиям по размеру и внешнему виду. Запросите предлагаемое количество гнёзд и расчёт цены за штуку при вашем прогнозируемом объёме. Если предложение включает сменные вставки или семейную форму, спросите, что можно менять отдельно и стабильно ли заполняются детали разного веса.
Сталь, отделка и техническое обслуживание
Формулировка «закаленная стальная пресс-форма» слишком расплывчата для заказа на закупку. Попросите поставщика указать марку стали для матрицы, пуансона и вставок. Уточните термообработку там, где это важно, план финишной обработки или текстуры, планируемые точки ухода и условия любой заявленной долговечности. Пресс-форма для прозрачных корпусов может требовать иной полировки и плана ухода, чем для текстурированной непрозрачной крышки. Зафиксируйте, кто оплачивает быстроизнашивающиеся детали, уход от коррозии, хранение и ремонт. Относитесь к заявленному сроку службы пресс-формы как к условному обещанию. Он не сохраняется сам по себе при любой смоле, красителе, оборудовании или плане ухода.
Как сравнивать коммерческие предложения заводов по изготовлению пресс-форм для ручек
| Позиция запроса предложений | Что должно быть указано в предложении | Зачем это нужно покупателям |
|---|---|---|
| Деталь и полимер | Утверждённый 3D-файл, ревизия, марка полимера, допущения по цвету и добавкам | Усадка и финишная обработка зависят от фактически отливаемого материала |
| Конструкция пресс-формы | Марки стали, количество гнёзд, литниковая система, вставки и боковые знаки | «Одна пресс-форма» может означать совершенно разные результаты |
| Требования к поверхности | Глянец, текстура, прозрачность, видимая линия разъёма и расположение литника | Для утверждения косметического вида нужен общий эталон |
| Пробные запуски | Количество включенных пробных запусков, поставляемая смола, количество образцов и запись процесса | T1 может выявить изменения, требующие еще одного запуска |
| Приемка | Критические размеры, разброс между гнездами, посадка, удержание и визуальные пределы | Привлекательный образец не является тестом на повторяемость |
| Коммерческие условия | Цена пресс-формы, стоимость доработок, право собственности, хранение, передача и запасные части | Низкая начальная цена может скрывать будущую зависимость |
Сравнивайте предложения только после того, как заполните пробелы. Очень низкая цена пресс-формы может означать меньшее количество гнёзд, другую сталь, меньше испытаний или исключённые расходы на доставку и изменения. Для более широкого контекста OEM-затрат см. руководства по стоимости производства кастомных ручек. Держите расходы на пресс-форму отдельно от поштучной стоимости литья, сборки, чернил и упаковки. руководство по переговорам MOQ explains why tooling and production MOQ should be talked about as different duties.
Образцы T1 и приемка пресс-формы
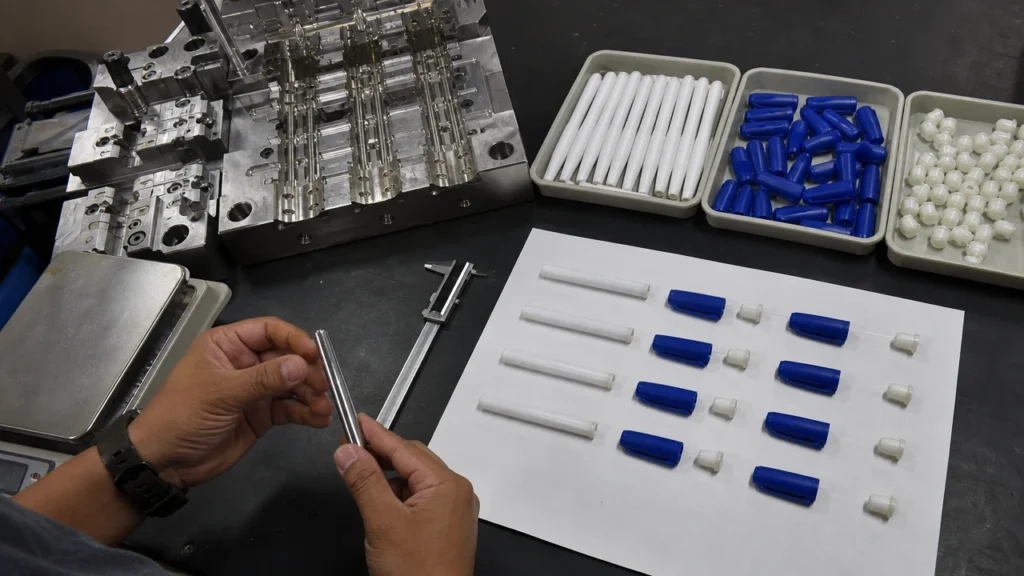
T1 — это первый плановый пробный запуск после изготовления пресс-формы. Это этап тестирования, а не окончательная приемка. При необходимости запросите исследование недолива или заполнения. Запросите протокол испытаний с настройками смолы и оборудования. Запросите фотографии каждого гнезда и отчет о размерах с привязкой к номерам гнезд. Проверяйте детали после стабилизации, в соответствии с согласованными условиями измерений. Записывайте дефекты по гнездам и местам. Не пишите «проблема внешнего вида» в общем списке.
Первый обзор должен ответить на четыре вопроса. Заполняется ли деталь и извлекается ли без проблем? Совпадают ли рабочие размеры с принятыми деталями? Хорош ли косметический результат на видимых поверхностях? Может ли пресс-форма повторять результат в течение стабильного прогона? Один хороший образец не отвечает на последний вопрос. Protolabs' дефектам литья охватывает следы волочения, утяжины и коробление, которые могут возникать из-за конструкции детали или параметров процесса.
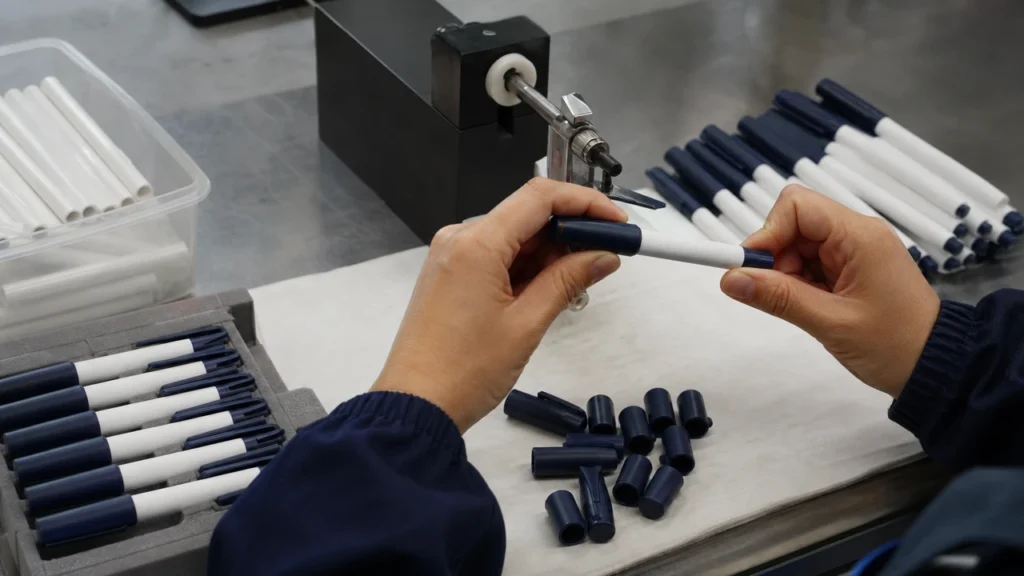
Для испытаний, специфичных для ручек, изготавливайте формованные детали с реальным пишущим узлом, резервуаром для чернил или сменным стержнем. Измеряйте усилие снятия колпачка, удержание заглушки, резьбовое или защелкивающееся соединение, круглость, видимый зазор и любую поверхность, склонную к протечкам. Для маркеров храните собранные образцы в нескольких положениях и проверяйте высыхание или растекание. Используйте руководство по контролю качества маркеров в качестве ближайшего контекста. чек-лист аудита фабрики маркеров охватывает более широкий производственный процесс после утверждения оснастки.
Практическая последовательность утверждения
- Зафиксируйте чертеж детали и отметьте функциональные, косметические и справочные размеры.
- Утвердите анализ DFM: материал, усадку, уклоны, литник, линию разъема и выталкивание.
- Проверьте образцы T1 из каждой полости и задокументируйте отклонения.
- Согласуйте изменения оснастки и при необходимости проведите испытания T2 или последующие.
- Проверьте сборку, посадку и хранение с реальными компонентами ручек и чернилами, где это применимо.
- Проведите продолжительное производственное испытание и сравните образцы в начале, середине и конце.
- Подпишите оснастку в соответствии с утвержденным чертежом, образцом и письменными критериями приемки.
Если изменение затрагивает чертеж детали, пересмотрите чертеж до повторной приемки. Храните подписанный эталонный образец и пометку, какое гнездо его изготовило. Запросите окончательный чертеж пресс-формы, список запасных частей и инструкции по уходу, если пресс-форма принадлежит вашему бренду. руководство по производству ручек OEM/ODM помогает связать выпуск пресс-формы со сборкой ручки и утверждением private-label.
Контрольный список запроса предложений на пресс-форму для ручек
Отправьте одинаковый пакет каждому кандидату. Чертежи деталей с ревизиями. 3D-файлы. Ожидаемый годовой объем. Планируемая смола и цвет. Чертежи сопрягаемых деталей. Косметическая база. Лимит упаковки. Целевой рынок. Укажите, фабрика рассчитывает только работы по пресс-форме или также литье и сборку. Затем спросите:
- Кто владеет пресс-формой, вставками, CAD и технологическими данными после окончательной оплаты?
- Какие этапы механической обработки, полировки, текстурирования и пробных испытаний выполняются собственными силами?
- Какое количество гнезд и размер пресса предлагаются и почему?
- Какие размеры будут измеряться для каждого гнезда и каким методом?
- Какие изменения включены после T1 и что приводит к дополнительным расходам?
- Как будет храниться, обслуживаться, страховаться и передаваться пресс-форма при переносе производства?
- Какое количество пробных образцов и доказательств производственного цикла необходимо для приемки?
Не просите каждого поставщика обещать одинаковый фиксированный ресурс пресс-формы или срок изготовления до рассмотрения дизайна. Запросите условия, стоящие за котировкой, и план этапов. Утверждение чертежа. Выпуск стали. Механическая обработка. T1. Исправления. Финальная проверка. Если у ручки необычная форма корпуса, руководство по ручке в форме животного OEM дает контекст соседнего дизайна. Эта статья остается о самой пресс-форме.
Часто задаваемые вопросы
Должен ли бренд ручек владеть своей литьевой формой?
Право собственности — это деловое решение, но оно должно быть зафиксировано письменно. В заказе на покупку следует указать пресс-форму, вставки, CAD-файлы, место хранения, обязанности по уходу и порядок передачи. Одна лишь оплата оснастки не решает все вопросы собственности или доступа.
Всегда ли многогнездная форма дешевле в пересчете на одну деталь ручки?
Только если ожидаемый объем, время цикла, процент брака и баланс гнезд оправдывают более высокие затраты на оснастку. Запросите сравнение при вашем прогнозируемом количестве. Не воспринимайте количество гнезд как признак качества.
Что должен включать отчет T1?
Как минимум укажите смолу и параметры пробного запуска. Предоставьте пронумерованные образцы из каждого гнезда. Измерьте согласованные ключевые размеры. Составьте карту дефектов. Рекомендуйте исправления пресс-формы или процесса. Добавьте испытания на сборку и хранение, если деталь влияет на уплотнение колпачка, посадку пера или удержание чернил.
Может ли один завод изготовить и пресс-форму, и готовые ручки?
Да. Некоторые производители полного цикла создают или эксплуатируют оснастку, затем льют, печатают и собирают готовое изделие. Проверьте, какие этапы выполняются собственными силами. Проверьте, кто устраняет проблему, когда пресс-форма проходит по размерам, но не проходит сборку.
Когда пресс-форма для ручек готова к серийному производству?
Когда финальная ревизия детали, образцы из гнезд, эталон внешнего вида, испытания на сборку и результаты установившегося режима соответствуют письменным правилам приемки. Утверждение должно охватывать пресс-форму и детали, которые она производит, в рамках письменно заданного технологического окна.
Итоговый вывод для покупателя
Покупайте воспроизводимую систему деталей, а не впечатляющий первый отстрел. Предоставьте фабрике по пресс-формам для ручек реальные сопрягаемые детали и требования к продукту. Проанализируйте ее решения по DFM. Включите в контракт испытания по каждому гнезду и приемку в рабочем режиме. Если ваша программа также требует литья, печати и финальной сборки, потребуйте одного ответственного за передачу между оснасткой и производством готовых ручек.