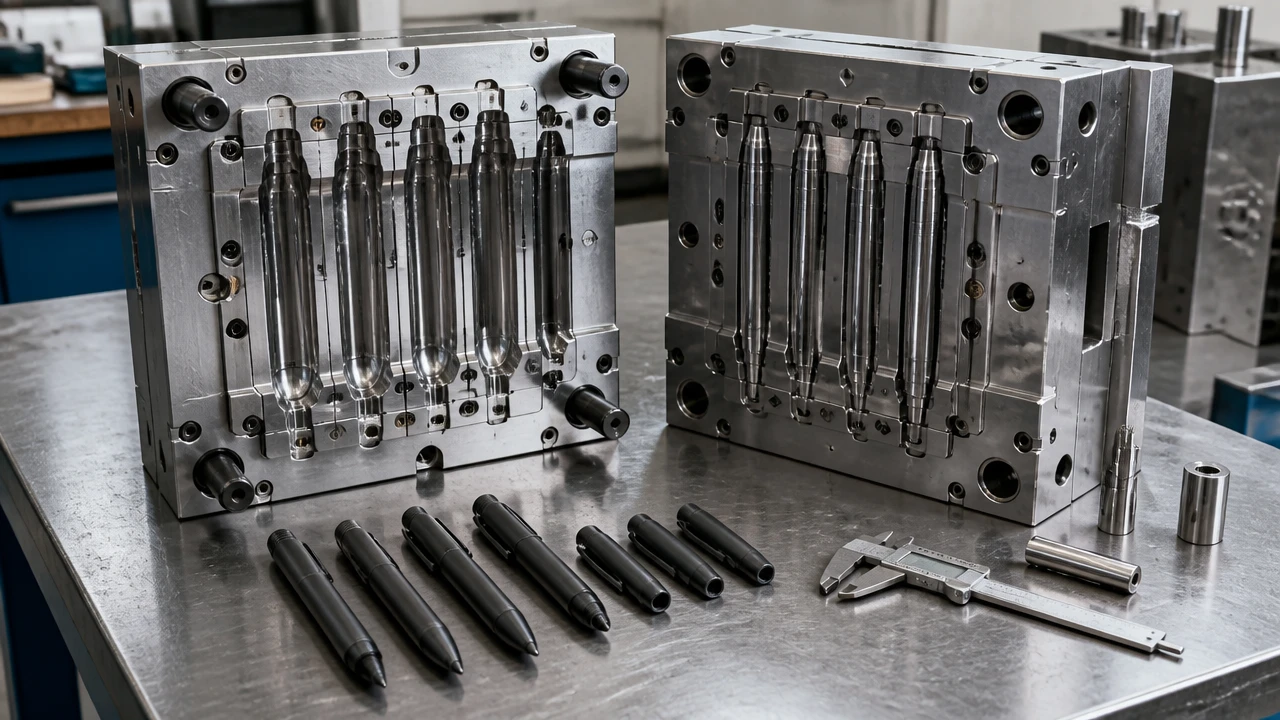
Fabryka form do długopisów w Chinach przekształca zatwierdzony projekt części w powtarzalne komponenty z tworzywa sztucznego. Dla marki długopisów lub markerów kluczowym rezultatem nie jest samo wypolerowane narzędzie stalowe: to korpus, skuwka, zatyczka lub uchwyt, który pasuje do współpracujących części, wytrzymuje montaż, wygląda spójnie i może być produkowany w wymaganym tempie. Ten przewodnik koncentruje się na formach wtryskowych do komponentów długopisów, a nie na rankingach dostawców gotowych długopisów ani ogólnym formowaniu tworzyw sztucznych.
Szybka odpowiedź
Wybierz fabrykę form do długopisów, prosząc o przegląd projektowania pod kątem produkcji (DFM) specyficzny dla części, uzgodnioną specyfikację narzędzia, udokumentowane warunki próby T1 i mierzalne kryteria akceptacji. Porównuj oferty przy tej samej żywicy, liczbie gniazd, koncepcji wlewu, wykończeniu powierzchni, specyfikacji stali, zakresie próby i warunkach własności narzędzia. Nie zatwierdzaj produkcji na podstawie jednej atrakcyjnej próbki: sprawdź zmienność wymiarową między gniazdami, dopasowanie skuwki, interfejsy związane z wyciekiem i wady kosmetyczne po kontrolowanym przebiegu.
Szybkie linki
- Które części długopisu wymagają form?
- Decyzje projektowe narzędzia
- Odbiór T1 i formy
- lista kontrolna zapytania ofertowego
- Często zadawane pytania
Co produkuje fabryka form do długopisów w Chinach
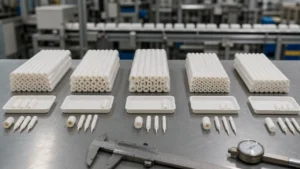
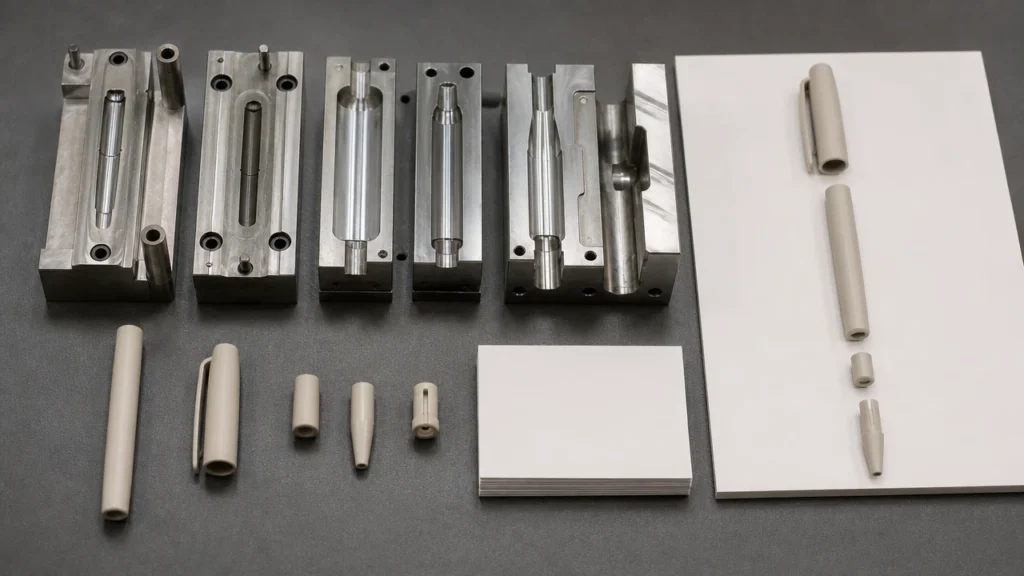
Typowe elementy to plastikowe korpusy, skuwki, zatyczki tylne, stożki przednie, elementy klipsów i niektóre sztywne gripy. Program dotyczący markerów może również wymagać obudowy zaworu, uchwytu stalówki lub wewnętrznego elementu uszczelniającego. Każda część pełni inną krytyczną funkcję. Widoczny korpus wymaga kontrolowanego połysku, koloru i umiejscowienia linii podziału. Skuwka wymaga przewidywalnego trzymania i uszczelnienia pasującego do stalówki i systemu atramentowego. Zatyczka wymaga niezawodnego montażu i trzymania bez pękania korpusu. Mały element wewnętrzny może mieć mniejsze ryzyko kosmetyczne, ale ciaśniejsze wymagania dotyczące pasowania lub przepływu.
To rozróżnienie zmienia sposób wyboru fabryki. Producent form, który wytwarza czyste kosmetyczne korpusy, może nadal musieć udowodnić szczelność zakrętki i powtarzalność montażu. Z drugiej strony, technicznie poprawna część wewnętrzna może nie spełniać wykończenia oczekiwanego dla korpusu przeznaczonego do sprzedaży detalicznej. Przed wyceną narzędzia należy zdefiniować kompletny zespół współpracujący, w tym wkład lub zbiornik atramentu, końcówkę, zakrętkę i luz opakowaniowy. ZH Stationery wycieczka po fabryce przedstawia formowanie wtryskowe jako część procesu produkcji długopisów i markerów; użyj go jako kontekstu do koordynacji narzędzi z późniejszym montażem, a nie jako dowodu na jakąkolwiek konkretną specyfikację formy.
Decyzje projektowe formy do długopisów, które zmieniają koszt i jakość
Geometria części, grubość ścianki i pochylenie
Długie, smukłe korpusy długopisów wzmacniają niewielkie różnice w chłodzeniu i wyrzucaniu. Nierówne ścianki mogą powodować zapadnięcia, wypaczenia lub niecentryczny otwór; skuwka z niewystarczającym pochyleniem może się zarysować podczas wyrzucania. Oznacz wymiary, które faktycznie kontrolują pasowanie, a następnie pozwól producentowi formy zaproponować linię podziału, pochylenie i metodę rdzeniowania. wytyczne projektowe dotyczące pochylenia wyjaśnia, dlaczego pochylenie zależy od materiału, głębokości, wykończenia i konstrukcji narzędzia. Jego wytyczne dotyczące grubości ścianki wyjaśnia, dlaczego duże zmiany grubości mogą powodować nierównomierne chłodzenie. Żadne źródło nie podaje uniwersalnego wymiaru korpusu długopisu; wybrana żywica i geometria nadal wymagają przeglądu DFM.
Przewężka, kanał doprowadzający i powierzchnie widoczne
Zapytaj, gdzie stopiona żywica wchodzi do części i gdzie pozostanie ślad po przewężce. Przewężka akceptowalna na ukrytym tylnym korku może być widoczna na przezroczystym korpusie. Układ kanałów doprowadzających wpływa również na równowagę wypełnienia między gniazdami. Poproś o rysunek z zaznaczeniem przewężki, linii podziału, śladów wypychaczy, punktów odpowietrzania i ewentualnych suwaków bocznych. Protolabs przewodnik po formowaniu wtryskowym określa lokalizację przewężki, chłodzenie, wypychanie i podcięcia jako decyzje projektowe części, które wpływają na jakość formowania.
Liczba gniazd i układ narzędzia
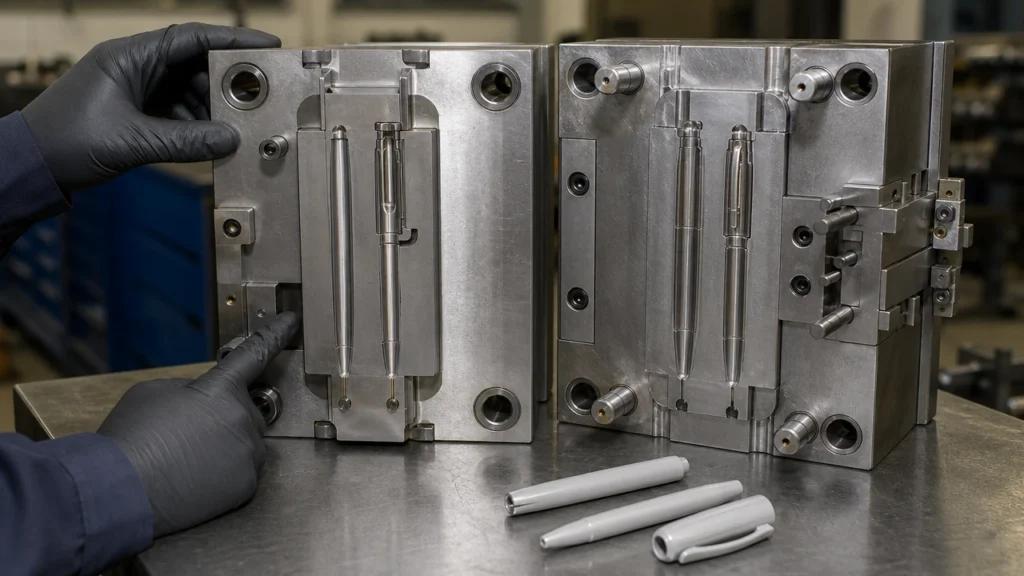
Większa liczba gniazd może zwiększyć wydajność na cykl, ale wysoka liczba gniazd nie obniża automatycznie kosztu dostarczonego. Prasa musi mieć odpowiednią siłę zwarcia i pojemność wtrysku, kanał doprowadzający musi wypełniać równomiernie, a każde gniazdo musi spełniać te same normy wymiarowe i kosmetyczne. Poproś o proponowaną liczbę gniazd i kalkulację ceny za sztukę przy prognozowanym wolumenie. Jeśli oferta obejmuje wymienne wkładki lub formę rodzinną, zapytaj, co można zmieniać niezależnie i czy części o różnych masach będą wypełniać się równomiernie.
Stal, wykończenie i konserwacja
„Forma ze stali hartowanej” jest zbyt ogólna dla zamówienia zakupu. Poproś dostawcę o podanie gatunku stali dla gniazda, rdzenia i wkładek; obróbki cieplnej, jeśli dotyczy; normy wykończenia powierzchni lub tekstury; przewidywanych punktów konserwacji; oraz warunków stojących za wszelkimi deklaracjami dotyczącymi cyklu życia. Narzędzie do przezroczystych korpusów może wymagać innego planu polerowania i obsługi niż teksturowana nieprzezroczysta zakrętka. Zapisz, kto płaci za wymianę części zużywających się, zapobieganie korozji, przechowywanie i naprawy. Traktuj deklarowaną żywotność formy jako warunkowe zobowiązanie dostawcy, a nie gwarancję, która przetrwa każdą żywicę, barwnik, maszynę lub reżim konserwacji.
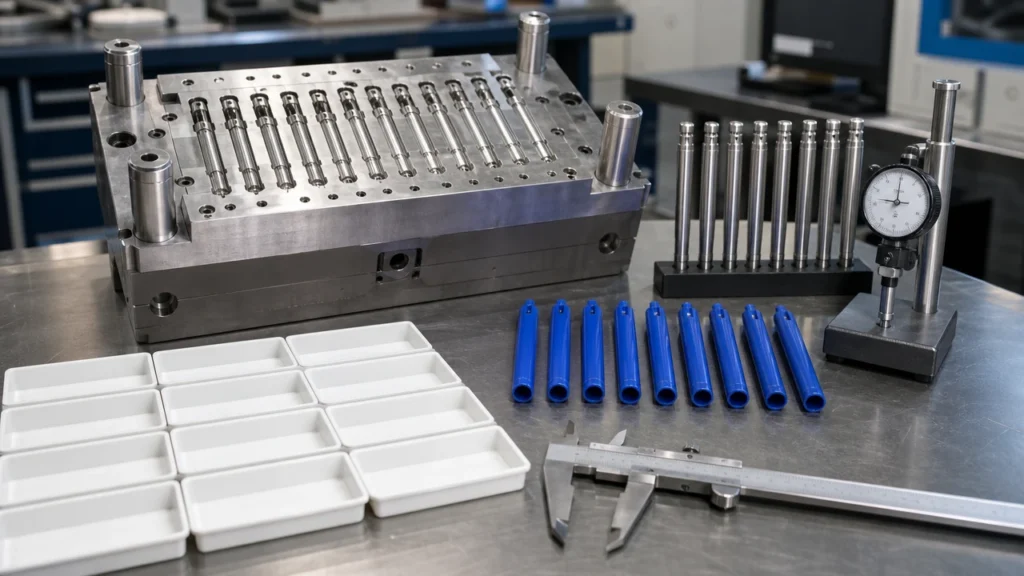
Jak porównywać oferty fabryk form do długopisów
| Pozycja zapytania ofertowego | Co powinna zawierać oferta | Dlaczego kupujący tego potrzebują |
|---|---|---|
| Część i żywica | Zatwierdzony plik 3D, wersja, gatunek żywicy, kolor i założenia dotyczące dodatków | Skurcz i wykończenie zależą od faktycznie formowanego materiału |
| Konstrukcja formy | Gatunki stali, liczba gniazd, kanał doprowadzający/zamknięcie, wkładki i suwaki boczne | „Jedna forma” może oznaczać bardzo różne rezultaty |
| Wymagania dotyczące powierzchni | Połysk, tekstura, przezroczystość, widoczna linia podziału i położenie punktu wtrysku | Zatwierdzenie kosmetyczne wymaga wspólnego punktu odniesienia |
| Próby | Liczba uwzględnionych prób, dostarczona żywica, ilość próbek i zapis procesu | T1 może ujawnić zmiany wymagające kolejnego przebiegu |
| Akceptacja | Wymiary krytyczne, zmienność między gniazdami, dopasowanie, utrzymanie i limity wizualne | Atrakcyjna próbka nie jest testem powtarzalności |
| Warunki handlowe | Cena formy, opłaty za modyfikacje, własność, przechowywanie, transfer i części zamienne | Niska cena początkowa może ukrywać przyszłe uzależnienie |
Porównuj oferty dopiero po uzupełnieniu brakujących pól. Bardzo niska cena formy może odzwierciedlać mniejszą liczbę gniazd, inną stal, mniej rund próbnych lub wykluczenie wysyłki i modyfikacji. Aby uzyskać szerszy kontekst kosztów OEM, zobacz przewodnik po kosztach produkcji niestandardowych długopisów; koszt formy należy oddzielić od kosztów jednostkowych formowania, montażu, tuszu i opakowania. Przewodnik negocjacyjny MOQ wyjaśnia, dlaczego oprzyrządowanie i produkcję MOQ należy negocjować jako odrębne zobowiązania.
Próbki T1 i akceptacja formy
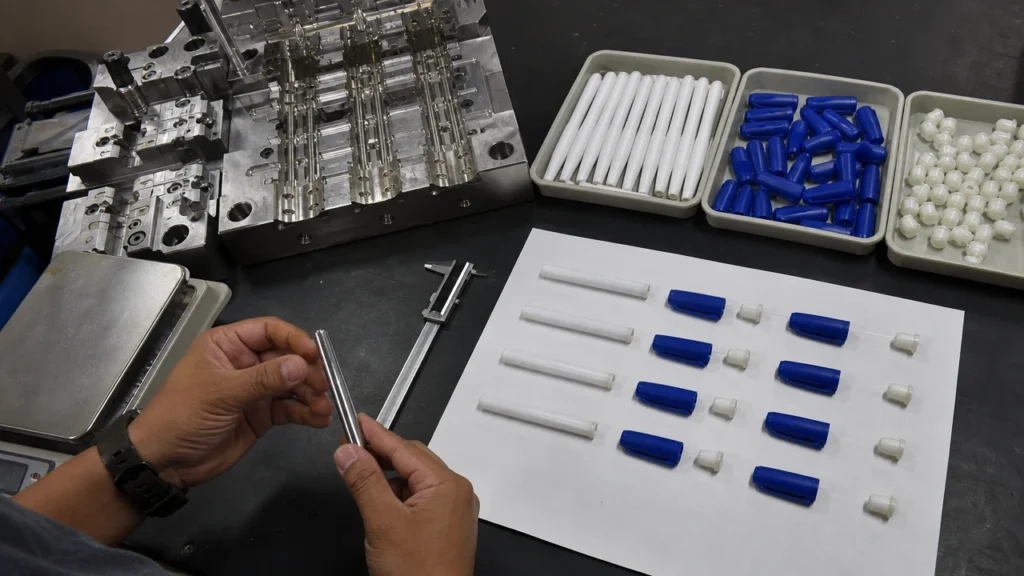
T1 to pierwsza ustrukturyzowana próba po wykonaniu narzędzia. Jest to etap diagnostyczny, a nie ostateczne zatwierdzenie produkcji. Poproś o badanie niedolewu lub wypełnienia, jeśli to przydatne, arkusz próbny z ustawieniami żywicy i maszyny, zdjęcia każdej gniazda oraz raport wymiarowy powiązany z numerowanymi gniazdami. Oceniaj części po ustabilizowaniu, stosując uzgodnione warunki pomiaru. Rejestruj wady według gniazda i lokalizacji, zamiast wpisywać „problem z wyglądem” na ogólnej liście kontrolnej.
Pierwszy przegląd powinien odpowiedzieć na cztery pytania: Czy część wypełnia się i wysuwa niezawodnie? Czy wymiary funkcjonalne umożliwiają spasowanie z zatwierdzonymi komponentami? Czy efekt kosmetyczny jest akceptowalny na widocznych powierzchniach? Czy narzędzie może powtórzyć wynik w ciągłym cyklu? Pojedyncza dobra próbka nie odpowiada na ostatnie pytanie. Przewodnik Protolabs po wadach formowania obejmuje wady takie jak ślady przeciągania, zapadnięcia i wypaczenia, które mogą wynikać z konstrukcji części lub warunków procesu.
W przypadku testów specyficznych dla długopisów zmontuj formowane części z rzeczywistą stalówką, zbiornikiem atramentu lub wkładem. Zmierz siłę zdejmowania skuwki, utrzymanie zatyczki, pasowanie gwintowe lub zatrzaskowe, współosiowość, widoczną szczelinę oraz wszelkie interfejsy wrażliwe na wycieki. W przypadku markerów przechowuj zmontowane próbki w różnych orientacjach i sprawdzaj wysychanie lub migrację; użyj przewodnika kontroli jakości markerów jako kontekstu uzupełniającego. Lista kontrolna audytu fabryki markerów obejmuje szerszy proces fabryczny po zatwierdzeniu oprzyrządowania.
Praktyczna sekwencja zatwierdzania
- Zamroź rysunek części i oznacz wymiary funkcjonalne, kosmetyczne i referencyjne.
- Zatwierdź przegląd DFM: żywica, naddatek na skurcz, pochylenie, przewężka, linia podziału i wypychanie.
- Sprawdź próbki T1 z każdego gniazda i udokumentuj odchylenia.
- Uzgodnij zmiany w oprzyrządowaniu i w razie potrzeby przeprowadź próby T2 lub późniejsze.
- Przetestuj montaż, dopasowanie i przechowywanie z rzeczywistymi komponentami długopisu i tuszem, jeśli ma to zastosowanie.
- Przeprowadź ciągłą próbę produkcyjną i porównaj próbki z początku, środka i końca.
- Zatwierdź oprzyrządowanie zgodnie z zatwierdzonym rysunkiem, próbką i pisemnymi kryteriami odbioru.
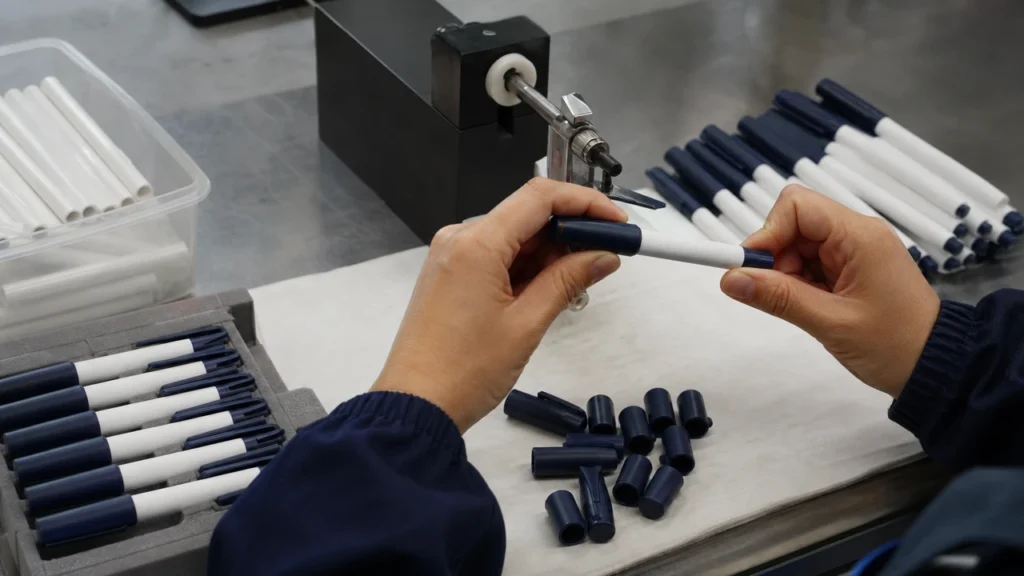
Jeśli zmiana modyfikuje rysunek części, zaktualizuj rysunek przed ponownym zatwierdzeniem. Przechowuj podpisaną próbkę wzorcową i zapis, z którego gniazda pochodzi. Poproś o ostateczny rysunek narzędzia, listę części zamiennych i instrukcje konserwacji, jeśli narzędzie należy do Twojej marki. Ten przewodnik produkcji długopisów OEM/ODM jest przydatne do skoordynowania wydania narzędzia z późniejszym montażem długopisu i zatwierdzeniem marki własnej.
Lista kontrolna zapytania ofertowego dotyczącego formy do długopisów
Wyślij ten sam pakiet do każdej fabryki kandydującej: rysunki części z wersjami, pliki 3D, oczekiwany roczny wolumen, zamierzoną żywicę i kolor, rysunki części współpracujących, wzorzec kosmetyczny, ograniczenia opakowaniowe i rynek docelowy. Określ, czy fabryka wycenia wyłącznie wykonanie narzędzia, czy również formowanie wtryskowe i montaż. Następnie zapytaj:
- Kto jest właścicielem formy, wkładek, danych CAD i danych procesowych po dokonaniu płatności końcowej?
- Które etapy obróbki skrawaniem, polerowania, teksturowania i prób są wykonywane we własnym zakresie?
- Jaka liczba gniazd i wielkość prasy są proponowane i dlaczego?
- Które wymiary będą mierzone dla każdego gniazda i jaką metodą?
- Jakie zmiany są uwzględnione po T1 i co powoduje dodatkowe opłaty?
- W jaki sposób narzędzie będzie przechowywane, konserwowane, ubezpieczane i przenoszone w przypadku zmiany produkcji?
- Jaka ilość próbna i dowody z serii produkcyjnej są wymagane do odbioru?
Nie proś każdego dostawcy o obietnicę takiej samej stałej żywotności formy lub czasu realizacji przed przeglądem projektu. Zamiast tego zapytaj o założenia stojące za jego wyceną oraz plan kamieni milowych obejmujący zatwierdzenie rysunku, zwolnienie stali, obróbkę skrawaniem, T1, korekty i odbiór końcowy. W przypadku gdy długopis ma nietypowy kształt obudowy, przewodnik po długopisie w kształcie zwierzęcia OEM oferuje kontekst projektowy sąsiednich elementów; niniejszy artykuł pozostaje skoncentrowany na samym narzędziu.
Często zadawane pytania
Czy marka długopisów musi posiadać własną formę wtryskową?
Własność to decyzja handlowa, ale musi być zapisana. Zamówienie powinno określać narzędzie, wkładki, pliki CAD, miejsce przechowywania, obowiązki konserwacyjne i procedurę przeniesienia. Samo pokrycie kosztów oprzyrządowania nie rozstrzyga wszystkich kwestii własności i dostępu.
Czy forma wielogniazdowa jest zawsze tańsza w przeliczeniu na część długopisu?
Tylko jeśli oczekiwany wolumen, czas cyklu, wskaźnik odpadów i wyważenie gniazd uzasadniają wyższą inwestycję w narzędzie. Poproś o porównanie przy własnej prognozowanej ilości, zamiast traktować liczbę gniazd jako sygnał jakości.
Co powinien zawierać raport T1?
Co najmniej należy określić żywicę i ustawienia próby, dostarczyć ponumerowane próbki z każdej gniazda, zmierzyć uzgodnione wymiary krytyczne, zmapować wady i zalecić korekty narzędzia lub procesu. Dodaj testy montażu i przechowywania, gdy część wpływa na uszczelnienie skuwki, dopasowanie stalówki lub szczelność atramentu.
Czy jedna fabryka może wykonać zarówno formę, jak i gotowe długopisy?
Tak, niektórzy zintegrowani pionowo producenci długopisów wykonują lub zarządzają oprzyrządowaniem, a następnie formują, drukują i montują gotowy produkt. Zweryfikuj, które etapy są wykonywane wewnętrznie i kto jest odpowiedzialny za działania korygujące, gdy forma przechodzi kontrolę wymiarową, ale nie przechodzi montażu.
Kiedy forma do długopisów jest gotowa do produkcji masowej?
Gdy ostateczna wersja części, próbki z gniazd, wzorzec wyglądu, testy montażu i wyniki ciągłej pracy spełniają pisemne kryteria akceptacji. Zatwierdzenie powinno obejmować narzędzie i części, które produkuje, w udokumentowanym oknie procesowym.
Ostateczne wnioski dla kupca
Kup powtarzalny system komponentów, a nie imponujący pierwszy strzał. Przekaż fabryce form do długopisów rzeczywiste części współpracujące i wymagania produktowe, przeanalizuj jej decyzje DFM oraz uwzględnij w umowie próby na poziomie gniazd i odbiór partii produkcyjnej. Jeśli program wymaga również formowania, drukowania i montażu końcowego, poproś o jednego właściciela odpowiedzialnego za przekazanie między oprzyrządowaniem a produkcją gotowych długopisów.