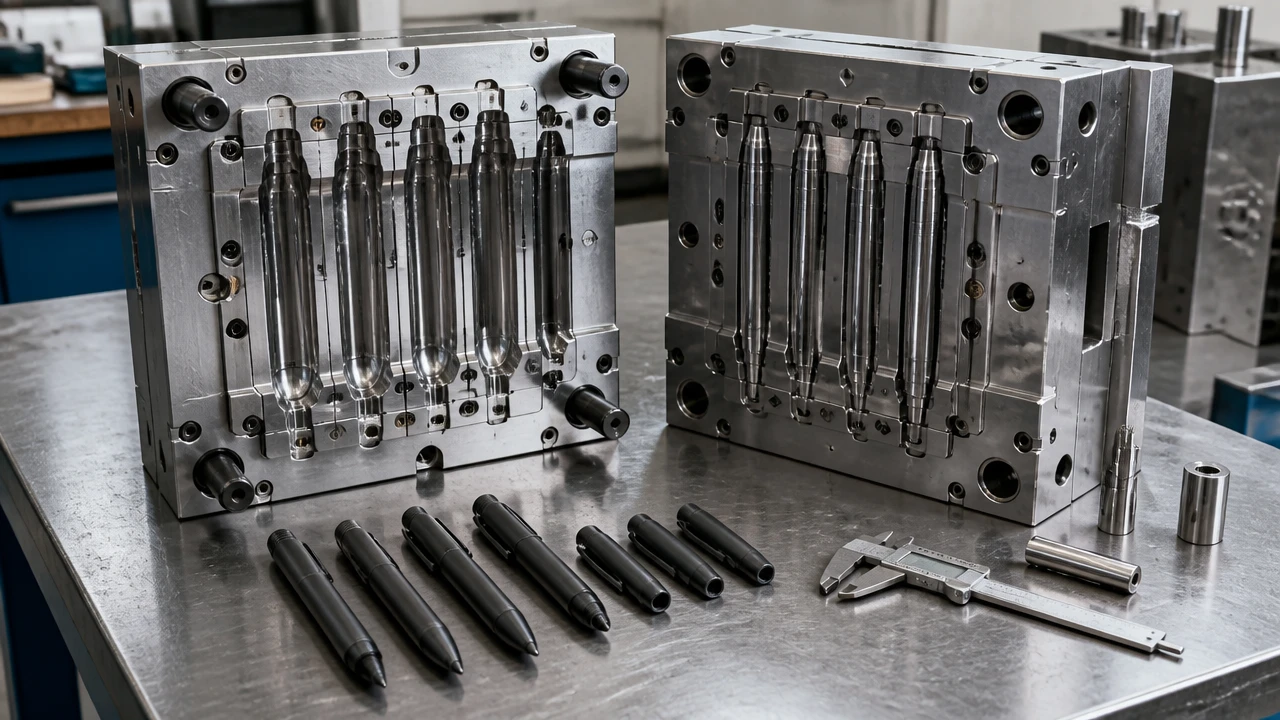
Une usine de moules pour stylos en Chine transforme une conception de pièce validée en pièces plastiques reproductibles. Pour une marque de stylos ou de marqueurs, le résultat clé n'est pas seulement un outil en acier poli. C'est un corps, un capuchon, un bouchon ou une poignée qui s'ajuste à ses pièces homologues, résiste à l'assemblage, présente un aspect stable et fonctionne à la cadence requise. Ce guide couvre les moules d'injection pour pièces de stylos. Il ne classe pas les fournisseurs de stylos finis et ne couvre pas le moulage plastique générique.
Réponse rapide
Choisissez une usine de moules pour stylos en demandant une revue de conception pour la fabrication (DFM) spécifique à la pièce. Demandez une spécification d'outil convenue, des conditions d'essai T1 écrites et des règles de validation mesurables. Comparez les devis sur la même résine, le même nombre d'empreintes, la même idée de seuil d'injection, la même finition, la même spécification d'acier, le même périmètre d'essai et les mêmes conditions de propriété de l'outil. Ne lancez pas la production à partir d'un seul bel échantillon. Vérifiez la dérive dimensionnelle entre empreintes, l'ajustement du capuchon, les faces liées aux fuites et les défauts cosmétiques après un cycle contrôlé.
Liens rapides
- Quelles pièces de stylo nécessitent des moules ?
- Décisions de conception d'outillage
- T1 et acceptation du moule
- liste de contrôle RFQ
- Questions fréquemment posées
Ce que fabrique une usine de moules à stylos en Chine
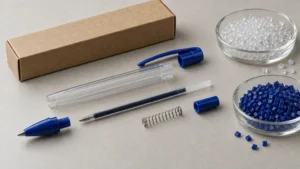
Les pièces habituelles sont les corps en plastique, les capuchons, les bouchons arrière, les cônes avant, les pièces de clip et certaines poignées rigides. Un programme de marqueurs peut aussi nécessiter un logement de valve, un porte-pointe ou une pièce d'étanchéité interne. Chaque pièce a une fonction clé différente. Un corps visible nécessite un brillant, une couleur et un repérage de ligne de joint contrôlés. Un capuchon nécessite une tenue stable et un joint correspondant au système de pointe et d'encre. Un bouchon nécessite un ajustement fiable sans fissurer le corps. Une petite pièce interne peut présenter moins de risque cosmétique mais des exigences d'ajustement ou de flux plus serrées.
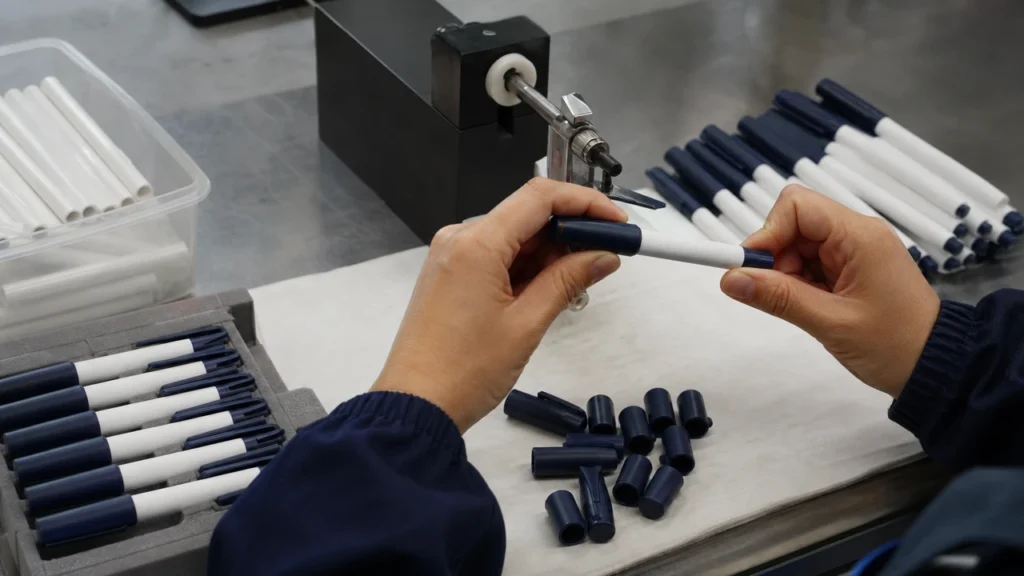
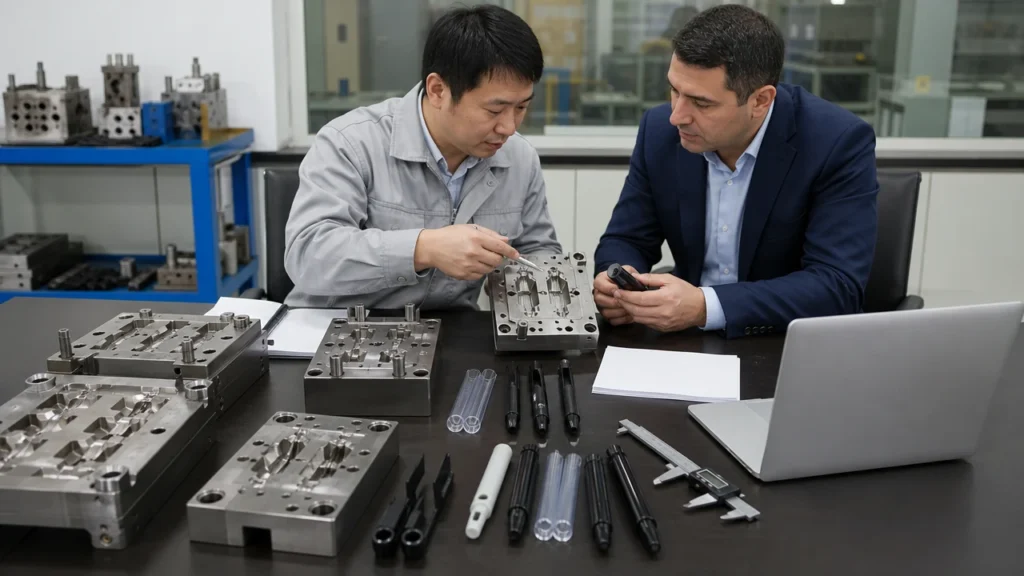
Cette répartition change la façon de choisir l'usine. Un atelier de moules qui fabrique de beaux corps cosmétiques peut encore devoir prouver l'étanchéité du capuchon et la stabilité de l'assemblage. Une pièce interne saine peut ne pas atteindre la finition requise pour un corps de détail. Définissez l'assemblage complet des pièces homologues avant de chiffrer l'outil. Ajoutez la recharge ou le réservoir d'encre, la pointe, le capuchon et l'espace d'emballage. Le visite de l'usine montre le moulage par injection dans son flux de stylos et de marqueurs. Utilisez-le comme contexte pour relier l'outillage à l'assemblage en aval. Ce n'est pas une preuve d'une spécification de moule particulière.
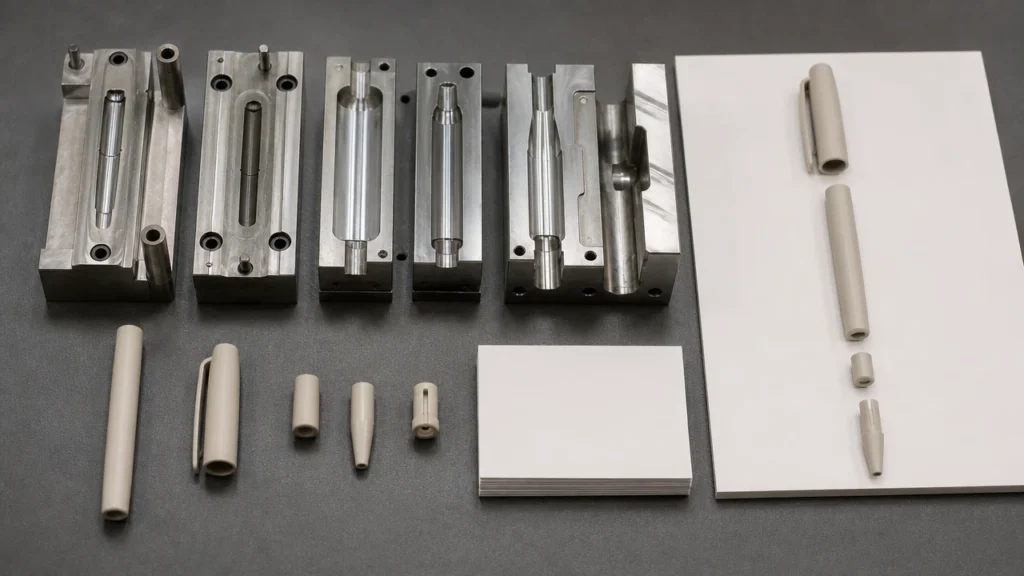
Décisions de conception de moule de stylo qui changent le coût et la qualité
Géométrie de la pièce, épaisseur de paroi et dépouille
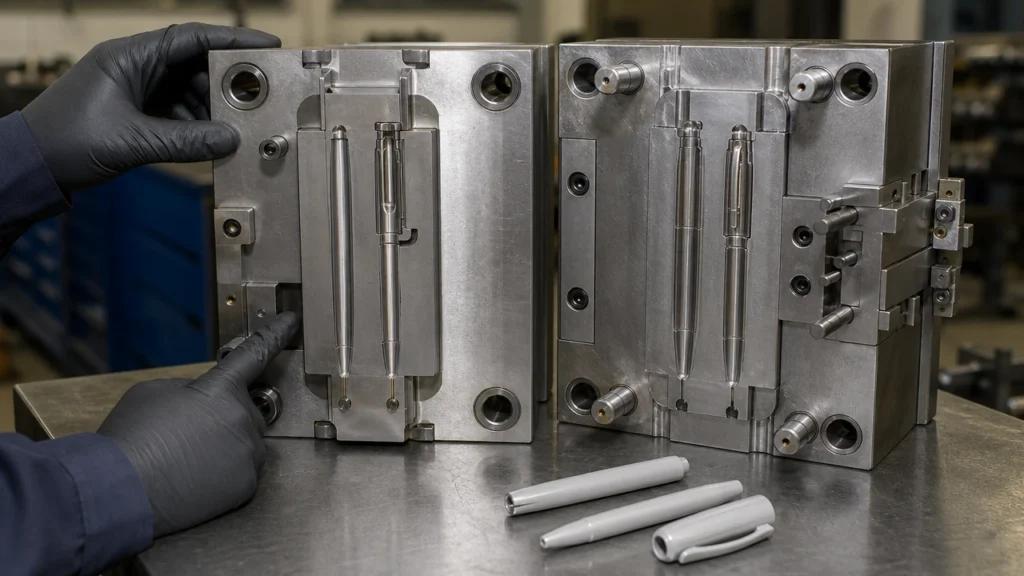
Les corps de stylos longs et fins créent de petits écarts de refroidissement et d'éjection. Des parois inégales peuvent causer des retassures, du gauchissement ou un alésage décentré. Un capuchon avec trop peu de dépouille peut rayer lors de l'éjection. Identifiez les dimensions qui contrôlent réellement l'ajustement. Laissez ensuite l'atelier de moules proposer la ligne de joint, la dépouille et la méthode de noyautage. Protolabs' draft guidance explains why draft depends on material, depth, finish, and tool build. Its conseils sur l'épaisseur de paroi explique pourquoi les grandes variations d'épaisseur rendent le refroidissement inégal. Aucun des deux ne fixe une dimension universelle de corps de stylo. La résine et la forme choisies nécessitent encore une revue DFM.
Point d'injection, canal et surfaces visibles
Demandez où la résine fondue entre dans la pièce et où reste la marque du seuil d'injection. Un seuil acceptable sur un bouchon arrière caché peut ressortir sur un corps transparent. La disposition des canaux modifie aussi l'équilibre de remplissage entre empreintes. Demandez un plan indiquant le seuil, la ligne de joint, les marques d'éjection, les évents et les actions latérales. Le guide de moulage par injection de Protolabs names gate spot, cooling, ejection, and undercuts as part-design calls that shape molded quality.
Nombre de cavités et disposition de l'outillage
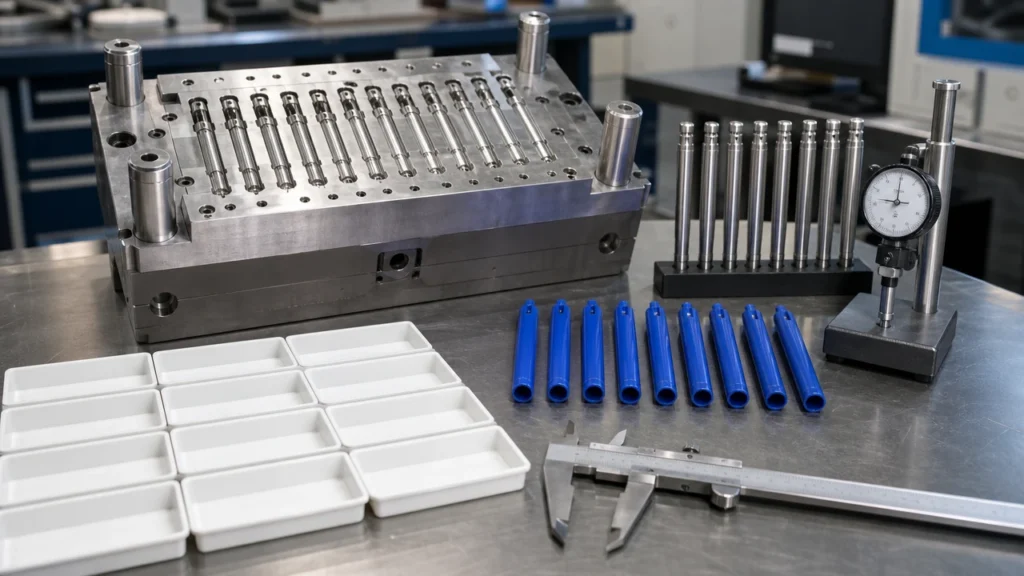
Plus d'empreintes peut augmenter la production par cycle. Un nombre élevé d'empreintes ne réduit pas automatiquement le coût livré. La presse doit avoir la force de fermeture et la taille d'injection appropriées. Le canal doit remplir uniformément. Chaque empreinte doit respecter la même exigence dimensionnelle et cosmétique. Demandez le nombre d'empreintes proposé et un calcul du prix à la pièce à votre volume prévisionnel. Si le devis propose des inserts interchangeables ou un moule familial, demandez ce qui peut changer seul et si des pièces de poids différents se remplissent de façon stable.
Acier, finition et entretien
Un moule en acier trempé est trop vague pour un bon de commande. Demandez au fournisseur de nommer la nuance d'acier pour l'empreinte, le noyau et les inserts. Renseignez-vous sur le traitement thermique là où il compte, la finition ou la texture requise, les points d'entretien prévus et les conditions derrière toute allégation de durée de vie. Un outil pour corps transparents peut nécessiter un polissage et un plan d'entretien différents de ceux d'un capuchon opaque texturé. Écrivez qui paie les pièces d'usure, l'entretien contre la rouille, le stockage et la réparation. Traitez la durée de vie du moule annoncée comme une promesse conditionnelle. Elle ne survit pas seule à n'importe quelle résine, colorant, machine ou plan d'entretien.
Comment comparer les devis des usines de moules de stylos
| Élément de l'appel d'offres | Ce que le devis doit indiquer | Pourquoi les acheteurs en ont besoin |
|---|---|---|
| Pièce et résine | Fichier 3D approuvé, révision, qualité de résine, hypothèses de couleur et d'additifs | Le retrait et la finition dépendent du matériau réellement moulé |
| Construction de l'outillage | Nuances d'acier, nombre d'empreintes, canal d'alimentation/point d'injection, inserts et tiroirs | « Un moule » peut décrire des livrables très différents |
| Exigences de surface | Brillance, texture, transparence, ligne de joint visible et emplacement du point d'injection | L'approbation cosmétique nécessite une référence partagée |
| Essais | Nombre d'essais inclus, résine fournie, quantité d'échantillons et dossier de processus | Le T1 peut révéler des changements nécessitant une autre exécution |
| Acceptation | Dimensions critiques, variation cavité à cavité, ajustement, rétention et limites visuelles | Un échantillon attrayant n'est pas un test de répétabilité |
| Conditions commerciales | Prix de l'outillage, frais de modification, propriété, stockage, transfert et pièces de rechange | Un prix initial bas peut masquer un futur verrouillage |
Comparez les devis seulement après avoir comblé les écarts. Un prix de moule très bas peut signifier moins d'empreintes, un autre acier, moins d'essais ou des frais d'expédition et de modifications omis. Pour un contexte de coût OEM plus large, consultez le guide de coûts de fabrication de stylos sur mesure. Keep the mold spend apart from per-piece molding, assembly, ink, and packing charges. The guide de négociation MOQ explains why tooling and production MOQ should be talked about as different duties.
Échantillons T1 et acceptation du moule
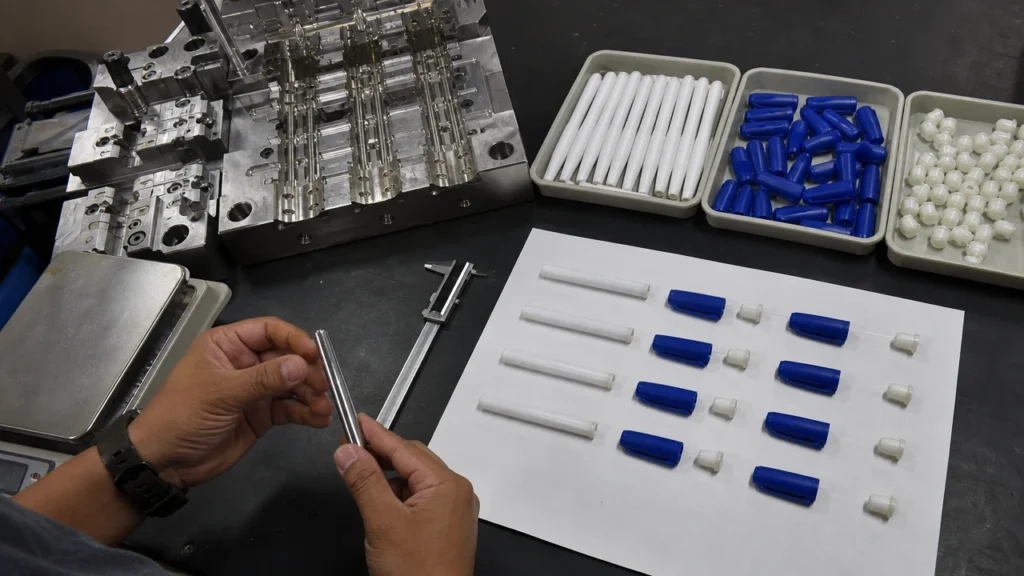
T1 est le premier essai planifié après la fabrication de l'outil. C'est une étape de test, pas une validation finale. Demandez une étude de remplissage ou d'injection courte lorsque cela aide. Demandez une fiche d'essai avec les réglages de résine et de machine. Demandez des photos de chaque empreinte et un rapport dimensionnel lié aux empreintes numérotées. Examinez les pièces après stabilisation, selon les conditions de mesure convenues. Notez les défauts par empreinte et par point. N'inscrivez pas « problème d'aspect » sur une liste générale.
La première revue doit répondre à quatre questions. La pièce se remplit-elle et s'éjecte-t-elle sans problème ? Les dimensions fonctionnelles s'ajustent-elles aux pièces validées ? Le résultat cosmétique est-il acceptable sur les faces visibles ? L'outil peut-il reproduire le résultat lors d'un cycle stable ? Un bon échantillon ne répond pas à la dernière question. Le guide des défauts de moulage covers drag marks, sink, and warpage that can come from part design or process terms.
Pour les tests spécifiques aux stylos, assemblez les pièces moulées avec la vraie pointe, le réservoir d'encre ou la recharge. Mesurez la force de traction du capuchon, la tenue du bouchon, l'ajustement par filetage ou encliquetage, la circularité, l'écart visible et toute surface sujette aux fuites. Pour les marqueurs, stockez les échantillons assemblés dans plusieurs positions et vérifiez le séchage ou la migration. Utilisez le marker QC guide as nearby context. The liste de contrôle d'audit d'usine de marqueurs covers the wider factory flow after tooling sign-off.
Une séquence d'approbation pratique
- Gelez le dessin de la pièce et marquez les dimensions fonctionnelles, cosmétiques et de référence.
- Approuvez la revue DFM : résine, tolérance de retrait, dépouille, point d'injection, ligne de jointure et éjection.
- Inspectez les échantillons T1 de chaque empreinte et documentez les écarts.
- Convenez des modifications d'outillage et lancez des essais T2 ou ultérieurs si nécessaire.
- Testez l'assemblage, l'ajustement et le stockage avec de vrais composants de stylo et de l'encre le cas échéant.
- Effectuez un essai de production soutenu et comparez les échantillons du début, du milieu et de la fin.
- Valider l'outillage par rapport au plan approuvé, à l'échantillon et aux critères d'acceptation écrits.
Si une modification altère le plan de la pièce, révisez le plan avant de revalider. Conservez un échantillon de référence signé et une note indiquant l'empreinte qui l'a produit. Demandez le plan final de l'outil, la liste des pièces de rechange et les étapes d'entretien si l'outil appartient à votre marque. Le guide de fabrication de stylos OEM/ODM helps tie the tool release to pen assembly and private-label sign-off.
Liste de contrôle RFQ pour moule de stylo
Envoyez le même dossier à chaque candidat. Plans de pièces avec révisions. Fichiers 3D. Volume annuel prévu. Résine et couleur prévues. Plans des pièces homologues. Base cosmétique. Limite d'emballage. Marché de destination. Précisez si l'usine chiffre uniquement l'outillage ou aussi le moulage et l'assemblage. Demandez ensuite :
- Qui est propriétaire du moule, des inserts, des données CAO et des données de processus après le paiement final ?
- Quelles étapes d'usinage, de polissage, de texturation et d'essai sont réalisées en interne ?
- Quel nombre de cavités et quelle taille de presse sont proposés, et pourquoi ?
- Quelles dimensions seront mesurées par cavité, et avec quelle méthode ?
- Quelles modifications sont incluses après T1, et qu'est-ce qui déclenche des frais supplémentaires ?
- Comment l'outillage sera-t-il stocké, entretenu, assuré et transféré si la production est délocalisée ?
- Quelle quantité d'essai et quelles preuves de production sont nécessaires pour l'acceptation ?
Ne demandez pas à chaque fournisseur de promettre la même durée de vie de moule fixe ou le même délai avant que la conception soit revue. Demandez les conditions derrière le devis et un plan jalonné. Validation du plan. Libération de l'acier. Usinage. T1. Corrections. Validation finale. Lorsqu'un stylo a une forme de coque inhabituelle, le guide des stylos en forme d'animal OEM gives nearby design context. This article stays on the tool itself.
Foire aux questions
Une marque de stylos doit-elle posséder son moule d'injection ?
La propriété est une décision commerciale, mais elle doit être écrite. Le bon de commande doit nommer l'outil, les inserts, les fichiers CAO, le lieu de stockage, les obligations d'entretien et le flux de transfert. Payer des frais d'outillage ne règle pas à lui seul toutes les questions de propriété ou d'accès.
Un moule multi-empreintes est-il toujours moins cher par pièce de stylo ?
Uniquement si le volume prévu, le temps de cycle, le taux de rebut et l'équilibre des empreintes justifient la dépense d'outillage plus élevée. Demandez une comparaison à votre propre quantité prévisionnelle. Ne prenez pas le nombre d'empreintes comme un signe de qualité.
Que doit inclure un rapport T1 ?
Au minimum, nommez la résine et les réglages d'essai. Fournissez des échantillons numérotés de chaque empreinte. Mesurez les dimensions clés convenues. Cartographiez les défauts. Conseillez des corrections d'outil ou de process. Ajoutez des tests d'assemblage et de stockage lorsque la pièce touche à l'étanchéité du capuchon, à l'ajustement de la pointe ou à la tenue de l'encre.
Une seule usine peut-elle fabriquer à la fois le moule et les stylos finis ?
Oui. Certains fabricants de stylos complets construisent ou exploitent l'outillage, puis moulent, impriment et assemblent le produit fini. Vérifiez quelles étapes sont réalisées en interne. Vérifiez qui corrige le problème lorsqu'un moule passe les dimensions mais échoue à l'assemblage.
Quand un moule de stylo est-il prêt pour la production en série ?
Lorsque la révision finale de la pièce, les échantillons d'empreintes, la référence d'aspect, les tests d'assemblage et les résultats de cycle stable respectent les règles de validation écrites. La validation doit couvrir l'outil et les pièces qu'il produit dans une fenêtre de process écrite.
Conclusion pour l'acheteur
Achetez un système de pièces reproductible, pas un premier coup impressionnant. Donnez au fabricant de moules de stylos les véritables pièces d'assemblage et les besoins du produit. Examinez ses appels DFM. Réalisez des essais au niveau des cavités et intégrez l'acceptation des pièces au contrat. Si votre programme nécessite aussi le moulage, l'impression et l'assemblage final, demandez un responsable unique de la transition entre l'outillage et le travail sur le stylo fini.