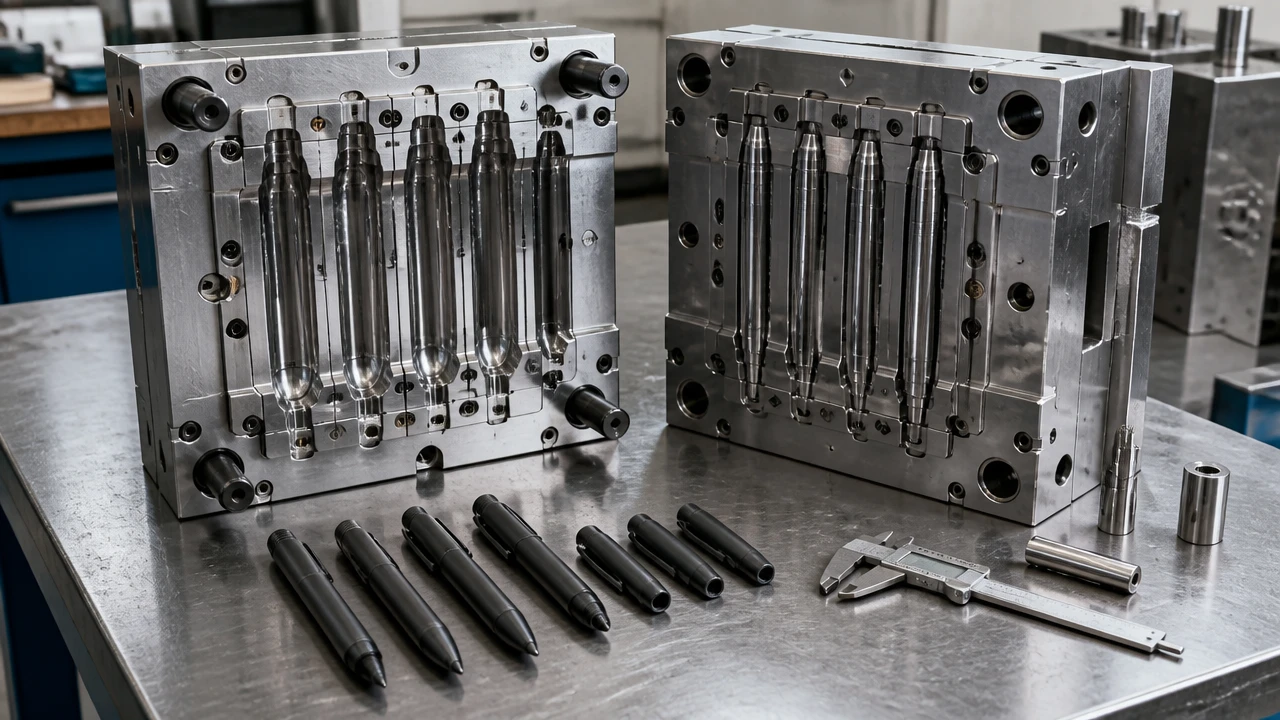
Eine Stiftformen-Fabrik in China verwandelt ein freigegebenes Teiledesign in wiederholbare Kunststoffteile. Für eine Stift- oder Marker-Marke ist das wichtigste Ergebnis nicht allein ein poliertes Stahlwerkzeug. Es ist ein Schaft, eine Kappe, ein Stopfen oder ein Griff, der zu seinen Gegenstücken passt, die Montage übersteht, gleichmäßig aussieht und mit der benötigten Rate läuft. Dieser Leitfaden behandelt Spritzgussformen für Stiftteile. Er bewertet keine Anbieter von Fertigstiften und deckt keinen allgemeinen Kunststoffspritzguss ab.
Kurzantwort
Wählen Sie eine Stiftformen-Fabrik, indem Sie eine teilespezifische Design-for-Manufacture- bzw. DFM-Prüfung anfordern. Fragen Sie nach einer vereinbarten Werkzeugspezifikation, schriftlichen T1-Testbedingungen und messbaren Freigaberegeln. Vergleichen Sie Angebote auf Basis desselben Harzes, derselben Kavitätenzahl, derselben Anspritzidee, derselben Oberfläche, derselben Stahlspezifikation, desselben Testumfangs und derselben Werkzeugeigentumsbedingungen. Geben Sie die Produktion nicht aufgrund eines einzigen hübschen Musters frei. Prüfen Sie Maßabweichungen zwischen den Kavitäten, Kappensitz, dichtungsrelevante Flächen und kosmetische Fehler nach einem kontrollierten Lauf.
Schnellzugriff
- Welche Stiftteile benötigen Formen?
- Entscheidungen zum Werkzeugdesign
- T1 und Formabnahme
- RFQ-Checkliste
- Häufig gestellte Fragen
Was eine Stiftformenfabrik in China herstellt
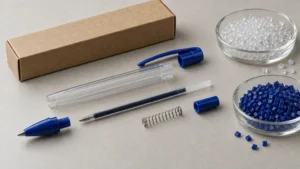
Die üblichen Teile sind Kunststoffschäfte, Kappen, hintere Stopfen, Nasenkonen, Clipteile und einige starre Griffe. Ein Markerprogramm kann auch ein Ventilgehäuse, einen Spitzenhalter oder ein Innendichtungsteil benötigen. Jedes Teil hat eine andere Hauptaufgabe. Ein sichtbarer Schaft benötigt kontrollierten Glanz, Farbe und eine saubere Trennebene. Eine Kappe benötigt festen Halt und eine Dichtung, die zum Spitzen- und Tintensystem passt. Ein Stopfen benötigt zuverlässigen Sitz, ohne den Schaft zu sprengen. Ein kleines Innenteil hat möglicherweise ein geringeres kosmetisches Risiko, aber engere Passungs- oder Fließanforderungen.
Diese Aufteilung ändert, wie Sie die Fabrik auswählen. Ein Formenbauer, der saubere kosmetische Schäfte herstellt, muss möglicherweise noch die Kappendichtung und Montagestabilität nachweisen. Ein solides Innenteil erfüllt möglicherweise nicht die Oberfläche, die ein Einzelhandelsschaft benötigt. Definieren Sie die gesamte Passungsbaugruppe, bevor Sie das Werkzeug bepreisen. Fügen Sie die Mine oder den Tintenbehälter, die Spitze, die Kappe und den Verpackungsraum hinzu. ZH Stationery's Werksbesichtigung zeigt den Spritzguss innerhalb seines Stift- und Markerablaufs. Verwenden Sie es als Kontext, um den Werkzeugbau mit der nachgelagerten Montage zu verbinden. Es ist kein Nachweis für eine bestimmte Werkzeugspezifikation.
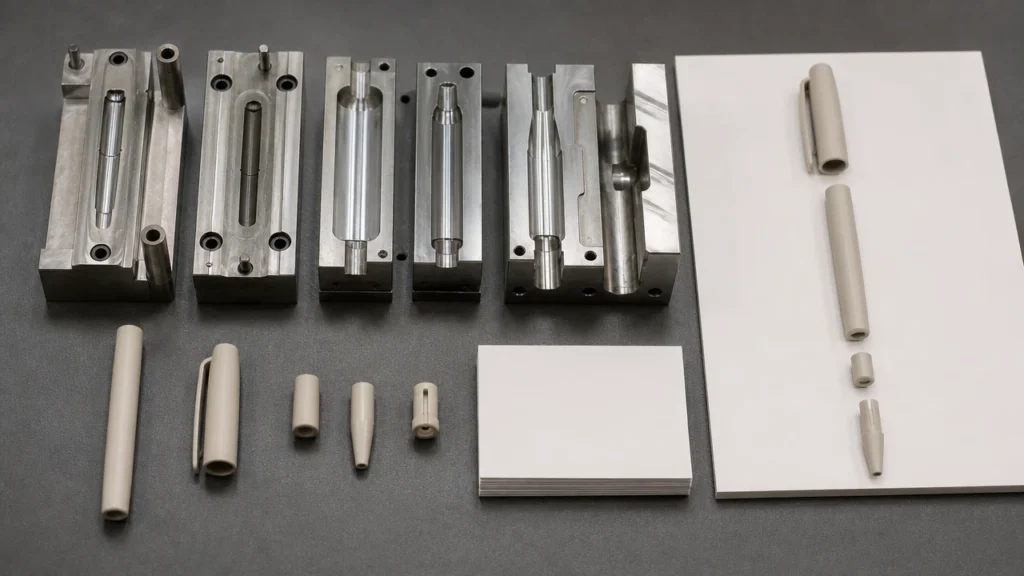
Entscheidungen bei der Stiftwerkzeugkonstruktion, die Kosten und Qualität verändern
Teilegeometrie, Wandstärke und Entformungsschräge
Lange, dünne Stiftschäfte bergen kleine Kühl- und Auswerferlücken. Ungleichmäßige Wandstärken können Einfallstellen, Verzug oder eine außermittige Bohrung verursachen. Eine Kappe mit zu wenig Entformungsschräge kann beim Auswerfen kratzen. Markieren Sie die Maße, die wirklich die Passung steuern. Lassen Sie dann den Werkzeugbauer die Trennebene, Entformungsschräge und Kernmethode vorschlagen. Protolabs' Entformungsschrägen-Leitfaden erklärt, warum die Entformungsschräge von Material, Tiefe, Oberfläche und Werkzeugbau abhängt. Sein Richtlinien zur Wandstärke erklärt, warum große Wandstärkenschwankungen die Kühlung ungleichmäßig machen. Keiner legt eine universelle Stiftschaftgröße fest. Das gewählte Harz und die Form benötigen weiterhin eine DFM-Prüfung.
Anguss, Angusskanal und sichtbare Oberflächen
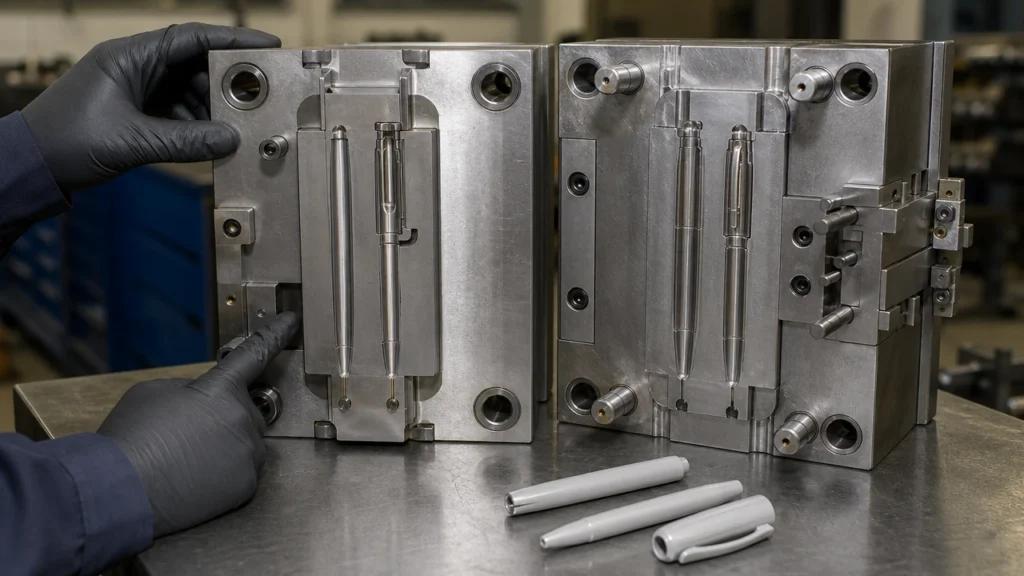
Fragen Sie, wo das geschmolzene Harz in das Teil eintritt und wo die Anspritzmarkierung bleibt. Ein Anspritzpunkt, der an einem verdeckten hinteren Stopfen in Ordnung ist, kann an einem klaren Schaft auffallen. Die Angusskanal-Anordnung ändert auch die Füllbalance zwischen den Kavitäten. Fragen Sie nach einer Zeichnung, die Anspritzpunkt, Trennebene, Auswerfermarkierungen, Entlüftungen und eventuelle Seitenschieber markiert. Protolabs' Spritzguss-Leitfaden nennt Anspritzpunkt, Kühlung, Auswerfen und Hinterschneidungen als Teiledesign-Entscheidungen, die die Spritzgussqualität prägen.
Kavitätenanzahl und Werkzeuglayout
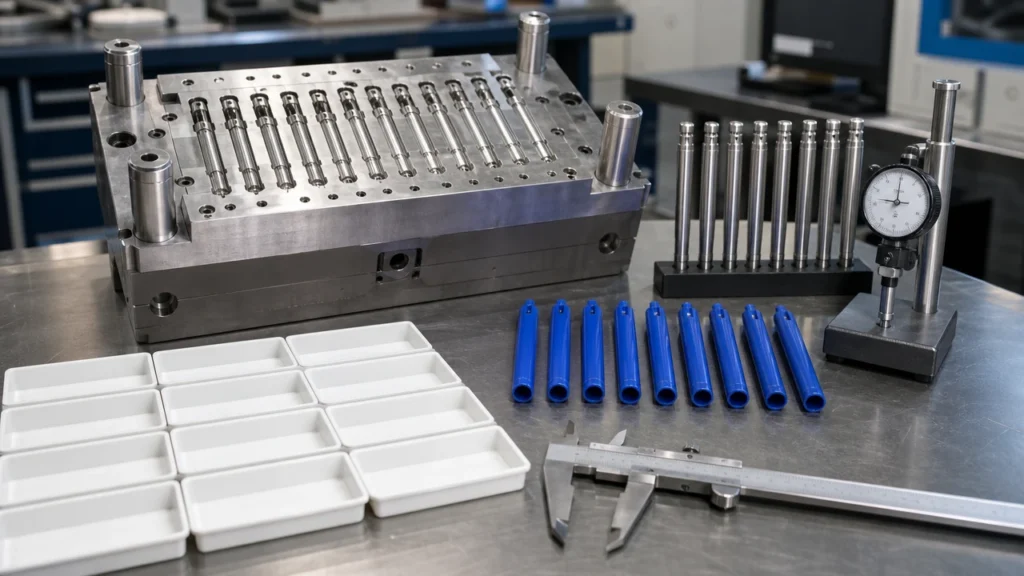
Mehr Kavitäten können den Ausstoß pro Zyklus erhöhen. Eine hohe Kavitätenzahl senkt nicht automatisch die gelieferten Kosten. Die Presse muss die richtige Schließkraft und das richtige Schussvolumen haben. Der Angusskanal muss gleichmäßig füllen. Jede Kavität muss dieselben Maß- und Kosmetikanforderungen erfüllen. Fragen Sie nach der vorgeschlagenen Kavitätenzahl und einer Stückpreisrechnung bei Ihrem Prognosevolumen. Wenn das Angebot Wechseleinsätze oder eine Familienform bietet, fragen Sie, was allein geändert werden kann und ob Teile mit unterschiedlichem Gewicht gleichmäßig füllen.
Stahl, Oberflächengüte und Wartung
Gehärteter Stahlform ist zu vage für eine Bestellung. Bitten Sie den Lieferanten, die Stahlsorte für Kavität, Kern und Einsätze zu nennen. Fragen Sie nach der Wärmebehandlung, wo sie relevant ist, nach der Oberflächen- oder Texturleiste, den geplanten Wartungspunkten und den Bedingungen hinter jeder Lebensdauerangabe. Ein Werkzeug für klare Zylinder benötigt möglicherweise eine andere Politur und einen anderen Wartungsplan als eine texturierte opake Kappe. Halten Sie schriftlich fest, wer für Verschleißteile, Rostschutz, Lagerung und Reparatur aufkommt. Behandeln Sie die angegebene Werkzeuglebensdauer als bedingtes Versprechen. Sie übersteht kein Harz, keinen Farbstoff, keine Maschine und keinen Wartungsplan allein.
So vergleichen Sie Angebote von Stiftwerkzeug-Fabriken
| RFQ-Position | Was das Angebot enthalten sollte | Warum Einkäufer es benötigen |
|---|---|---|
| Bauteil und Kunststoff | Freigegebene 3D-Datei, Revisionsstand, Kunststoffsorte, Farbe und Additivannahmen | Schwindung und Oberfläche hängen vom tatsächlich verarbeiteten Material ab |
| Werkzeugaufbau | Stahlgüten, Kavitätenanzahl, Angusssystem, Einsätze und Schieber | „Ein Werkzeug“ kann sehr unterschiedliche Lieferumfänge beschreiben |
| Oberflächenanforderungen | Glanz, Textur, Transparenz, sichtbare Trennebene und Anspritzpunkt | Für die Freigabe des Erscheinungsbilds ist eine gemeinsame Referenz erforderlich |
| Bemusterungen | Anzahl der enthaltenen Muster, geliefertes Harz, Probemenge und Prozessaufzeichnung | T1 kann Änderungen aufzeigen, die einen weiteren Lauf erfordern |
| Abnahme | Kritische Maße, Kavitätsabweichungen, Passung, Rückhaltevermögen und visuelle Grenzwerte | Ein ansprechendes Muster ist kein Wiederholbarkeitstest |
| Kommerzielle Bedingungen | Werkzeugpreis, Änderungskosten, Eigentum, Lagerung, Transfer und Ersatzteile | Ein niedriger Anfangspreis kann zukünftige Abhängigkeiten verbergen |
Vergleichen Sie Angebote erst, nachdem Sie die Lücken geschlossen haben. Ein sehr niedriger Werkzeugpreis kann weniger Kavitäten, anderen Stahl, weniger Versuche oder ausgelassene Versand- und Änderungskosten bedeuten. Für einen breiteren OEM-Kostenkontext siehe den Kostenratgeber für die kundenspezifische Stiftfertigung. Halten Sie die Werkzeugkosten getrennt von den Stückkosten für Spritzguss, Montage, Tinte und Verpackung. Der MOQ-Verhandlungsleitfaden erklärt, warum Werkzeugbau und Produktion MOQ als unterschiedliche Aufgaben besprochen werden sollten.
T1-Muster und Werkzeugabnahme
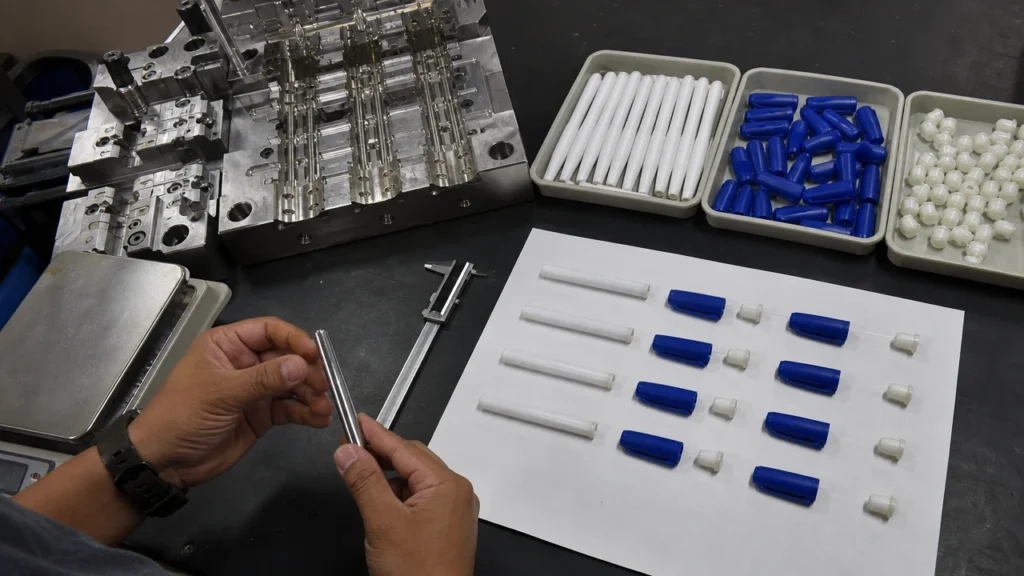
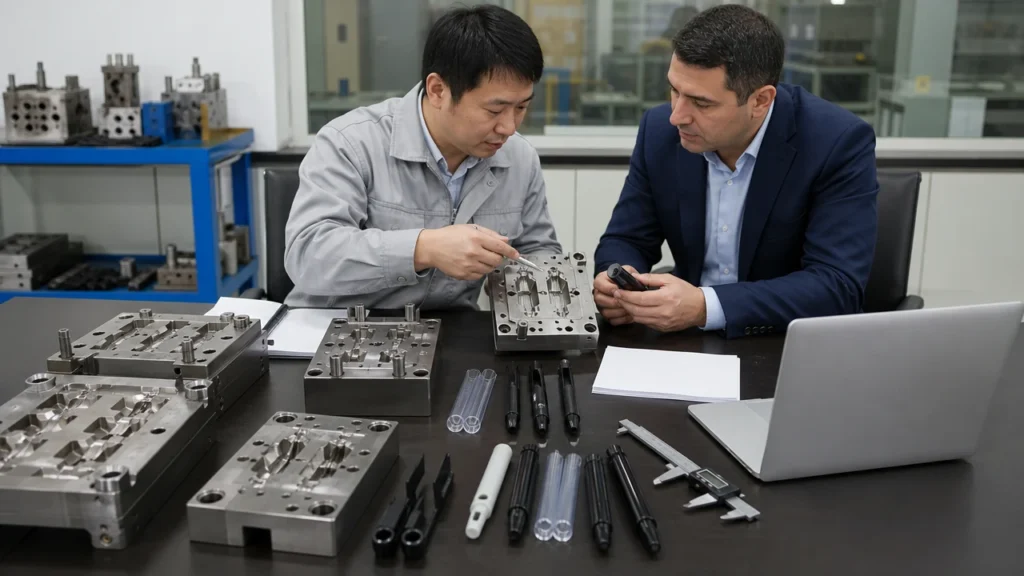
T1 ist der erste geplante Versuch nach dem Werkzeugbau. Es ist eine Testphase, keine Endabnahme. Bitten Sie um eine Kurzschuss- oder Füllstudie, wenn dies hilfreich ist. Bitten Sie um ein Versuchsprotokoll mit Harz- und Maschineneinstellungen. Bitten Sie um Fotos jeder Kavität und einen Maßbericht, der den nummerierten Kavitäten zugeordnet ist. Überprüfen Sie die Teile, nachdem sie sich gesetzt haben, unter den vereinbarten Messbedingungen. Notieren Sie Fehler nach Kavität und Stelle. Schreiben Sie Erscheinungsprobleme nicht auf eine allgemeine Liste.
Die erste Überprüfung sollte vier Fragen beantworten. Füllt und entformt das Teil ohne Probleme? Passen die Funktionsmaße zu den freigegebenen Teilen? Ist das kosmetische Ergebnis auf sichtbaren Flächen in Ordnung? Kann das Werkzeug das Ergebnis in einem stabilen Lauf wiederholen? Eine gute Probe beantwortet die letzte Frage nicht. Protolabs' Leitfaden zu Formfehlern behandelt Schleifspuren, Einfallstellen und Verzug, die durch Teiledesign oder Prozessbedingungen entstehen können.
Für stiftspezifische Tests bauen Sie die Spritzgussteile mit der echten Feder, dem Tintenreservoir oder der Mine zusammen. Messen Sie Kappenabzugskraft, Stopfenhalt, Gewinde- oder Schnapppassung, Rundheit, sichtbaren Spalt und jede leckagegefährdete Fläche. Lagern Sie bei Markern zusammengebaute Proben in verschiedenen Positionen und prüfen Sie auf Austrocknung oder Ausbluten. Verwenden Sie den Marker-QC-Leitfaden als naheliegenden Kontext. Der Audit-Checkliste für Markerfabriken behandelt den weiteren Fabrikablauf nach der Werkzeugfreigabe.
Eine praktische Freigabesequenz
- Die Teilezeichnung einfrieren und funktionale, kosmetische und Referenzmaße kennzeichnen.
- Die DFM-Prüfung freigeben: Harz, Schwindungszugabe, Entformungsschräge, Anguss, Trennebene und Auswerfer.
- T1-Muster aus jeder Kavität prüfen und Abweichungen dokumentieren.
- Werkzeugänderungen vereinbaren und bei Bedarf T2- oder spätere Versuche durchführen.
- Montage, Passung und Lagerung mit echten Stiftkomponenten und Tinte testen, sofern relevant.
- Einen Dauerproduktionsversuch durchführen und Muster vom Anfang, aus der Mitte und vom Ende vergleichen.
- Das Werkzeug anhand der freigegebenen Zeichnung, des Musters und der schriftlichen Abnahmekriterien abnehmen.
Wenn eine Änderung die Teilezeichnung verändert, überarbeiten Sie die Zeichnung vor der erneuten Freigabe. Bewahren Sie ein signiertes Referenzmuster auf und notieren Sie, welche Kavität es hergestellt hat. Bitten Sie um die endgültige Werkzeugzeichnung, Ersatzteilliste und Wartungsschritte, wenn das Werkzeug Ihrer Marke gehört. Der OEM/ODM-Stiftfertigungsratgeber hilft, die Werkzeugfreigabe mit der Stiftmontage und der Private-Label-Abnahme zu verknüpfen.
Checkliste für Stiftform-Anfrage
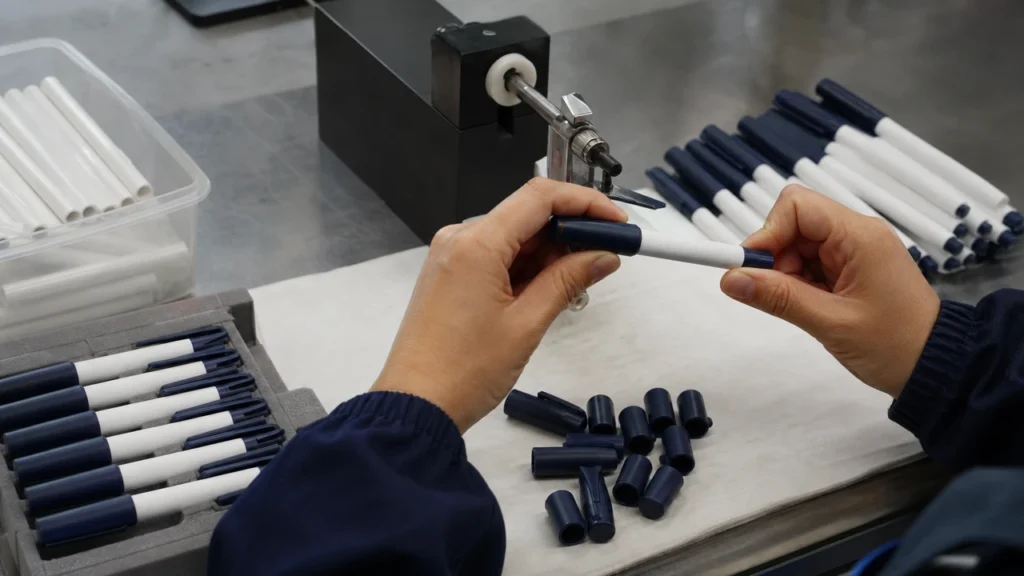
Senden Sie jedem Kandidaten dasselbe Paket. Teilezeichnungen mit Revisionsständen. 3D-Dateien. Erwartetes Jahresvolumen. Geplantes Harz und Farbe. Zeichnungen der Gegenstücke. Kosmetische Basis. Verpackungslimit. Zielmarkt. Geben Sie an, ob die Fabrik nur die Werkzeugarbeit oder auch Spritzguss und Montage anbietet. Fragen Sie dann:
- Wem gehören Werkzeug, Einsätze, CAD- und Prozessdaten nach der Schlusszahlung?
- Welche Bearbeitungs-, Polier-, Texturierungs- und Erprobungsschritte werden intern durchgeführt?
- Welche Kavitätenzahl und Maschinengröße werden vorgeschlagen, und warum?
- Welche Maße werden pro Kavität gemessen, und mit welcher Methode?
- Welche Änderungen sind nach T1 enthalten, und was löst Zusatzkosten aus?
- Wie wird das Werkzeug gelagert, gewartet, versichert und übertragen, wenn die Produktion verlagert wird?
- Welche Erprobungsmenge und Nachweise aus der Serienproduktion sind für die Abnahme erforderlich?
Bitten Sie nicht jeden Lieferanten, vor der Designprüfung dieselbe feste Werkzeuglebensdauer oder Vorlaufzeit zuzusagen. Fragen Sie nach den Konditionen hinter dem Angebot und einem Meilensteinplan. Zeichnungsfreigabe. Stahlfreigabe. Zerspanung. T1. Korrekturen. Endabnahme. Bei einem Stift mit ungewöhnlicher Schalenform liefert der Leitfaden für tierförmige Stifte OEM nahegelegenen Designkontext. Dieser Artikel bleibt beim Werkzeug selbst.
Häufig gestellte Fragen
Muss eine Stiftmarke ihre Spritzgussform besitzen?
Das Eigentum ist eine geschäftliche Entscheidung, muss aber schriftlich festgehalten werden. Die Bestellung sollte Werkzeug, Einsätze, CAD-Dateien, Lagerort, Pflegepflichten und Übergabeprozess benennen. Die Zahlung einer Werkzeuggebühr allein klärt nicht alle Eigentums- und Zugangsfragen.
Ist eine Mehrfachform immer günstiger pro Stiftteil?
Nur wenn das erwartete Volumen, die Zykluszeit, die Ausschussrate und die Kavitätenbalance die höheren Werkzeugkosten rechtfertigen. Fordern Sie einen Vergleich bei Ihrer eigenen Prognosemenge an. Betrachten Sie die Kavitätenzahl nicht als Qualitätsmerkmal.
Was sollte ein T1-Bericht enthalten?
Benennen Sie mindestens das Harz und die Versuchseinstellungen. Geben Sie nummerierte Muster aus jeder Kavität. Messen Sie die vereinbarten Schlüsselmaße. Kartieren Sie Fehler. Empfehlen Sie Werkzeug- oder Prozesskorrekturen. Fügen Sie Montage- und Lagertests hinzu, wenn das Teil Kappendichtung, Federsitz oder Tintenhalterung berührt.
Kann eine Fabrik sowohl die Form als auch die fertigen Stifte herstellen?
Ja. Einige Komplettstifthersteller bauen oder betreiben Werkzeuge, spritzen dann, bedrucken und montieren das fertige Produkt. Prüfen Sie, welche Schritte intern erfolgen. Prüfen Sie, wer das Problem behebt, wenn eine Form die Maße einhält, aber bei der Montage versagt.
Wann ist eine Stiftform bereit für die Serienproduktion?
Wenn die endgültige Teileversion, Kavitätenmuster, Musterkarte, Montagetests und Ergebnisse im Dauerlauf die schriftlichen Abnahmeregeln erfüllen. Die Abnahme sollte das Werkzeug und die daraus gefertigten Teile innerhalb eines schriftlichen Prozessfensters abdecken.
Fazit für den Einkäufer
Kaufen Sie ein wiederholbares Teilesystem, keinen beeindruckenden ersten Schuss. Geben Sie der Stiftformenfabrik die echten Gegenstücke und Produktanforderungen. Prüfen Sie ihre DFM-Entscheidungen. Machen Sie kavitätenbezogene Versuche und die Abnahme im Serienlauf zum Vertragsbestandteil. Wenn Ihr Programm auch Spritzguss, Bedruckung und Endmontage benötigt, fordern Sie einen Verantwortlichen für die Übergabe zwischen Werkzeugbau und Fertigstiftarbeit.