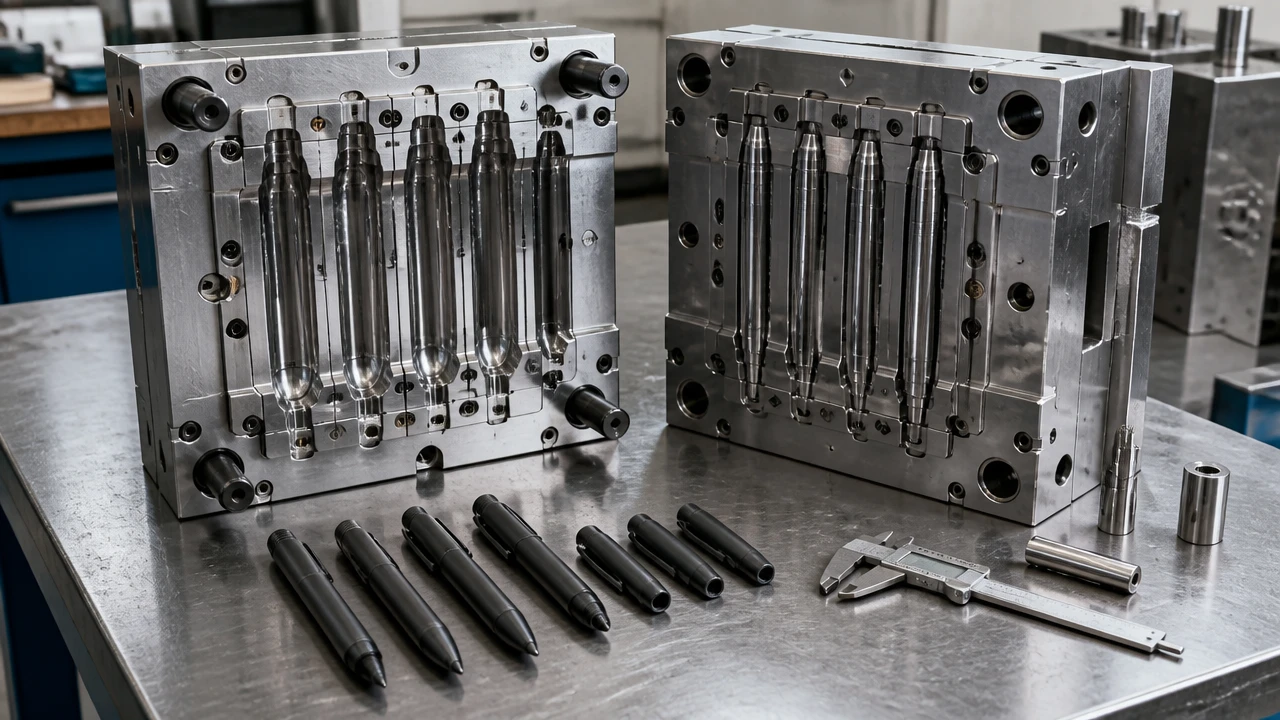
Una fabbrica di stampi per penne in Cina trasforma un design di parte approvato in componenti plastici ripetibili. Per un marchio di penne o pennarelli, il risultato critico non è solo uno strumento in acciaio lucidato: è un fusto, un cappuccio, un tappo o un'impugnatura che si adatta alle parti accoppiate, sopravvive all'assemblaggio, appare coerente e può essere prodotto al ritmo richiesto. Questa guida si concentra sugli stampi a iniezione per componenti di penne, non sulle classifiche dei fornitori di penne finite o sullo stampaggio plastico generico.
Risposta rapida
Scegliete una fabbrica di stampi per penne richiedendo una revisione di progettazione per la produzione (DFM) specifica per il pezzo, una specifica di attrezzaggio concordata, condizioni di prova T1 documentate e criteri di accettazione misurabili. Confrontate i preventivi a parità di resina, numero di cavità, concetto di iniezione, finitura superficiale, specifica dell'acciaio, ambito di prova e termini di proprietà dello stampo. Non approvate la produzione da un singolo campione attraente: verificate la variazione dimensionale tra le cavità, l'adattamento del cappuccio, le interfacce legate alle perdite e i difetti estetici dopo una produzione controllata.
Collegamenti rapidi
- Quali parti di penna richiedono stampi?
- Decisioni di progettazione dello stampo
- T1 e accettazione dello stampo
- checklist RFQ
- Domande frequenti
Cosa produce una fabbrica di stampi per penne in Cina
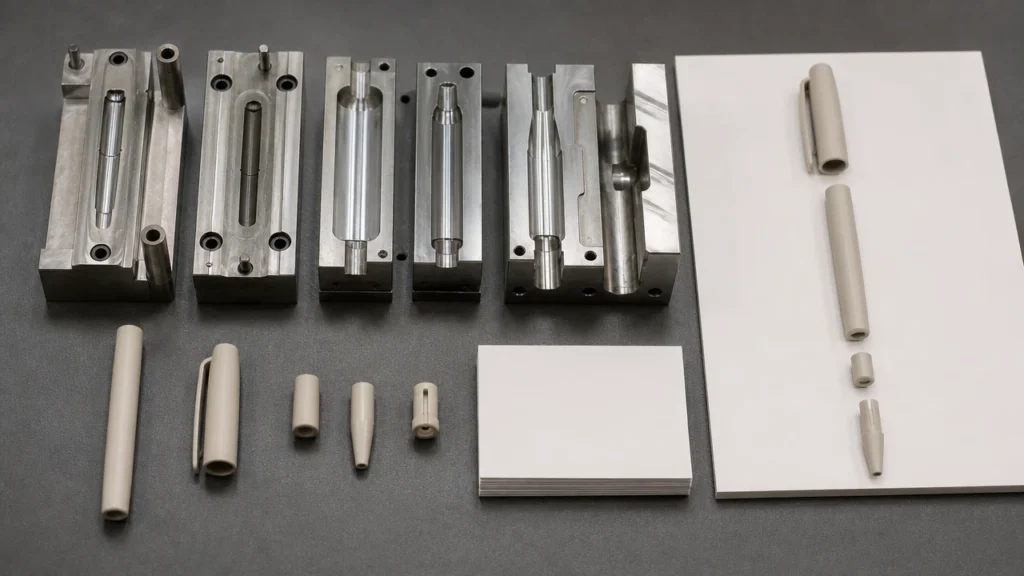
I candidati usuali sono fusti in plastica, cappucci, tappi posteriori, coni anteriori, componenti di clip e alcune impugnature rigide. Un programma di pennarelli può richiedere anche un alloggiamento per valvola, un portapennino o un componente di tenuta interno. Ogni parte ha una funzione critica diversa. Un fusto visibile richiede lucentezza, colore e posizionamento della linea di giunzione controllati. Un cappuccio necessita di ritenzione prevedibile e una tenuta che corrisponda al sistema di pennino e inchiostro. Un tappo richiede inserimento e ritenzione affidabili senza incrinare il fusto. Una piccola parte interna può avere meno rischi estetici ma requisiti di adattamento o flusso più stretti.
Questa distinzione cambia il modo di selezionare la fabbrica. Un costruttore di stampi che produce fusti estetici puliti potrebbe ancora dover dimostrare la tenuta del cappuccio e la ripetibilità dell'assemblaggio. Al contrario, una parte interna tecnicamente valida potrebbe non soddisfare la finitura attesa per un fusto destinato alla vendita al dettaglio. Definite l'intero assemblaggio accoppiato prima di quotare lo stampo, includendo il ricambio o serbatoio d'inchiostro, la punta, il cappuccio e lo spazio per l'imballaggio. ZH Stationery's visita guidata alla fabbrica mostra lo stampaggio a iniezione come parte del flusso di lavoro di produzione di penne e pennarelli; usalo come contesto per coordinare l'attrezzatura con l'assemblaggio a valle, piuttosto che come prova di una specifica specifica dello stampo.
Decisioni di progettazione dello stampo per penne che cambiano costi e qualità
Geometria del pezzo, spessore delle pareti e sformo
Le canne lunghe e sottili delle penne amplificano piccole differenze nel raffreddamento e nell'espulsione. Pareti irregolari possono causare risucchi, deformazioni o un foro non centrato; un tappo con sformo insufficiente può graffiare durante l'espulsione. Segna le dimensioni che controllano realmente l'accoppiamento, poi lascia che il costruttore di stampi proponga la linea di giunzione, lo sformo e il metodo di anima. La guida di Protolabs guida alla progettazione sullo sformo spiega perché lo sformo dipende da materiale, profondità, finitura e costruzione dell'attrezzo. La sua guida allo spessore delle pareti spiega perché grandi variazioni di spessore possono rendere il raffreddamento irregolare. Nessuna delle due fonti fornisce una dimensione universale per la canna della penna; la resina scelta e la geometria richiedono comunque una revisione DFM.
Punto di iniezione, canale di colata e superfici visibili
Chiedi dove la resina fusa entra nel pezzo e dove rimarrà il residuo del punto di iniezione. Un punto di iniezione accettabile su un tappo posteriore nascosto può essere evidente su una canna trasparente. Anche la disposizione del canale di colata influisce sull'equilibrio di riempimento tra le cavità. Richiedi un disegno che indichi punto di iniezione, linea di giunzione, segni degli espulsori, punti di sfiato e eventuali azioni laterali proposte. La guida di Protolabs guida allo stampaggio a iniezione identifica la posizione del gate, il raffreddamento, l'espulsione e i sottosquadri come decisioni di progettazione del pezzo che influenzano la qualità dello stampato.
Numero di cavità e layout dello stampo
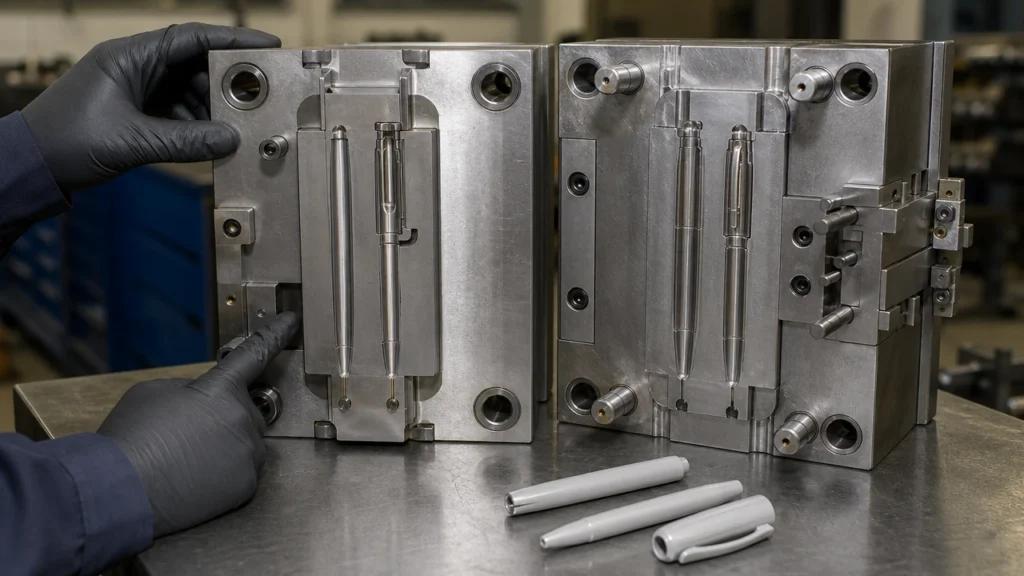
Un maggior numero di cavità può aumentare la produzione per ciclo, ma un numero elevato di cavità non riduce automaticamente il costo finale. La pressa deve avere la forza di chiusura e la capacità di iniezione adeguate, il canale di alimentazione deve riempirsi uniformemente e ogni cavità deve soddisfare gli stessi standard dimensionali ed estetici. Richiedere il numero di cavità proposto e un calcolo del prezzo al pezzo in base al volume previsto. Se l'offerta prevede inserti intercambiabili o uno stampo famiglia, chiedere cosa può essere modificato in modo indipendente e se pezzi con pesi diversi si riempiranno in modo uniforme.
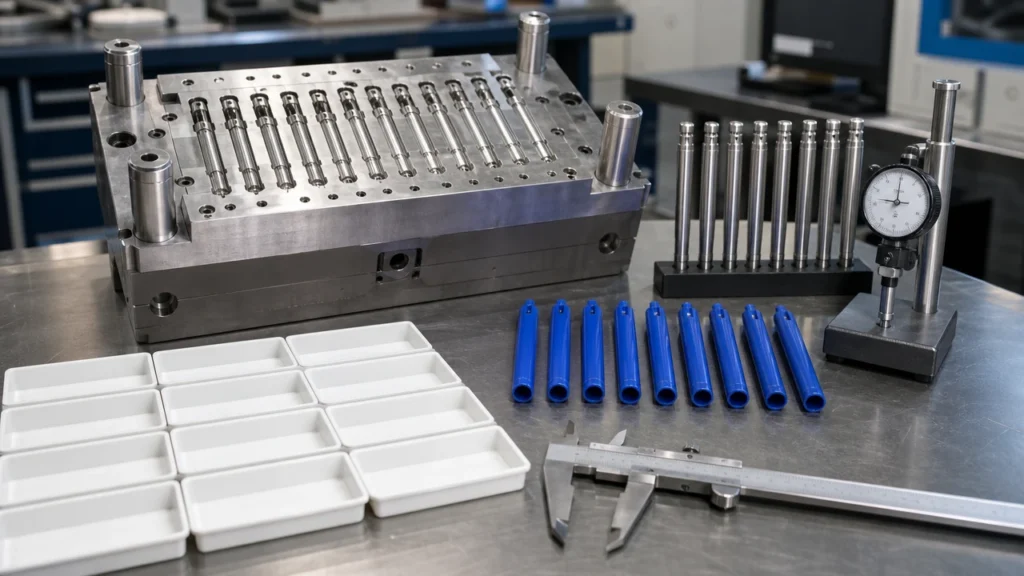
Acciaio, finitura e manutenzione
"Stampo in acciaio temprato" è troppo vago per un ordine di acquisto. Chiedere al fornitore di indicare il tipo di acciaio per cavità, nucleo e inserti; il trattamento termico se pertinente; lo standard di finitura superficiale o texture; i punti di manutenzione previsti; e le condizioni alla base di qualsiasi dichiarazione sul ciclo di vita. Uno stampo per corpi trasparenti può richiedere un piano di lucidatura e manipolazione diverso rispetto a un tappo opaco testurizzato. Registrare chi paga per la sostituzione delle parti soggette a usura, la prevenzione della corrosione, lo stoccaggio e le riparazioni. Considerare la durata dichiarata dello stampo come un impegno condizionato del fornitore, non una garanzia che resista a qualsiasi regime di resina, colorante, macchina o manutenzione.
Come confrontare le offerte dei produttori di stampi per penne
| Voce della richiesta di offerta | Cosa deve indicare l'offerta | Perché gli acquirenti ne hanno bisogno |
|---|---|---|
| Parte e resina | File 3D approvato, revisione, grado di resina, colore e ipotesi sugli additivi | Ritiro e finitura dipendono dal materiale effettivamente stampato |
| Costruzione dello stampo | Gradi di acciaio, numero di cavità, canale di colata/gate, inserti e movimenti laterali | “Uno stampo” può descrivere risultati molto diversi |
| Requisiti superficiali | Lucentezza, texture, trasparenza, linea di giunzione visibile e posizione del gate | L'approvazione estetica richiede un riferimento condiviso |
| Prove | Numero di prove incluse, resina fornita, quantità di campioni e registrazione del processo | Il T1 può evidenziare modifiche che richiedono un'altra esecuzione |
| Accettazione | Dimensioni critiche, variazione tra cavità, accoppiamento, ritenzione e limiti visivi | Un campione attraente non è un test di ripetibilità |
| Termini commerciali | Prezzo dello stampo, costi di modifica, proprietà, stoccaggio, trasferimento e pezzi di ricambio | Un prezzo iniziale basso può nascondere un vincolo futuro |
Confrontare i preventivi solo dopo aver compilato i campi mancanti. Un prezzo dello stampo molto basso può riflettere un minor numero di cavità, un acciaio diverso, meno cicli di prova o esclusione di spedizione e modifiche. Per un contesto più ampio sui costi OEM, consultare la guida ai costi di produzione di penne personalizzate; mantenere l'investimento nello stampo separato dai costi per pezzo di stampaggio, assemblaggio, inchiostro e imballaggio. La guida alla negoziazione MOQ spiega perché l'attrezzaggio e la produzione MOQ dovrebbero essere negoziati come impegni distinti.
Campioni T1 e accettazione dello stampo
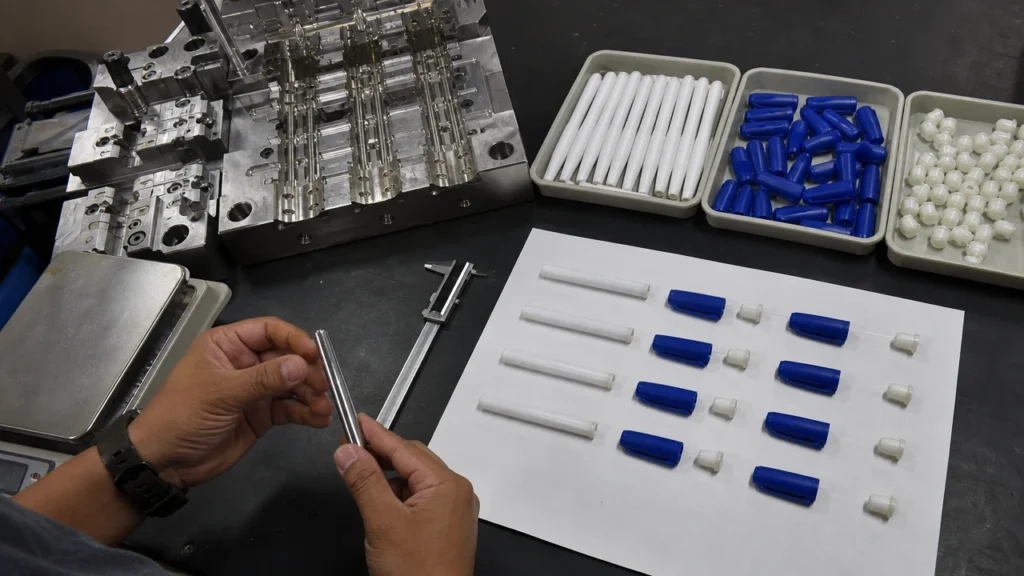
T1 è la prima prova strutturata dopo la fabbricazione dello stampo. È una fase diagnostica, non un collaudo finale di produzione. Richiedete uno studio di riempimento corto o di riempimento quando utile, un foglio di prova che mostri le impostazioni di resina e macchina, fotografie di ogni cavità e un rapporto dimensionale legato alle cavità numerate. Esaminate i pezzi dopo che si sono stabilizzati, utilizzando le condizioni di misura concordate. Registrate i difetti per cavità e per posizione invece di scrivere "problema estetico" su una checklist generica.
La prima revisione dovrebbe rispondere a quattro domande: Il pezzo si riempie ed espelle in modo affidabile? Le dimensioni funzionali sono in grado di accoppiarsi con i componenti approvati? Il risultato estetico è accettabile sulle superfici visibili? Lo stampo può ripetere il risultato attraverso una produzione continua? Un singolo campione buono non risponde all'ultima domanda. La guida ai difetti di stampaggio di Protolabs guida ai difetti di stampaggio copre difetti come segni di trascinamento, avvallamenti e deformazioni che possono avere origine nel design del pezzo o nelle condizioni di processo.
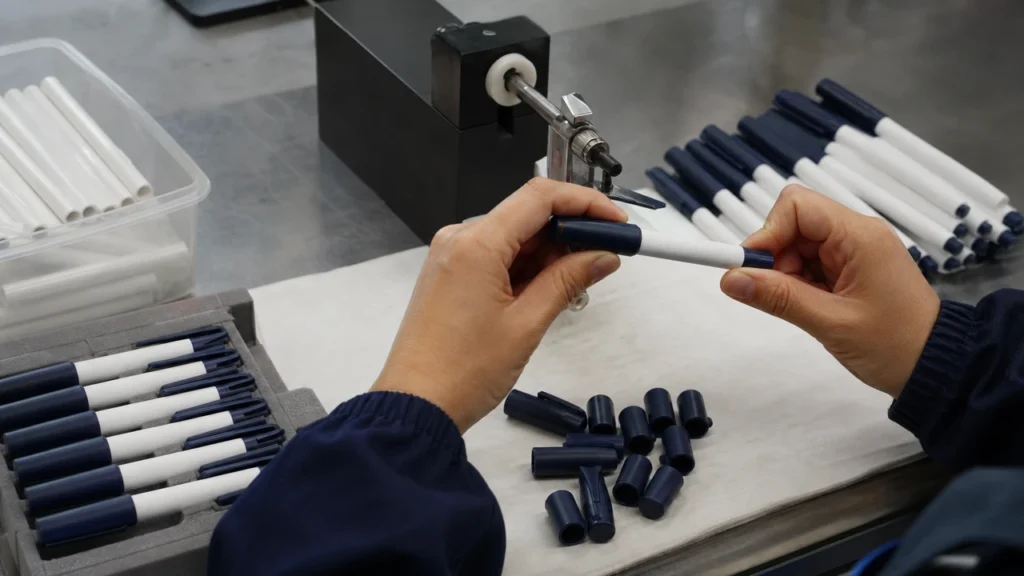
Per i test specifici delle penne, assemblate i pezzi stampati con il pennino, il serbatoio d'inchiostro o la ricarica effettivi. Misurate la forza di estrazione del cappuccio, la ritenzione del tappo, l'accoppiamento filettato o a scatto, la concentricità, il gioco visibile e qualsiasi interfaccia sensibile alle perdite. Per i pennarelli, conservate i campioni assemblati in più orientamenti e ispezionate per verificare l'essiccazione o la migrazione; utilizzate la guida al controllo qualità dei pennarelli come contesto adiacente. La checklist di audit della fabbrica di pennarelli copre il processo di fabbrica più ampio dopo l'approvazione dello stampo.
Una sequenza di approvazione pratica
- Congelate il disegno del pezzo e contrassegnate le dimensioni funzionali, estetiche e di riferimento.
- Approvare la revisione DFM: resina, margine di ritiro, sformo, punto di iniezione, linea di giunzione ed espulsione.
- Ispezionare i campioni T1 da ogni cavità e documentare le deviazioni.
- Concordare le modifiche allo stampo ed eseguire prove T2 o successive quando necessario.
- Testare assemblaggio, accoppiamento e stoccaggio con componenti reali della penna e inchiostro, ove pertinente.
- Eseguire una prova di produzione sostenuta e confrontare i campioni iniziali, intermedi e finali.
- Approvare lo stampo in base al disegno approvato, al campione e ai criteri di accettazione scritti.
Se una modifica altera il disegno del particolare, rivedere il disegno prima della riapprovazione. Conservare un campione master firmato e una registrazione di quale cavità lo ha prodotto. Richiedere il disegno finale dello stampo, l'elenco dei ricambi e le istruzioni di manutenzione se lo stampo appartiene al vostro marchio. La guida alla produzione di penne OEM/ODM è utile per coordinare il rilascio dello stampo con l'assemblaggio a valle della penna e l'approvazione del marchio privato.
Lista di controllo RFQ per stampi di penne
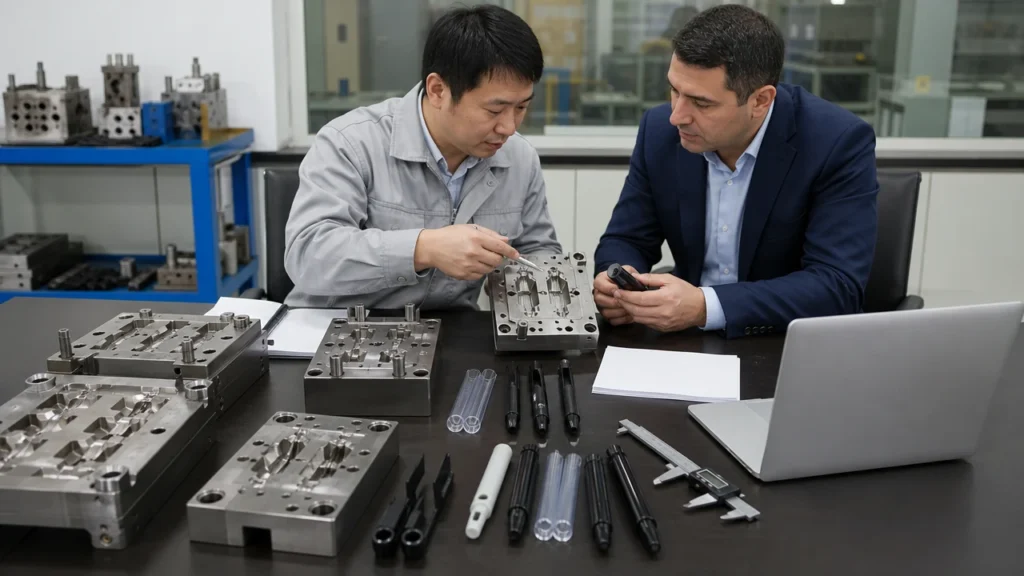
Inviare lo stesso pacchetto a ogni fabbrica candidata: disegni dei particolari con revisioni, file 3D, volume annuo previsto, resina e colore previsti, disegni dei particolari accoppiati, riferimento estetico, vincolo di imballaggio e mercato di destinazione. Indicare se la fabbrica sta quotando solo la produzione dello stampo o anche lo stampaggio a iniezione e l'assemblaggio. Quindi chiedere:
- Chi possiede lo stampo, gli inserti, i dati CAD e di processo dopo il pagamento finale?
- Quali fasi di lavorazione, lucidatura, testurizzazione e prova vengono eseguite internamente?
- Quale numero di cavità e dimensione della pressa vengono proposti, e perché?
- Quali dimensioni verranno misurate per cavità, e con quale metodo?
- Quali modifiche sono incluse dopo il T1, e cosa comporta costi aggiuntivi?
- Come verranno conservati, mantenuti, assicurati e trasferiti gli stampi se la produzione viene spostata?
- Quale quantità di prova e quale documentazione della produzione sono necessarie per l'accettazione?
Non chiedete a ogni fornitore di promettere la stessa durata fissa dello stampo o lo stesso tempo di consegna prima che il progetto sia stato esaminato. Chiedete invece le ipotesi alla base del suo preventivo e un piano delle tappe con approvazione del disegno, rilascio dell'acciaio, lavorazione meccanica, T1, correzioni e accettazione finale. Quando una penna ha una forma di guscio insolita, la guida per penne a forma di animale OEM offre un contesto progettuale adiacente; questo articolo rimane incentrato sullo stampo stesso.
Domande Frequenti
Un marchio di penne deve possedere il proprio stampo a iniezione?
La proprietà è una decisione commerciale, ma deve essere messa per iscritto. L'ordine di acquisto dovrebbe identificare lo stampo, gli inserti, i file CAD, il luogo di stoccaggio, gli obblighi di manutenzione e la procedura di trasferimento. Pagare un addebito per l'attrezzatura non risolve da solo ogni questione di proprietà o di accesso.
Uno stampo multicavità è sempre più economico per ogni parte di penna?
Solo se il volume previsto, il tempo di ciclo, il tasso di scarto e il bilanciamento delle cavità giustificano il maggiore investimento nello stampo. Chiedete un confronto alla vostra quantità prevista invece di accettare il numero di cavità come segnale di qualità.
Cosa dovrebbe includere un rapporto T1?
Come minimo, identificare la resina e le impostazioni di prova, fornire campioni numerati da ogni cavità, misurare le dimensioni critiche concordate, mappare i difetti e raccomandare correzioni allo stampo o al processo. Aggiungere test di assemblaggio e stoccaggio quando il componente influisce sulla tenuta del cappuccio, sull'adattamento del pennino o sul contenimento dell'inchiostro.
Una singola fabbrica può produrre sia lo stampo che le penne finite?
Sì, alcuni produttori di penne verticalmente integrati realizzano o gestiscono gli stampi e poi stampano, stampano e assemblano il prodotto finito. Verificare quali fasi vengono eseguite internamente e chi è responsabile delle azioni correttive quando uno stampo supera i controlli dimensionali ma fallisce l'assemblaggio.
Quando uno stampo per penne è pronto per la produzione di massa?
Quando la revisione finale del componente, i campioni delle cavità, lo standard estetico, i test di assemblaggio e i risultati di produzione continua soddisfano i criteri di accettazione scritti. L'approvazione deve coprire lo stampo e i componenti che produce entro una finestra di processo documentata.
Conclusione finale per l'acquirente
Acquistate un sistema di componenti ripetibile, non un primo colpo impressionante. Fornite alla fabbrica di stampi per penne i pezzi reali di accoppiamento e i requisiti del prodotto, esaminate le sue decisioni DFM e rendete le prove a livello di cavità e l'accettazione della produzione parte del contratto. Se il vostro programma richiede anche stampaggio, stampa e assemblaggio finale, richiedete un unico responsabile per il passaggio di consegne tra attrezzatura e produzione di penne finite.