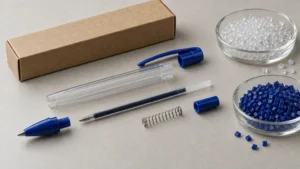
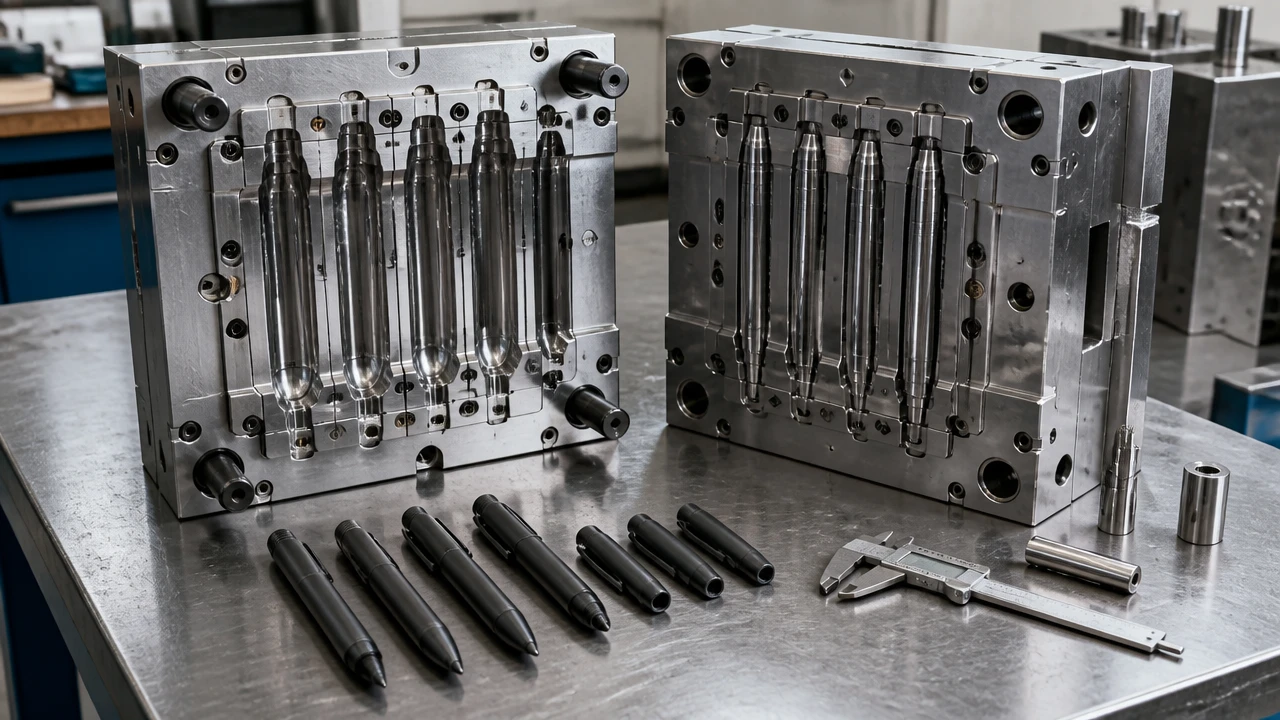
Una fábrica de moldes para bolígrafos en China convierte un diseño de pieza aprobado en piezas de plástico repetibles. Para una marca de bolígrafos o rotuladores, el resultado clave no es solo una herramienta de acero pulido. Es un cuerpo, tapón, obturador o empuñadura que encaja con sus piezas compañeras, sobrevive al montaje, se ve estable y funciona a la velocidad requerida. Esta guía cubre moldes de inyección para piezas de bolígrafo. No clasifica proveedores de bolígrafos terminados ni cubre moldeo plástico genérico.
Respuesta rápida
Elige una fábrica de moldes para bolígrafos pidiendo una revisión de diseño para fabricación, o DFM, específica para la pieza. Solicita una especificación de molde acordada, condiciones por escrito para el ensayo T1 y reglas de aprobación medibles. Compara presupuestos sobre la misma resina, número de cavidades, idea de entrada, acabado, especificación de acero, alcance del ensayo y condiciones de propiedad del molde. No pases a producción por una sola muestra bonita. Revisa la deriva de medidas entre cavidades, el ajuste del tapón, las caras relacionadas con fugas y los defectos estéticos tras una corrida controlada.
Enlaces rápidos
- ¿Qué piezas de bolígrafo necesitan moldes?
- Decisiones de diseño de herramientas
- T1 y aceptación del molde
- lista de verificación de RFQ
- Preguntas frecuentes
Qué fabrica una fábrica de moldes de bolígrafos en China
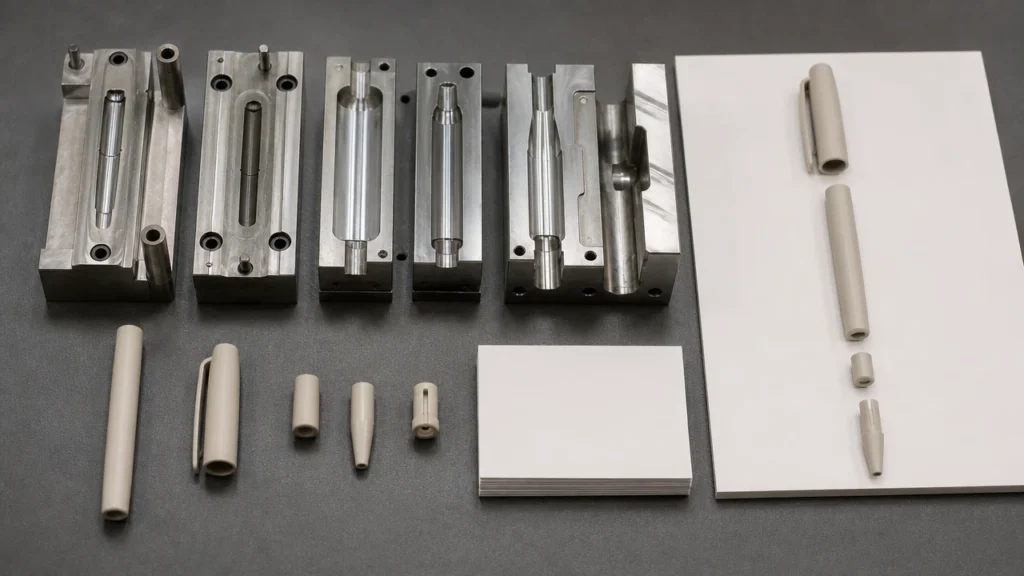
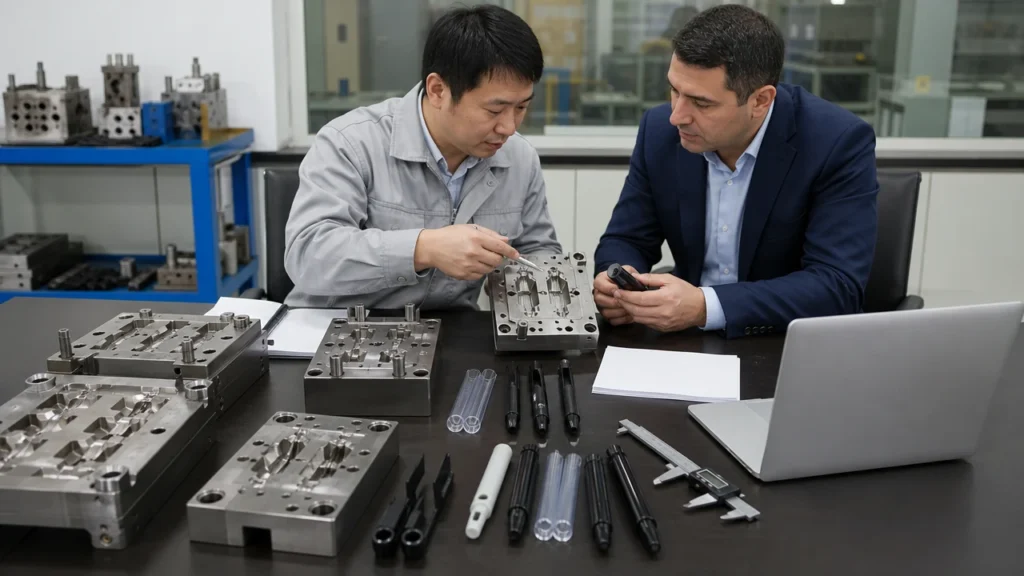
Las piezas habituales son cuerpos de plástico, tapones, obturadores traseros, conos frontales, piezas de clip y algunas empuñaduras rígidas. Un programa de rotuladores puede necesitar además una carcasa de válvula, un porta-puntas o una pieza de sellado interno. Cada pieza tiene una función clave distinta. Un cuerpo visible necesita brillo, color y ubicación de línea de partición controlados. Un tapón necesita sujeción firme y un sellado que coincida con la punta y el sistema de tinta. Un obturador necesita un ajuste fiable sin agrietar el cuerpo. Una pieza interna pequeña puede tener menos riesgo estético pero necesidades de ajuste o flujo más estrictas.
Esa división cambia cómo eliges la fábrica. Un taller de moldes que hace cuerpos estéticos limpios puede aún tener que demostrar el sellado del tapón y la estabilidad del montaje. Una pieza interna sólida puede no alcanzar el acabado que exige un cuerpo de retail. Define el conjunto completo de acoplamiento antes de cotizar el molde. Incluye el recambio o depósito de tinta, la punta, el tapón y el espacio de empaque. El recorrido por la fábrica de ZH Stationery muestra el moldeo por inyección dentro de su flujo de bolígrafos y rotuladores. Úsalo como contexto para vincular el utillaje con el montaje posterior. No es prueba de ninguna especificación de molde concreta. recorrido por la fábrica muestra el moldeo por inyección dentro de su flujo de bolígrafos y marcadores. Úselo como contexto para vincular el herramental con el ensamblaje posterior. No es prueba de ninguna especificación de molde específica.
Decisiones de diseño de moldes para bolígrafos que cambian el coste y la calidad
Geometría de la pieza, espesor de pared y ángulo de salida
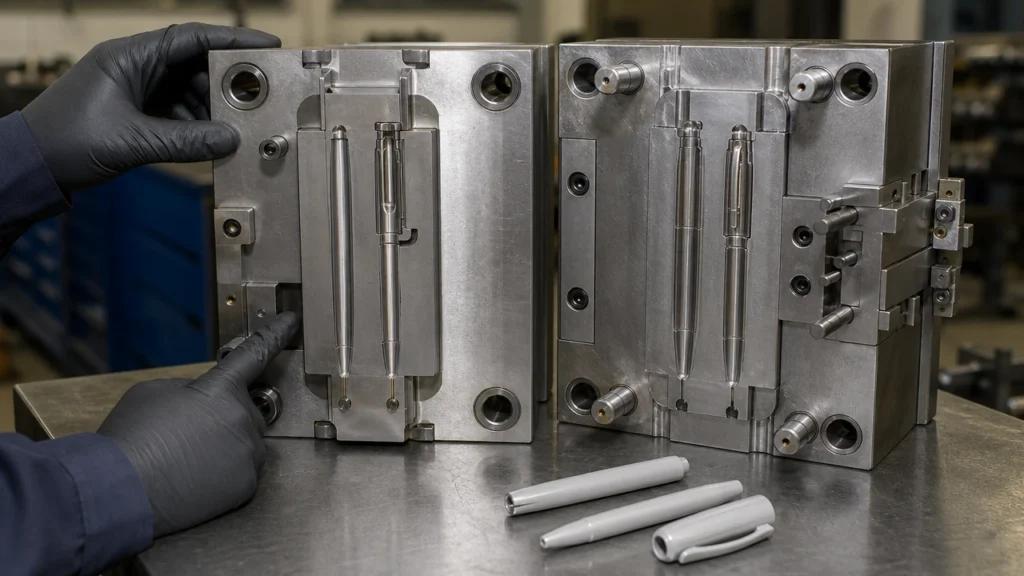
Los cuerpos de bolígrafo largos y delgados plantean pequeños espacios de enfriamiento y expulsión. Paredes desiguales pueden causar hundimientos, deformaciones o un orificio descentrado. Un tapón con muy poca salida puede rasparse durante la expulsión. Marque las dimensiones que realmente controlan el ajuste. Luego deje que el taller de herramientas proponga la línea de partición, la salida y el método de machos. Guía de salida de Protolabs explica por qué la salida depende del material, la profundidad, el acabado y la construcción de la herramienta. Su guía de espesor de pared explica por qué los grandes cambios de espesor hacen que el enfriamiento sea desigual. Ninguno establece un tamaño universal de cuerpo de bolígrafo. La resina y la forma elegidas aún necesitan revisión DFM.
Compuerta, canal de alimentación y superficies visibles
Pregunta dónde entra la resina fundida en la pieza y dónde queda la marca de entrada. Una entrada aceptable en un obturador trasero oculto puede destacar en un cuerpo transparente. El trazado del canal también cambia el equilibrio de llenado entre cavidades. Pide un plano que marque la entrada, la línea de partición, las marcas de expulsión, los respiraderos y cualquier acción lateral. La guía de moldeo por inyección de Protolabs señala el punto de entrada, el enfriamiento, la expulsión y los contrasalidas como decisiones de diseño de pieza que moldean la calidad. guía de moldeo por inyección de Protolabs menciona el punto de compuerta, el enfriamiento, la expulsión y los socavados como decisiones de diseño de pieza que moldean la calidad moldeada.
Número de cavidades y disposición del herramental
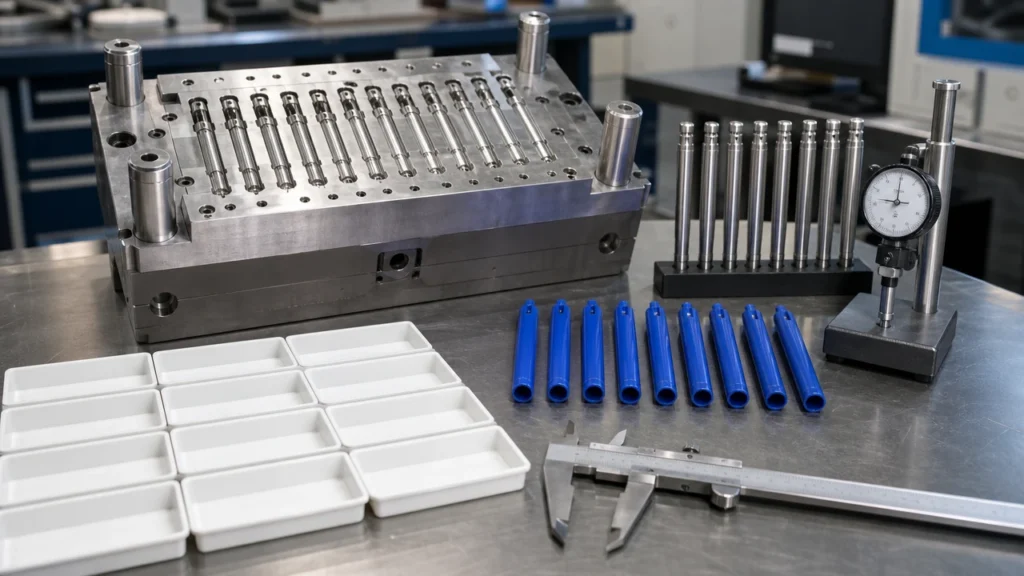
Más cavidades pueden elevar la producción por ciclo. Un número alto de cavidades no reduce automáticamente el costo entregado. La prensa debe tener la fuerza de cierre y el tamaño de inyección correctos. El canal debe llenar de forma uniforme. Cada cavidad debe cumplir la misma medida y criterio estético. Pide el número de cavidades propuesto y un cálculo de precio por pieza a tu volumen previsto. Si la cotización ofrece insertos intercambiables o un molde familia, pregunta qué puede cambiar solo y si piezas de distinto peso llenan de forma estable.
Acero, acabado y mantenimiento
Molde de acero templado es demasiado vago para una orden de compra. Pide al proveedor que nombre el grado de acero para cavidad, núcleo e insertos. Pregunta por el tratamiento térmico donde importe, el criterio de acabado o textura, los puntos de mantenimiento previstos y las condiciones detrás de cualquier garantía de vida útil. Un molde para cuerpos transparentes puede necesitar un pulido y plan de cuidado distintos a los de un tapón opaco texturizado. Deja por escrito quién paga piezas de desgaste, cuidado contra óxido, almacenamiento y reparación. Trata la vida útil cotizada como una promesa condicional. No sobrevive por sí sola a cualquier resina, colorante, máquina o plan de cuidado.
Cómo comparar cotizaciones de fábricas de moldes para bolígrafos
| Elemento de la solicitud de cotización | Qué debe indicar la cotización | Por qué lo necesitan los compradores |
|---|---|---|
| Pieza y resina | Archivo 3D aprobado, revisión, grado de resina, color y suposiciones de aditivos | La contracción y el acabado dependen del material realmente moldeado |
| Construcción del molde | Grados de acero, número de cavidades, canal de colada/compuerta, insertos y acciones laterales | “Un molde” puede describir entregables muy diferentes |
| Requisitos de superficie | Brillo, textura, transparencia, línea de partición visible y ubicación de la compuerta | La aprobación cosmética necesita una referencia compartida |
| Pruebas | Número de pruebas incluidas, resina suministrada, cantidad de muestras y registro del proceso | T1 puede exponer cambios que requieran otra ejecución |
| Aceptación | Dimensiones críticas, variación cavidad a cavidad, ajuste, retención y límites visuales | Una muestra atractiva no es una prueba de repetibilidad |
| Términos comerciales | Precio del molde, cargos por modificación, propiedad, almacenamiento, transferencia y repuestos | Un precio inicial bajo puede ocultar un bloqueo futuro |
Compara presupuestos solo después de cerrar los huecos. Un precio de molde muy bajo puede significar menos cavidades, otro acero, menos ensayos o flete y cambios omitidos. Para un contexto de costo OEM más amplio, consulta la guía de costo de fabricación de bolígrafos personalizados. Mantén el gasto del molde aparte de los cargos por moldeo unitario, montaje, tinta y empaque. La guía de negociación de MOQ explica por qué el utillaje y el MOQ de producción deben tratarse como obligaciones distintas. guía de costos de fabricación de bolígrafos personalizados. Mantenga el gasto del molde aparte de los cargos por moldeo por pieza, ensamblaje, tinta y empaque. La guía de negociación MOQ explica por qué el herramental y la producción MOQ deben tratarse como deberes diferentes.
Muestras T1 y aceptación del molde
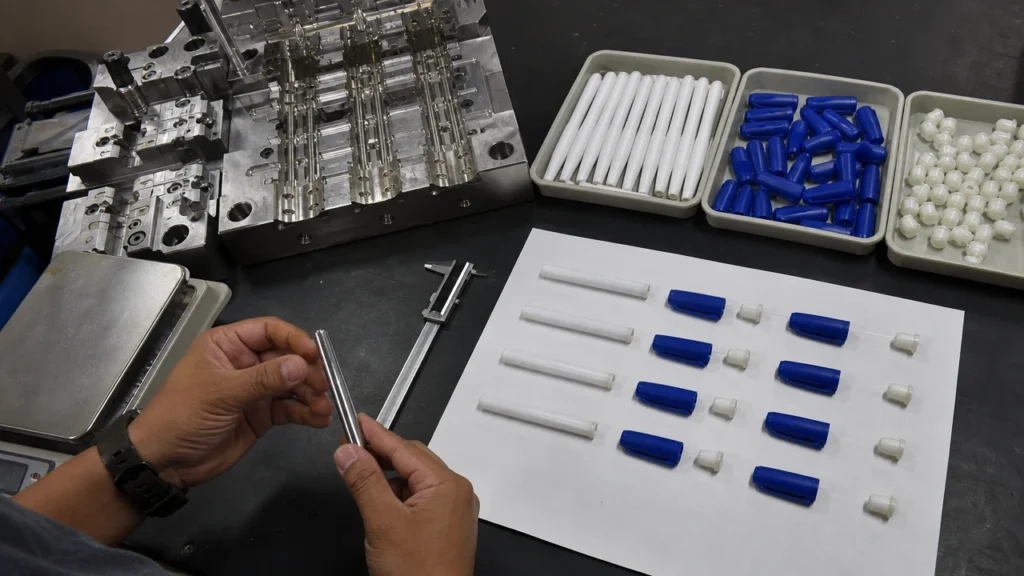
T1 es el primer ensayo planificado tras construir el molde. Es una etapa de prueba, no una aprobación final. Pide un estudio de llenado o de inyección corta cuando ayude. Pide una hoja de ensayo con resina y ajustes de máquina. Pide fotos de cada cavidad y un informe de medidas vinculado a cavidades numeradas. Revisa las piezas después de estabilizarse, bajo las condiciones de medición acordadas. Anota los defectos por cavidad y punto. No escribas un problema de apariencia en una lista general.
La primera revisión debe responder cuatro preguntas. ¿La pieza llena y expulsa sin problemas? ¿Las medidas funcionales acoplan con las piezas aprobadas? ¿El resultado estético es correcto en las caras visibles? ¿Puede el molde repetir el resultado en una corrida estable? Una buena muestra no responde la última pregunta. La guía de defectos de moldeo de Protolabs cubre marcas de arrastre, hundimientos y alabeo que pueden venir del diseño de pieza o de las condiciones del proceso. guía de defectos de moldeo de Protolabs cubre marcas de arrastre, hundimientos y alabeos que pueden provenir del diseño de la pieza o de los términos del proceso.
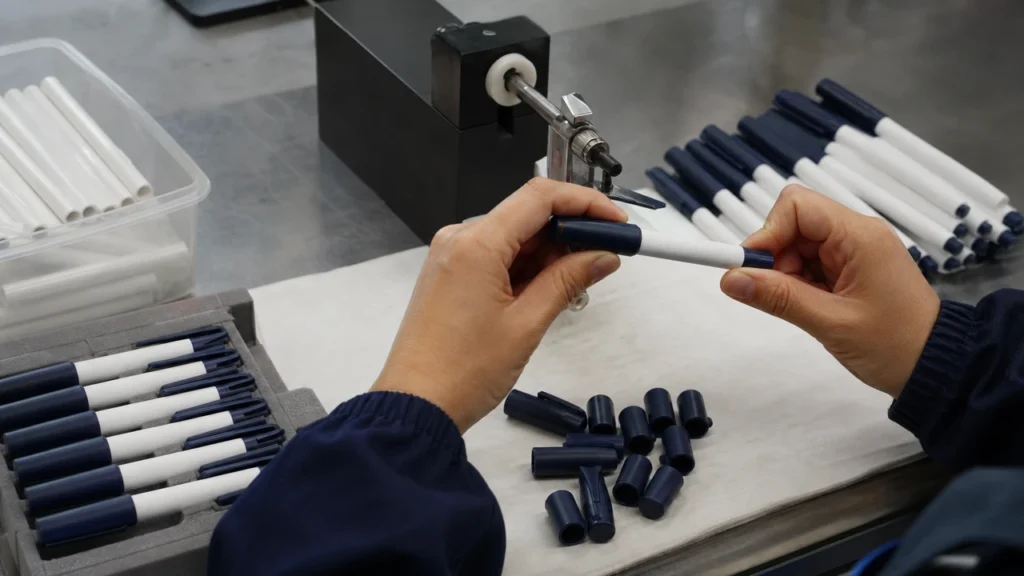
Para pruebas específicas de bolígrafos, ensamble las piezas moldeadas con la punta real, el depósito de tinta o el repuesto. Mida la fuerza de extracción de la tapa, la retención del tapón, el ajuste de rosca o de presión, la redondez, la holgura visible y cualquier superficie propensa a fugas. Para marcadores, almacene las muestras ensambladas en varias posiciones y verifique el secado o el sangrado. Use la guía de control de calidad para marcadores como contexto cercano. La lista de verificación de auditoría de fábrica de marcadores cubre el flujo de fábrica más amplio después de la aprobación del herramental.
Una secuencia de aprobación práctica
- Congele el dibujo de la pieza y marque las dimensiones funcionales, cosméticas y de referencia.
- Apruebe la revisión DFM: resina, tolerancia de contracción, ángulo de salida, compuerta, línea de partición y expulsión.
- Inspeccione las muestras T1 de cada cavidad y documente las desviaciones.
- Acuerde los cambios en el molde y realice pruebas T2 o posteriores cuando sea necesario.
- Pruebe el ensamblaje, ajuste y almacenamiento con componentes reales de bolígrafo y tinta cuando corresponda.
- Realice una prueba de producción sostenida y compare las muestras del inicio, medio y final.
- Apruebe el molde según el dibujo aprobado, la muestra y los criterios de aceptación escritos.
Si un cambio altera el plano de la pieza, revisa el plano antes de volver a aprobar. Conserva una muestra maestra firmada y una nota de qué cavidad la produjo. Pide el plano final del molde, la lista de repuestos y los pasos de cuidado si el molde pertenece a tu marca. La guía de fabricación de bolígrafos OEM/ODM ayuda a vincular la liberación del molde con el montaje del bolígrafo y la aprobación de la marca propia. guía de fabricación de bolígrafos OEM/ODM ayuda a vincular la liberación del molde con el ensamblaje del bolígrafo y la aprobación de marca privada.
Lista de verificación de RFQ para molde de bolígrafo
Envía el mismo paquete a cada candidato. Planos de pieza con revisiones. Archivos 3D. Volumen anual previsto. Resina y color planificados. Planos de piezas de acoplamiento. Base estética. Límite de empaque. Mercado destino. Indica si la fábrica cotiza solo el trabajo de molde o también moldeo y montaje. Luego pregunta:
- ¿Quién es el propietario del molde, los insertos, los datos CAD y los datos de proceso después del pago final?
- ¿Qué pasos de mecanizado, pulido, texturizado y prueba se realizan internamente?
- ¿Qué número de cavidades y tamaño de prensa se proponen, y por qué?
- ¿Qué dimensiones se medirán por cavidad y con qué método?
- ¿Qué cambios se incluyen después de T1 y qué genera cargos adicionales?
- ¿Cómo se almacenará, mantendrá, asegurará y transferirá el molde si la producción se traslada?
- ¿Qué cantidad de prueba y evidencia de corrida de producción se necesitan para la aceptación?
No pidas a cada proveedor que prometa la misma vida útil de molde ni el mismo plazo antes de revisar el diseño. Pide las condiciones detrás de la cotización y un plan de hitos. Aprobación del plano. Liberación del acero. Mecanizado. T1. Correcciones. Aprobación final. Cuando un bolígrafo tiene una forma de carcasa poco común, la guía OEM de bolígrafos con forma de animal ofrece contexto de diseño cercano. Este artículo se mantiene en el molde en sí. guía de bolígrafo con forma de animal OEM proporciona contexto de diseño cercano. Este artículo se centra en el molde en sí.
Preguntas Frecuentes
¿Necesita una marca de bolígrafos ser propietaria de su molde de inyección?
La propiedad es una decisión de negocio, pero debe quedar por escrito. La orden de compra debe nombrar el molde, los insertos, los archivos CAD, el lugar de almacenamiento, las obligaciones de cuidado y el flujo de entrega. Pagar un cargo de utillaje por sí solo no resuelve toda cuestión de propiedad o acceso.
¿Un molde de cavidades múltiples siempre es más barato por pieza de bolígrafo?
Solo si el volumen previsto, el tiempo de ciclo, la tasa de rechazo y el equilibrio de cavidades justifican el mayor gasto en molde. Pide una comparación a tu propia cantidad prevista. No tomes el número de cavidades como señal de calidad.
¿Qué debe incluir un informe T1?
Como mínimo, indica la resina y los ajustes de ensayo. Entrega muestras numeradas de cada cavidad. Mide las medidas clave acordadas. Mapea los defectos. Recomienda correcciones de molde o de proceso. Añade pruebas de montaje y almacenamiento cuando la pieza afecte el sellado del tapón, el ajuste de la punta o la retención de tinta.
¿Puede una sola fábrica fabricar tanto el molde como los bolígrafos terminados?
Sí. Algunos fabricantes de bolígrafo completo construyen o gestionan el utillaje, y luego moldean, imprimen y montan el producto terminado. Verifica qué pasos se hacen en casa. Verifica quién corrige el problema cuando un molde pasa las medidas pero falla en el montaje.
¿Cuándo está listo un molde de bolígrafo para la producción en masa?
Cuando la revisión final de la pieza, las muestras por cavidad, el criterio visual, las pruebas de montaje y los resultados de corrida estable cumplen las reglas de aprobación escritas. La aprobación debe cubrir el molde y las piezas que produce bajo una ventana de proceso escrita.
Conclusión final para el comprador
Compra un sistema de piezas repetible, no una primera pieza impresionante. Entrega a la fábrica de moldes las piezas de acoplamiento reales y las necesidades del producto. Revisa sus decisiones de DFM. Haz ensayos a nivel de cavidad e incluye la aceptación en corrida como parte del contrato. Si tu programa también necesita moldeo, impresión y montaje final, pide un solo responsable de la entrega entre el utillaje y el trabajo de bolígrafo terminado.