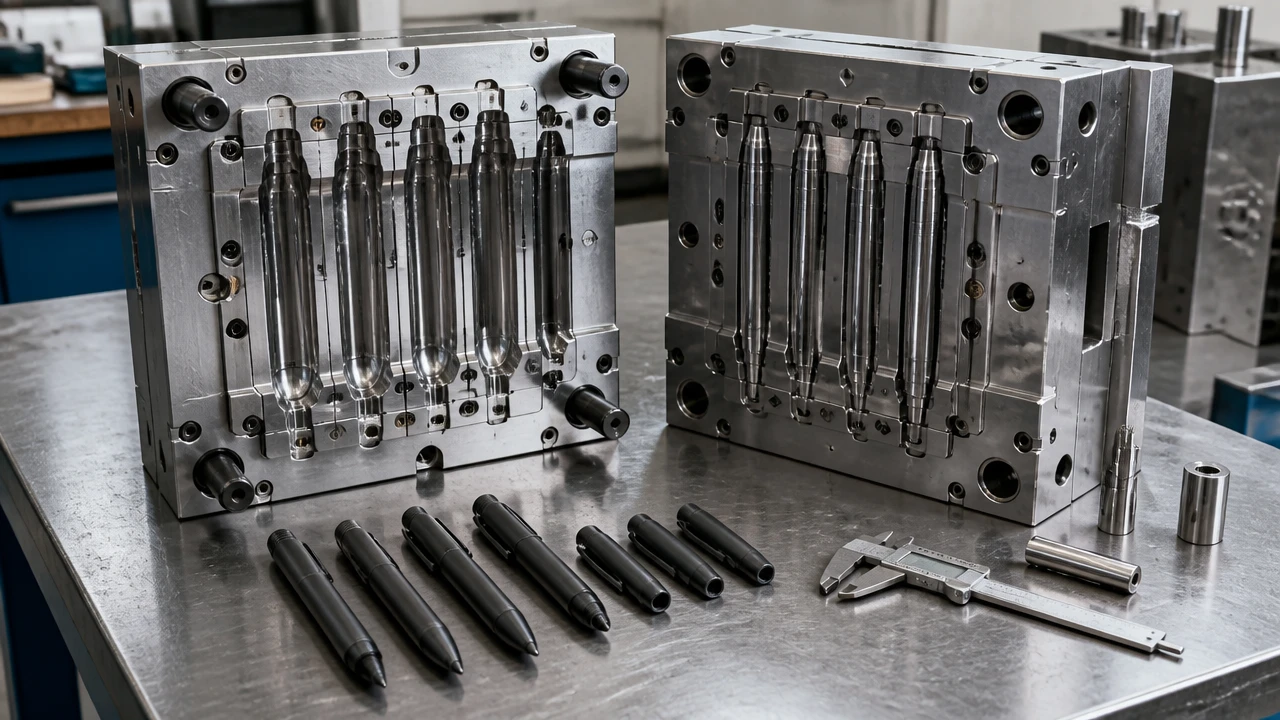
中國的筆模工廠能將通過驗證的零件設計轉化為可重複生產的塑膠零件。對筆或麥克筆品牌而言,關鍵產出並非僅是拋光的鋼製模具,而是筆管、筆蓋、尾塞或握把,這些零件必須與配合件吻合、經得起組裝、外觀穩定,並以所需速率生產。本指南涵蓋筆零件射出模具,不評比成品筆供應商,也不涉及一般塑膠成型。
快速解答
選擇筆模工廠時,要求針對特定零件的可製造性設計(DFM)審查。要求商定模具規格、書面的 T1 試模條款,以及可量測的驗收標準。在相同樹脂、模穴數、澆口構想、表面處理、鋼材規格、試模範圍和模具所有權條款下比較報價。不要僅憑一個漂亮樣品就批准量產。在受控試產後,檢查各模穴的尺寸漂移、筆蓋配合、與洩漏相關的接觸面,以及外觀瑕疵。
快速連結
中國筆模具工廠的製造內容
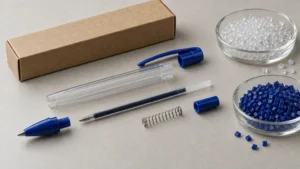
常見零件包括塑膠筆管、筆蓋、尾塞、鼻錐、筆夾零件,以及部分硬質握把。麥克筆專案可能還需要閥殼、筆尖座或內部密封件。每個零件都有不同的關鍵功能。外露的筆管需要控制光澤度、顏色和分模線位置。筆蓋需要穩定的抓持力,以及與筆尖和墨水系統匹配的密封。尾塞需要可靠的配合,且不會撐裂筆管。小型內部零件的外觀風險較低,但配合或流動要求更嚴格。
這種差異會改變您選擇工廠的方式。能做出乾淨外觀筆管的模具廠,可能仍需證明筆蓋密封和組裝穩定性。良好的內部零件可能無法達到零售筆管所需的外觀。在為模具定價前,先定義完整的配合組件。加入筆芯或墨水儲存器、筆尖、筆蓋和包裝空間。ZH Stationery 的 工廠參觀 展示了筆和麥克筆流程中的射出成型。可作為將模具與下游組裝連結的背景資料,但並非任何特定模具規格的證明。
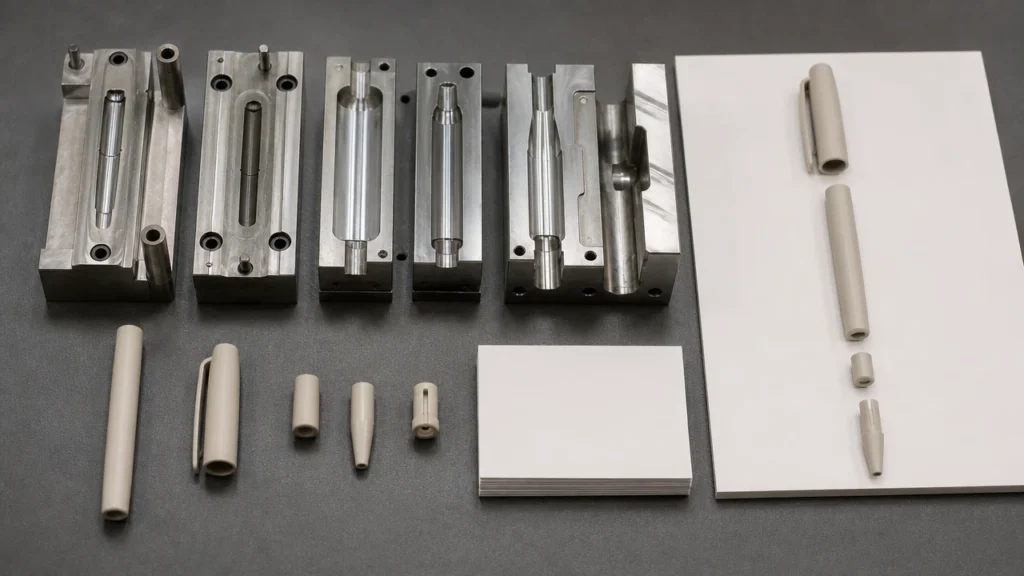
筆模設計決策如何改變成本與品質
零件幾何、壁厚與拔模
細長的筆管會產生較小的冷卻和頂出間隙。壁厚不均可能導致縮水、翹曲或偏心孔。拔模角太小的筆蓋可能在頂出時刮傷。標記真正控制配合的尺寸,然後讓模具廠提出分模線、拔模角和抽芯方法。 Protolabs 的拔模角指南 解釋了拔模角取決於材料、深度、表面處理和模具結構。其 壁厚指南 解釋了為何壁厚變化大會導致冷卻不均。兩者均未設定通用的筆管尺寸。所選樹脂和形狀仍需 DFM 審查。
澆口、流道與可見表面
詢問熔融樹脂從何處進入零件,以及澆口痕跡留在何處。在隱藏的尾塞上可接受的澆口,在透明筆管上可能很顯眼。流道佈局也會影響模穴間的充填平衡。要求提供標示澆口、分模線、頂出痕、排氣槽和任何側向動作的圖面。Protolabs 的' 射出成型指南 將澆口位置、冷卻、頂出和倒勾列為影響成型品質的零件設計決策。
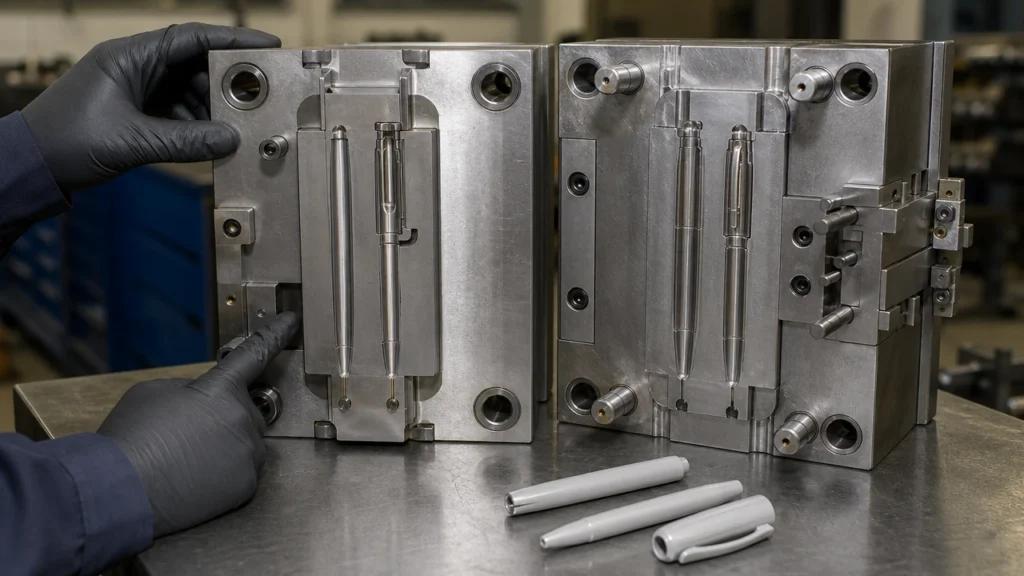
模穴數與模具佈局
更多模穴可提高每週期的產量。高模穴數不一定能自動降低交貨成本。射出機必須有足夠的鎖模力和射出量。流道必須均勻充填。每個模穴都必須達到相同的尺寸和外觀標準。要求提出建議的模穴數,以及依您的預估產量計算的單價。若報價提供可更換鑲件或家族模具,詢問哪些部分可單獨更換,以及不同重量的零件是否能穩定充填。
鋼材、表面處理與維護
硬化鋼模具對於採購訂單而言過於模糊。請供應商指明模腔、模芯和鑲件的鋼材等級。詢問關鍵部位的熱處理、表面處理或紋理標準、計畫的保養要點,以及任何壽命聲明背後的條件。用於透明筆桿的模具可能需要與紋理不透明筆蓋不同的拋光和保養計畫。寫明誰負責磨損零件、防鏽、儲存和維修。將報價的模具壽命視為有條件的承諾。它本身無法承受任何樹脂、色母、機器或保養計畫的影響。
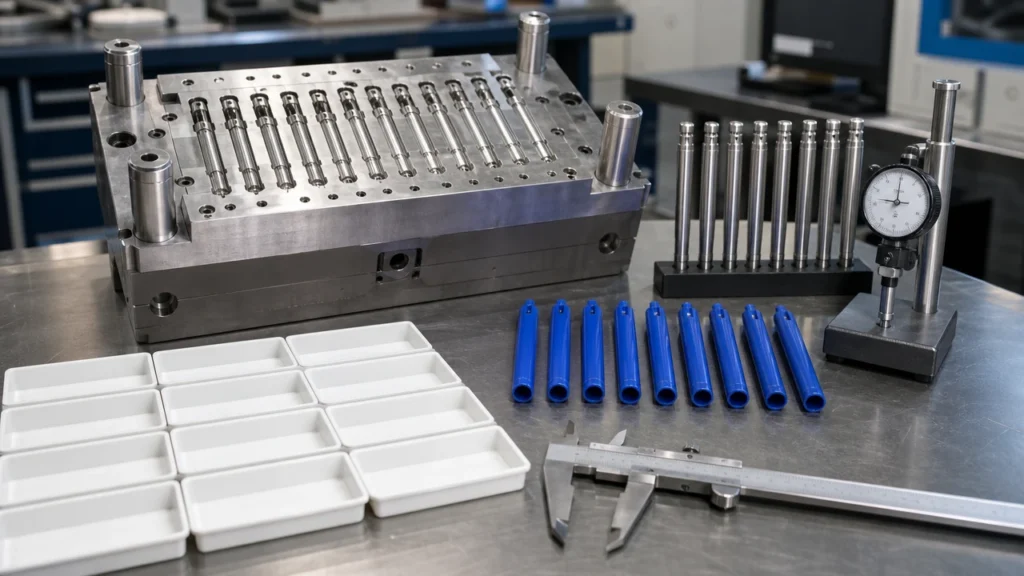
如何比較筆模工廠報價
| 詢價項目 | 報價應載明內容 | 買方需要的原因 |
|---|---|---|
| 部件與樹脂 | 已核准的 3D 檔案、版本、樹脂等級、顏色與添加劑假設 | 收縮與表面處理取決於實際成型的材料 |
| 模具結構 | 鋼材等級、模穴數、流道/澆口、鑲件與側向抽芯 | 「一套模具」可能描述截然不同的交付內容 |
| 表面要求 | 光澤度、紋理、透明度、可見分模線與澆口位置 | 外觀核准需要共同的參考標準 |
| 試模 | 包含的試模次數、提供的樹脂、樣品數量與製程記錄 | T1 試模可能暴露需要再次試模的變更 |
| 驗收 | 關鍵尺寸、模穴間變異、配合度、保持力與外觀限度 | 吸引人的樣品不代表重複性測試 |
| 商業條款 | 模具價格、修改費用、所有權、存放、移轉與備用零件 | 低廉的初始價格可能隱藏未來的鎖定效應 |
請在填補空白後再比較報價。極低的模具價格可能意味著較少的模穴、不同的鋼材、較少的試模次數,或是遺漏了運費與變更費用。如需更廣泛的 OEM 成本背景,請參閱 訂製筆製造成本指南。將模具支出與每件成型、組裝、油墨和包裝費用分開。 MOQ 談判指南 說明了為何模具與生產 MOQ 應被視為不同的職責來討論。
T1 樣品與模具驗收
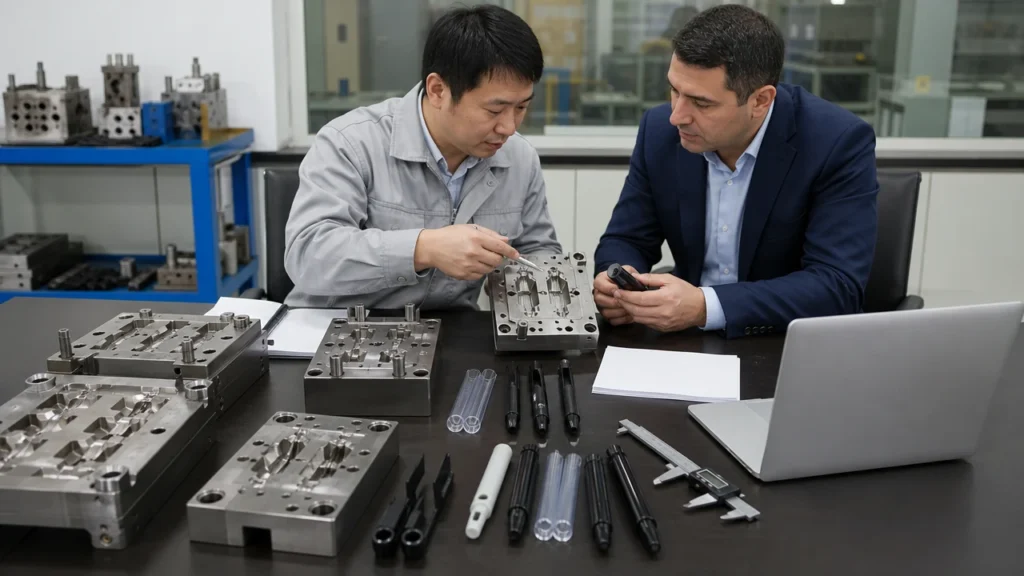
T1是模具製造後的首次計畫試模。這是一個測試階段,不是最終驗收。如有幫助,要求進行短射或填充研究。要求提供帶有樹脂和機器設定的試模表。要求提供每個模腔的照片以及與編號模腔對應的尺寸報告。在約定的測量條件下,待零件穩定後再進行審查。按模腔和位置記錄缺陷。不要將外觀問題寫在一般清單上。
首次審查應回答四個問題。零件是否能順利填充和頂出?工作尺寸是否與已通過的零件配合?可見表面的外觀效果是否良好?模具能否在穩定運行中重複該結果?一個良好的樣品不能回答最後一個問題。Protolabs的' 成型缺陷指南 涵蓋了可能由零件設計或製程條件引起的拖痕、縮水和翹曲。
針對筆類特定測試,將成型零件與實際筆尖、墨水儲存器或筆芯組裝。測量筆蓋拔出力、筆塞保持力、螺紋或卡扣配合、圓度、可見間隙以及任何易洩漏的表面。對於馬克筆,將組裝好的樣品以多種位置存放,檢查乾燥或滲色。使用 馬克筆QC指南 作為鄰近的參考。 麥克筆工廠審核檢查清單 涵蓋了模具驗收後更廣泛的工廠流程。
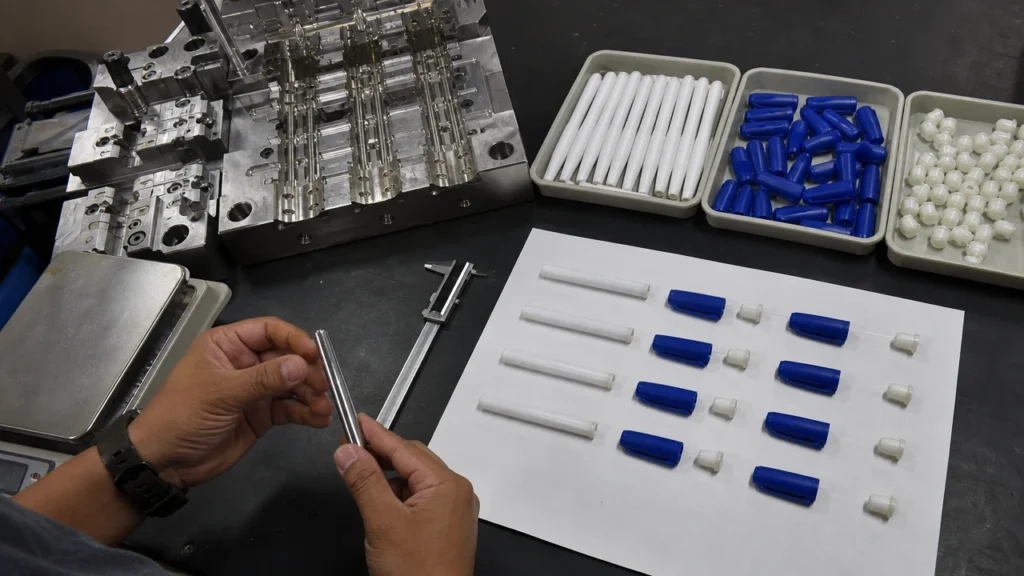
實用的核准順序
- 凍結零件圖面,並標示功能性、外觀性及參考尺寸。
- 核准 DFM 審查:樹脂、收縮裕度、拔模角、澆口、分模線及頂出。
- 檢驗每個模穴的 T1 樣品,並記錄偏差。
- 同意模具變更,並在需要時進行 T2 或後續試模。
- 使用實際筆零件及墨水(如適用)測試組裝、配合及儲存。
- 進行持續生產試產,並比較開始、中間及結束的樣品。
- 根據核准圖面、樣品及書面驗收標準簽署模具。
如果變更影響零件圖紙,請在重新驗收前修改圖紙。保留簽署的標準樣品,並註明由哪個模腔生產。如果模具屬於您的品牌,要求提供最終模具圖紙、備件清單和保養步驟。 OEM/ODM 製筆指南 有助於將模具釋放與筆組裝及自有品牌簽核連結起來。
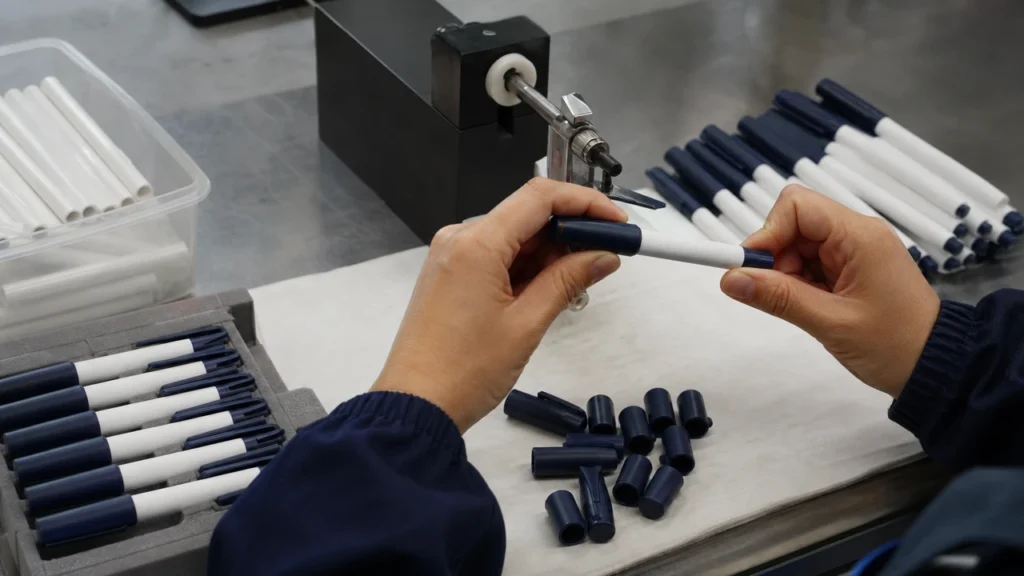
筆模具詢價清單
將同一套資料寄給每位候選廠商。含修訂版的零件圖、3D 檔案、預期年用量、規劃的塑膠原料與顏色、配合件圖面、外觀基準、包裝限制、目標市場。說明工廠是只報模具加工費,還是也包含射出與組裝。然後詢問:
- 最終付款後,模具、鑲件、CAD 與製程資料歸誰所有?
- 哪些加工、拋光、咬花及試模步驟在廠內完成?
- 建議的模穴數與機台噸數為何?理由是什麼?
- 每個模穴將量測哪些尺寸?使用何種方法?
- T1 之後包含哪些修改?什麼情況會產生額外費用?
- 若生產轉移,模具將如何存放、保養、投保及移轉?
- 驗收需要多少試模數量及生產運行證明?
在設計尚未審查前,不要要求每家供應商承諾相同的固定模具壽命或交期。應詢問報價背後的條件與里程碑計畫:圖面簽核、鋼材發包、加工、T1 試模、修正、最終驗收。當筆身外型特殊時, 動物造型筆 OEM 指南 提供鄰近的設計脈絡。本文仍聚焦於模具本身。
常見問題解答
筆品牌需要擁有自己的射出模具嗎?
所有權是商業決策,但必須白紙黑字寫明。採購訂單應載明模具名稱、鑲件、CAD 檔案、存放地點、保養責任與移交流程。僅支付模具費並不能解決所有權或使用權的所有問題。
多模穴模具的單一筆零件成本一定較低嗎?
唯有在預期產量、成型週期、報廢率與模穴平衡能合理化較高模具支出的情況下才考慮。請廠商依您的預估數量提供比較。切勿將模穴數視為品質指標。
T1 報告應包含哪些內容?
至少須註明塑膠原料與試模參數。提供每個模穴的編號樣品。量測雙方同意的關鍵尺寸。標示瑕疵位置。提出模具或製程修正建議。當零件涉及筆蓋密封、筆尖配合或墨水保持時,應增加組裝與儲存測試。
同一家工廠能同時製作模具和成品筆嗎?
是的。有些整筆製造商自行開模或操作模具,再進行射出、印刷與成品組裝。須確認哪些步驟在廠內完成。當模具尺寸合格但組裝失敗時,由誰負責解決問題。
筆模具何時可進入量產?
當最終零件版本、模穴樣品、外觀標準板、組裝測試與穩定生產結果均符合書面驗收規則時。簽核應涵蓋模具及其在書面製程窗口下所生產的零件。
最終買方重點
購買可重複生產的零件系統,而非僅是亮眼的首次試模。提供筆模廠實際的配合件與產品需求。審查其 DFM 建議。將模穴級試模與驗收測試納入合約。若您的專案還需要射出、印刷與最終組裝,應要求由單一窗口負責模具與成品筆之間的移交。