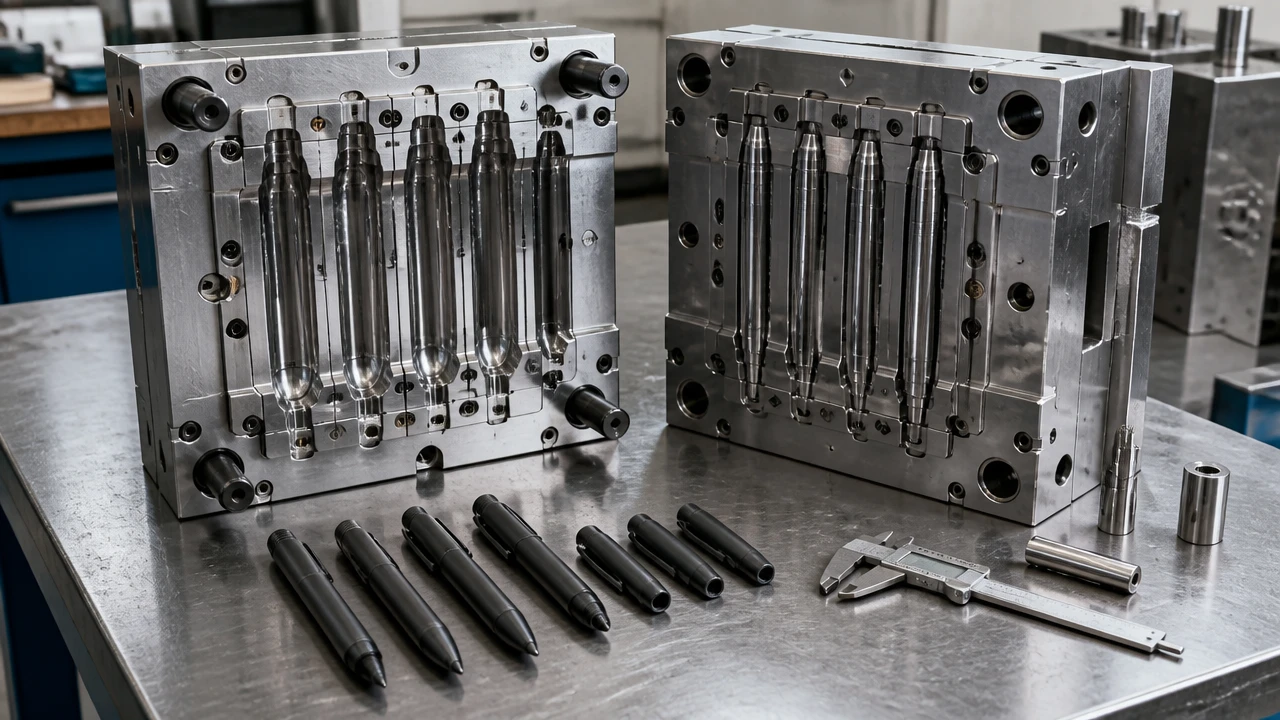
Uma fábrica de moldes de canetas na China transforma um design de peça aprovado em peças plásticas repetíveis. Para uma marca de canetas ou marcadores, o resultado principal não é apenas uma ferramenta de aço polido. É um corpo, tampa, plugue ou empunhadura que se encaixa com suas peças correspondentes, sobrevive à montagem, parece estável e roda na taxa necessária. Este guia cobre moldes de injeção para peças de canetas. Ele não classifica fornecedores de canetas acabadas nem cobre moldagem plástica genérica.
Resposta rápida
Escolha uma fábrica de moldes de canetas pedindo uma revisão de design para fabricação, ou DFM, específica da peça. Peça uma especificação de ferramenta acordada, termos escritos de teste T1 e regras de aprovação mensuráveis. Compare orçamentos com a mesma resina, número de cavidades, ideia de gate, acabamento, especificação de aço, escopo de teste e termos de propriedade da ferramenta. Não libere a produção a partir de uma única amostra bonita. Verifique a variação de dimensões entre cavidades, o encaixe da tampa, as faces relacionadas a vazamento e os defeitos cosméticos após uma rodada controlada.
Links rápidos
- Quais peças de caneta precisam de moldes?
- Decisões de design da ferramenta
- T1 e aceitação do molde
- lista de verificação de RFQ
- Perguntas frequentes
O que uma fábrica de moldes para canetas na China produz
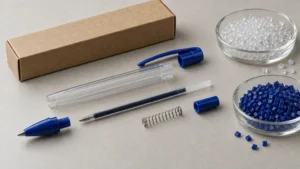
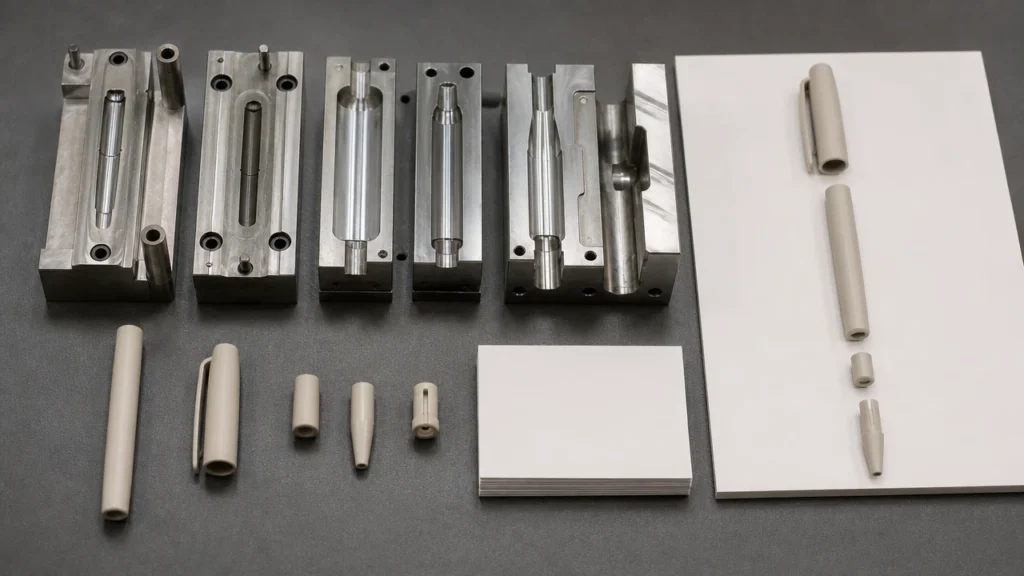
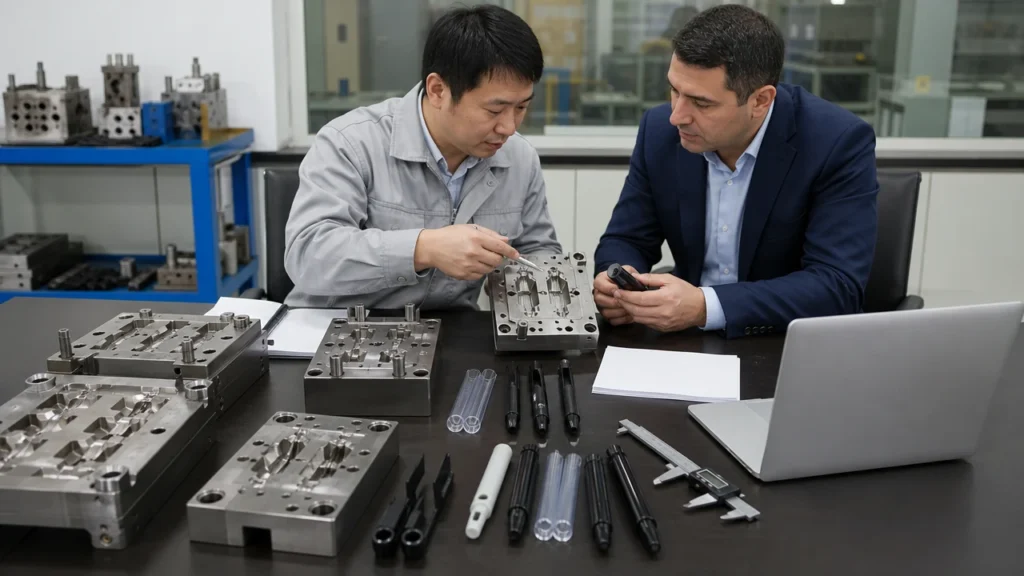
As peças usuais são corpos plásticos, tampas, plugues traseiros, cones frontais, partes de clipe e algumas empunhaduras rígidas. Um programa de marcadores também pode precisar de uma carcaça de válvula, suporte de ponta ou peça de vedação interna. Cada peça tem uma função principal diferente. Um corpo visível precisa de brilho, cor e marca de linha de partição controlados. Uma tampa precisa de retenção estável e uma vedação que corresponda à ponta e ao sistema de tinta. Um plugue precisa de encaixe confiável sem rachar o corpo. Uma pequena peça interna pode ter menos risco cosmético, mas necessidades mais apertadas de encaixe ou fluxo.
Essa divisão muda como você escolhe a fábrica. Uma oficina de moldes que faz corpos cosméticos limpos ainda pode precisar comprovar a vedação da tampa e a estabilidade da montagem. Uma peça interna sólida pode não atender ao acabamento que um corpo de varejo exige. Defina o conjunto completo de encaixe antes de precificar a ferramenta. Adicione o refil ou reservatório de tinta, a ponta, a tampa e o espaço de embalagem. A ZH Stationery's visita à fábrica mostra a moldagem por injeção dentro do seu fluxo de canetas e marcadores. Use isso como contexto para vincular o ferramental à montagem a jusante. Não é prova de nenhuma especificação de molde específica.
Decisões de design de molde para canetas que alteram custo e qualidade
Geometria da peça, espessura de parede e ângulo de saída
Corpos de caneta longos e finos criam pequenas folgas de resfriamento e ejeção. Paredes irregulares podem causar afundamento, empenamento ou um furo descentralizado. Uma tampa com pouco ângulo de saída pode raspar durante a ejeção. Marque as dimensões que realmente controlam o encaixe. Depois deixe a ferramentaria propor a linha de partição, o ângulo de saída e o método de núcleo. Protolabs' draft guidance explains why draft depends on material, depth, finish, and tool build. Its espessura de parede explica por que grandes variações de espessura tornam o resfriamento irregular. Nenhum dos dois define um tamanho universal de corpo de caneta. A resina e a forma escolhidas ainda precisam de revisão de DFM.
Ponto de injeção, canal de alimentação e superfícies visíveis
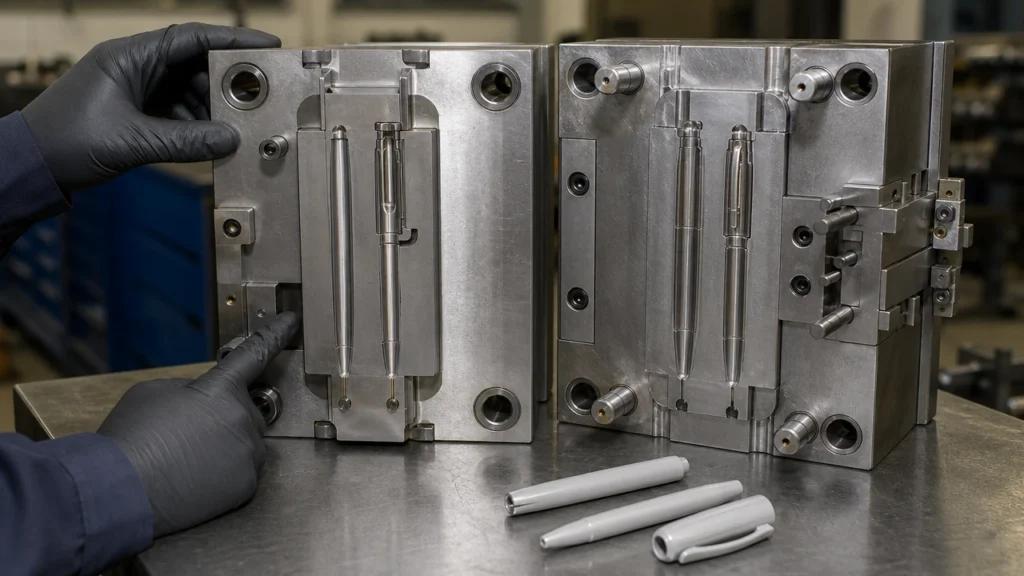
Pergunte onde a resina fundida entra na peça e onde fica a marca do gate. Um gate que é bom em um plugue traseiro oculto pode se destacar em um corpo transparente. O layout do canal também altera o equilíbrio de preenchimento entre cavidades. Peça um desenho que marque o gate, a linha de partição, as marcas de ejetor, os respiros e quaisquer ações laterais. Protolabs' moldagem por injeção da Protolabs names gate spot, cooling, ejection, and undercuts as part-design calls that shape molded quality.
Número de Cavidades e Layout do Molde
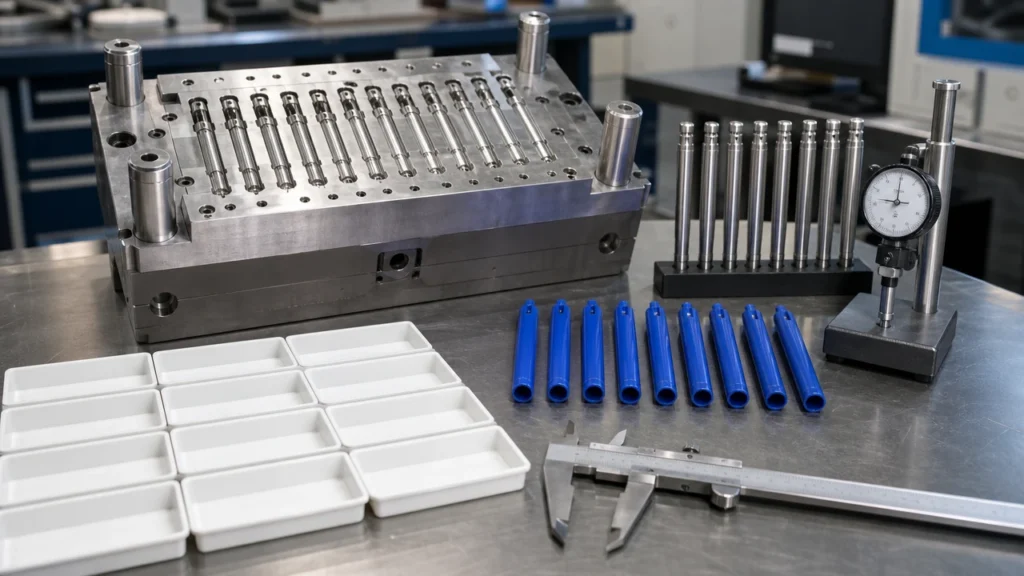
Mais cavidades podem aumentar a produção por ciclo. Um alto número de cavidades não reduz automaticamente o custo entregue. A prensa deve ter a força de fechamento e o tamanho de injeção corretos. O canal deve preencher uniformemente. Cada cavidade deve atender ao mesmo padrão de dimensão e cosmética. Peça o número proposto de cavidades e um cálculo de preço por peça no seu volume previsto. Se o orçamento oferecer insertos intercambiáveis ou um molde de família, pergunte o que pode mudar sozinho e se peças de pesos diferentes preenchem de forma estável.
Aço, Acabamento e Manutenção
Molde de aço temperado é vago demais para um pedido de compra. Peça ao fornecedor para nomear o grau de aço para cavidade, núcleo e insertos. Pergunte sobre tratamento térmico onde for importante, padrão de acabamento ou textura, pontos de manutenção planejados e os termos por trás de qualquer alegação de vida útil. Uma ferramenta para corpos transparentes pode precisar de polimento e plano de manutenção diferentes de uma tampa opaca texturizada. Anote quem paga por peças de desgaste, cuidado contra ferrugem, armazenamento e reparo. Trate a vida útil do molde cotada como uma promessa condicional. Ela não se sustenta sozinha com qualquer resina, corante, máquina ou plano de manutenção.
Como Comparar Cotações de Fábricas de Moldes para Canetas
| Item da RFQ | O que a cotação deve declarar | Por que os compradores precisam disso |
|---|---|---|
| Peça e resina | Arquivo 3D aprovado, revisão, tipo de resina, cor e premissas de aditivos | Contração e acabamento dependem do material realmente moldado |
| Construção da ferramenta | Tipos de aço, número de cavidades, canal de injeção/gate, insertos e gavetas | “Um molde” pode descrever entregáveis muito diferentes |
| Requisitos de superfície | Brilho, textura, transparência, linha de partição visível e localização do gate | A aprovação cosmética precisa de uma referência compartilhada |
| Testes | Número de testes incluídos, resina fornecida, quantidade de amostras e registro do processo | O T1 pode revelar mudanças que exigem outra rodada |
| Aceitação | Dimensões críticas, variação entre cavidades, encaixe, retenção e limites visuais | Uma amostra atraente não é um teste de repetibilidade |
| Termos comerciais | Preço do molde, taxas de modificação, propriedade, armazenamento, transferência e peças de reposição | Um preço inicial baixo pode esconder uma dependência futura |
Compare orçamentos somente depois de preencher as lacunas. Um preço de molde muito baixo pode significar menos cavidades, outro aço, menos testes ou frete e alterações omitidos. Para um contexto mais amplo de custos OEM, veja o guia de custos de fabricação de canetas personalizadas. Keep the mold spend apart from per-piece molding, assembly, ink, and packing charges. The guia de negociação MOQ explains why tooling and production MOQ should be talked about as different duties.
Amostras T1 e Aceitação do Molde
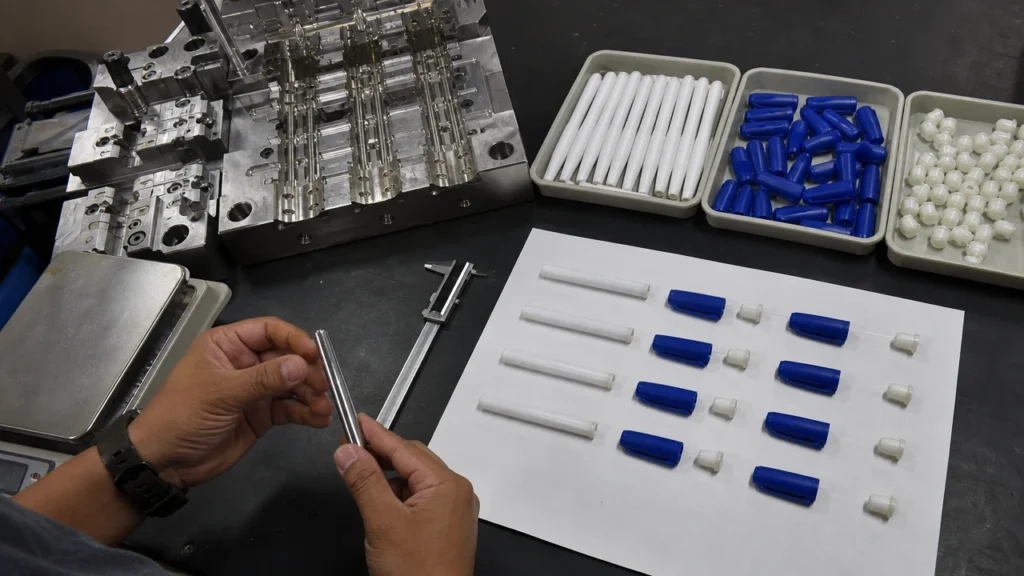
T1 é o primeiro teste planejado após a construção da ferramenta. É uma etapa de teste, não uma aprovação final. Peça um estudo de injeção curta ou de preenchimento quando ajudar. Peça uma folha de teste com resina e configurações da máquina. Peça fotos de cada cavidade e um relatório de dimensões vinculado às cavidades numeradas. Revise as peças depois que se estabilizarem, sob os termos de medição acordados. Anote defeitos por cavidade e local. Não escreva problema de aparência em uma lista genérica.
A primeira revisão deve responder a quatro perguntas. A peça preenche e ejeta sem problemas? As dimensões funcionais se encaixam com as peças aprovadas? O resultado cosmético está bom nas faces visíveis? A ferramenta consegue repetir o resultado ao longo de uma rodada estável? Uma boa amostra não responde à última pergunta. Protolabs' guia de defeitos de moldagem covers drag marks, sink, and warpage that can come from part design or process terms.
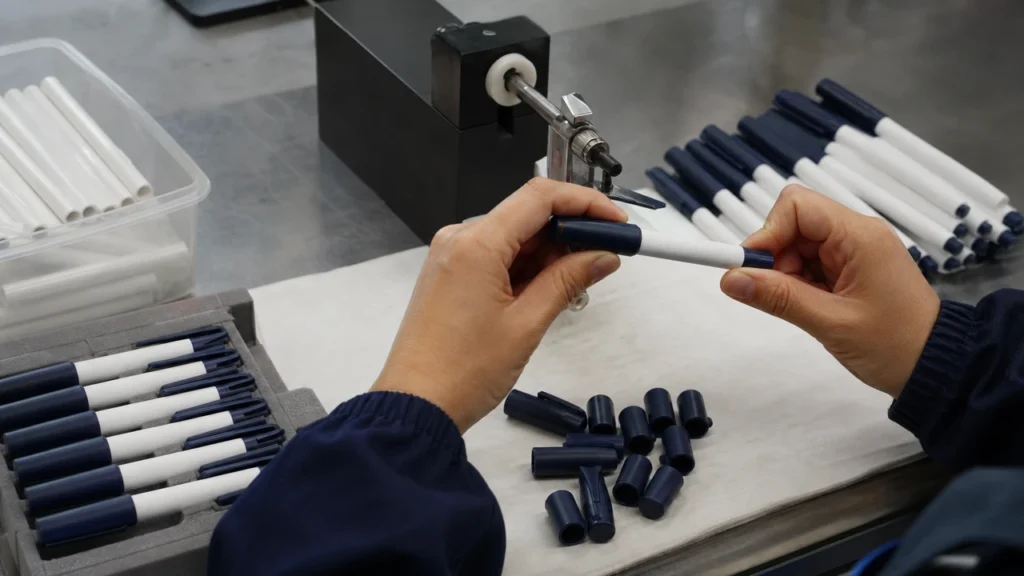
Para testes específicos de canetas, monte as peças moldadas com a ponta, o reservatório de tinta ou o refil reais. Meça a força de puxar a tampa, a retenção do plugue, o encaixe por rosca ou por pressão, a circularidade, a folga visível e qualquer superfície propensa a vazamento. Para marcadores, armazene amostras montadas em várias posições e verifique secagem ou sangramento. Use o marker QC guide as nearby context. The checklist de auditoria da fábrica de marcadores covers the wider factory flow after tooling sign-off.
Uma Sequência Prática de Aprovação
- Congele o desenho da peça e marque as dimensões funcionais, cosméticas e de referência.
- Aprove a revisão de DFM: resina, tolerância de contração, ângulo de saída, ponto de injeção, linha de partição e ejeção.
- Inspecione as amostras T1 de cada cavidade e documente os desvios.
- Acorde as alterações no molde e execute testes T2 ou posteriores quando necessário.
- Teste a montagem, o encaixe e o armazenamento com componentes reais de caneta e tinta, quando relevante.
- Realize um teste de produção contínuo e compare amostras do início, do meio e do fim.
- Aprove o molde de acordo com o desenho aprovado, a amostra e os critérios de aceitação por escrito.
Se uma alteração modificar o desenho da peça, revise o desenho antes de reaprovar. Mantenha uma amostra mestre assinada e uma nota de qual cavidade a produziu. Peça o desenho final da ferramenta, a lista de sobressalentes e as etapas de manutenção se a ferramenta pertencer à sua marca. O guia de fabricação de canetas OEM/ODM helps tie the tool release to pen assembly and private-label sign-off.
Lista de verificação de RFQ para molde de caneta
Envie o mesmo pacote para cada candidato. Desenhos de peças com revisões. Arquivos 3D. Volume anual previsto. Resina e cor planejadas. Desenhos das peças correspondentes. Base cosmética. Limite de embalagem. Mercado de destino. Diga se a fábrica orça apenas o trabalho de ferramentaria ou também moldagem e montagem. Depois pergunte:
- Quem é o proprietário do molde, insertos, CAD e dados de processo após o pagamento final?
- Quais etapas de usinagem, polimento, texturização e teste são feitas internamente?
- Qual número de cavidades e tamanho de prensa são propostos, e por quê?
- Quais dimensões serão medidas por cavidade e com qual método?
- Quais alterações estão incluídas após o T1 e o que gera cobranças extras?
- Como o molde será armazenado, mantido, segurado e transferido se a produção mudar?
- Qual quantidade de teste e evidência de execução de produção são necessárias para aceitação?
Não peça a todos os fornecedores que prometam a mesma vida útil fixa de molde ou prazo antes de o design ser revisado. Peça os termos por trás do orçamento e um plano de marcos. Aprovação do desenho. Liberação do aço. Usinagem. T1. Correções. Aprovação final. Quando uma caneta tem um formato de carcaça incomum, o guia de caneta em formato de animal OEM gives nearby design context. This article stays on the tool itself.
Perguntas Frequentes
Uma marca de canetas precisa ser dona do seu molde de injeção?
A propriedade é uma decisão comercial, mas deve estar registrada por escrito. O pedido de compra deve nomear a ferramenta, os insertos, os arquivos CAD, o local de armazenamento, as responsabilidades de manutenção e o fluxo de transferência. Pagar apenas uma taxa de ferramentaria não resolve todas as questões de propriedade ou acesso.
Um molde de múltiplas cavidades é sempre mais barato por peça de caneta?
Somente se o volume previsto, o tempo de ciclo, a taxa de refugo e o equilíbrio de cavidades justificarem o maior gasto com a ferramenta. Peça uma comparação na sua própria quantidade prevista. Não tome o número de cavidades como sinal de qualidade.
O que um relatório T1 deve incluir?
No mínimo, nomeie a resina e as configurações de teste. Forneça amostras numeradas de cada cavidade. Meça as dimensões-chave acordadas. Mapeie os defeitos. Recomende correções de ferramenta ou processo. Adicione testes de montagem e armazenamento quando a peça envolver vedação da tampa, encaixe da ponta ou retenção de tinta.
Uma fábrica pode fazer tanto o molde quanto as canetas acabadas?
Sim. Alguns fabricantes de canetas completas constroem ou operam ferramentas, depois moldam, imprimem e montam o produto acabado. Verifique quais etapas são feitas internamente. Verifique quem corrige o problema quando um molde passa nas dimensões, mas falha na montagem.
Quando um molde de caneta está pronto para produção em massa?
Quando a revisão final da peça, as amostras de cavidade, o padrão visual, os testes de montagem e os resultados de rodada estável atenderem às regras de aprovação escritas. A aprovação deve cobrir a ferramenta e as peças que ela produz dentro de uma janela de processo escrita.
Conclusão final para o comprador
Compre um sistema de peças repetível, não uma primeira injeção impressionante. Dê à fábrica de moldes de canetas as peças correspondentes reais e as necessidades do produto. Revise suas decisões de DFM. Faça dos testes em nível de cavidade e da aceitação de rodada parte do contrato. Se seu programa também precisar de moldagem, impressão e montagem final, peça um único responsável pela transferência entre ferramentaria e trabalho de canetas acabadas.