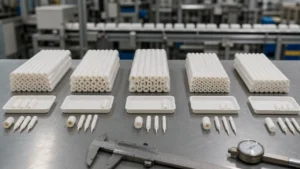
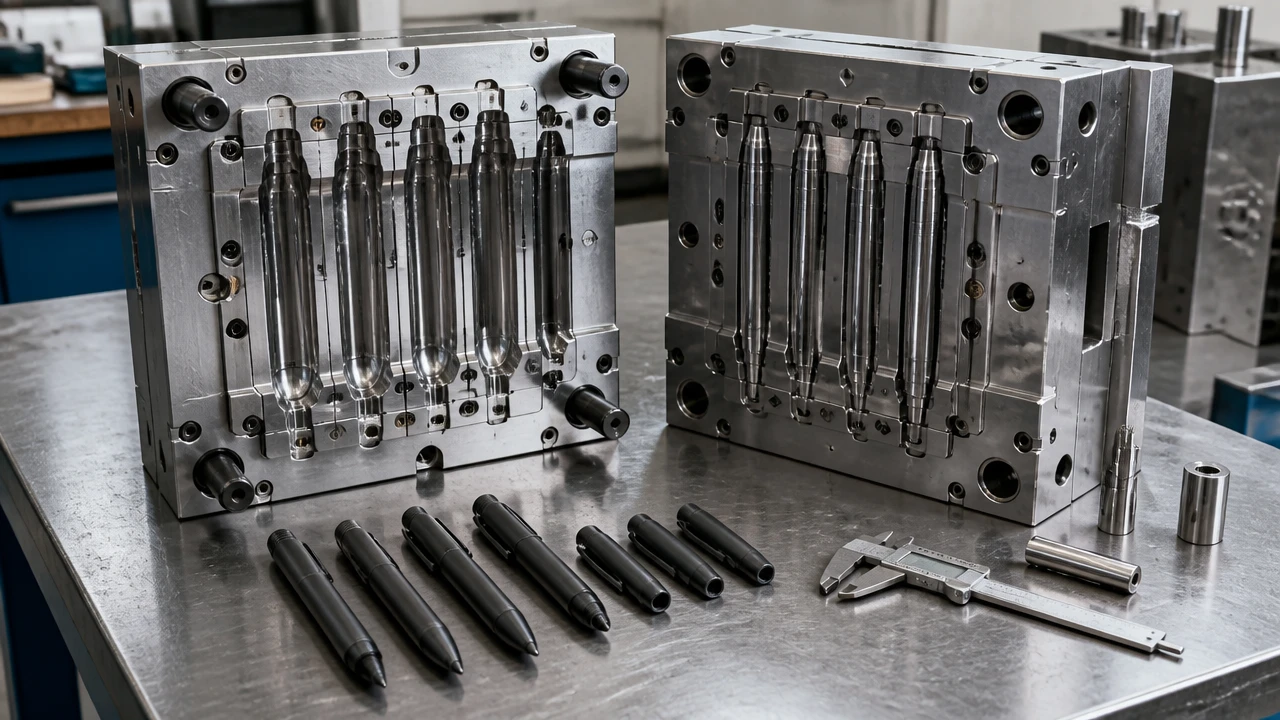
Eine Stiftformfabrik in China verwandelt ein freigegebenes Teiledesign in wiederholbare Kunststoffkomponenten. Für eine Stift- oder Marker-Marke ist die entscheidende Leistung nicht allein ein poliertes Stahlwerkzeug: Es ist ein Schaft, eine Kappe, ein Stopfen oder ein Griff, der zu den Gegenstücken passt, die Montage übersteht, konsistent aussieht und in der erforderlichen Stückzahl produziert werden kann. Dieser Leitfaden konzentriert sich auf Spritzgießformen für Stiftkomponenten, nicht auf Rankings von Fertigstift-Lieferanten oder allgemeines Kunststoffspritzen.
Kurze Antwort
Wählen Sie eine Stiftformfabrik, indem Sie eine teilespezifische Design-for-Manufacture-Prüfung (DFM), eine vereinbarte Werkzeugspezifikation, dokumentierte T1-Versuchsbedingungen und messbare Abnahmekriterien anfordern. Vergleichen Sie Angebote bei gleichem Harz, gleicher Kavitätenzahl, gleichem Angusssystem, gleicher Oberflächengüte, gleicher Stahlspezifikation, gleichem Versuchsumfang und gleichen Werkzeugeigentumsbedingungen. Geben Sie die Produktion nicht aufgrund eines einzelnen attraktiven Musters frei: Prüfen Sie Maßabweichungen über die Kavitäten, Kappensitz, leckagebezogene Schnittstellen und kosmetische Defekte nach einem kontrollierten Lauf.
Quick Links
- Welche Stiftteile benötigen Formen?
- Entscheidungen zum Werkzeugdesign
- T1 und Formabnahme
- RFQ-Checkliste
- Häufig gestellte Fragen
Was eine Stiftformenfabrik in China herstellt
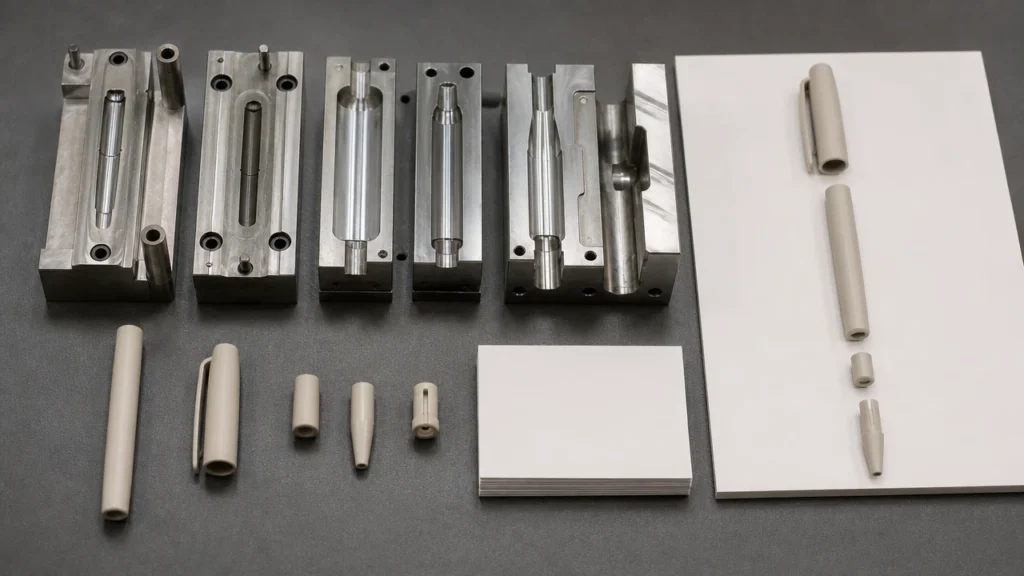
Die üblichen Kandidaten sind Kunststoffschäfte, Kappen, Endstopfen, Nasenkonen, Clip-Komponenten und einige starre Griffe. Ein Markerprogramm benötigt möglicherweise auch ein Ventilgehäuse, einen Federhalter oder ein inneres Dichtungsteil. Jedes Teil hat eine andere kritische Funktion. Ein sichtbarer Schaft erfordert kontrollierten Glanz, Farbe und Platzierung der Trennfuge. Eine Kappe benötigt vorhersehbare Haltekraft und eine Dichtung, die zum Feder- und Tintensystem passt. Ein Stopfen erfordert zuverlässiges Einsetzen und Halten ohne Rissbildung im Schaft. Ein kleines Innenteil hat möglicherweise ein geringeres kosmetisches Risiko, aber engere Passungs- oder Durchflussanforderungen.
Diese Unterscheidung beeinflusst die Auswahl der Fabrik. Ein Formenbauer, der saubere kosmetische Schäfte herstellt, muss möglicherweise noch die Kappendichtung und Montagewiederholbarkeit nachweisen. Umgekehrt erfüllt ein technisch einwandfreies Innenteil möglicherweise nicht die erwartete Oberflächenqualität für einen verkaufsfähigen Schaft. Definieren Sie die vollständige Passungsbaugruppe vor der Kalkulation des Werkzeugs, einschließlich der Mine oder des Tintenreservoirs, der Spitze, der Kappe und des Verpackungsfreiraums. ZH Stationery's Werksbesichtigung zeigt Spritzguss als Teil des Produktionsablaufs für Stifte und Marker; verwenden Sie es als Kontext für die Koordination von Werkzeugbau mit nachgelagerter Montage, nicht als Nachweis für eine bestimmte Werkzeugspezifikation.
Entscheidungen bei der Stiftwerkzeugkonstruktion, die Kosten und Qualität verändern
Teilegeometrie, Wandstärke und Entformungsschräge
Lange, schlanke Stiftschäfte verstärken kleine Unterschiede bei Kühlung und Auswerfen. Ungleichmäßige Wände können Einfallstellen, Verzug oder eine außermittige Bohrung verursachen; eine Kappe mit unzureichender Entformungsschräge kann beim Auswerfen kratzen. Markieren Sie die Maße, die tatsächlich die Passung steuern, und lassen Sie dann den Werkzeugbauer die Trennfuge, Entformungsschräge und Kernmethode vorschlagen. Protolabs' Konstruktionsrichtlinien zur Entformungsschräge erklärt, warum die Entformungsschräge von Material, Tiefe, Oberfläche und Werkzeugkonstruktion abhängt. Seine Richtlinien zur Wandstärke erklärt, warum große Dickenänderungen die Kühlung ungleichmäßig machen können. Keine Quelle liefert eine universelle Stiftschaftabmessung; das gewählte Harz und die Geometrie erfordern weiterhin eine DFM-Prüfung.
Anguss, Angusskanal und sichtbare Oberflächen
Fragen Sie, wo die Kunststoffschmelze in das Teil eintritt und wo der Angussrest verbleibt. Ein Anguss, der an einem verdeckten hinteren Stopfen akzeptabel ist, kann an einem transparenten Zylinder auffällig sein. Die Angusskanalführung beeinflusst auch die Füllbalance zwischen den Kavitäten. Fordern Sie eine Zeichnung an, die Anguss, Trennebene, Auswerfermarkierungen, Entlüftungspunkte und eventuelle seitliche Schieber kennzeichnet. Der Protolabs- Spritzguss-Leitfaden identifiziert Angusslage, Kühlung, Auswerfen und Hinterschneidungen als Teilekonstruktionsentscheidungen, die die Formteilqualität beeinflussen.
Kavitätenanzahl und Werkzeuglayout
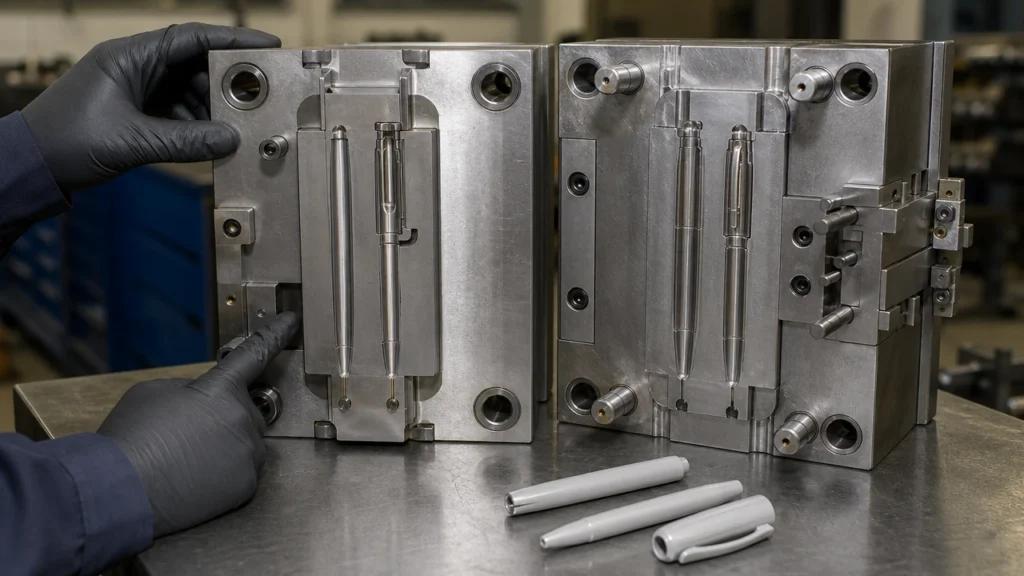
Mehr Kavitäten können die Ausbringung pro Zyklus erhöhen, aber eine hohe Kavitätenzahl senkt nicht automatisch die Lieferkosten. Die Presse muss die entsprechende Schließkraft und das Schussvolumen aufweisen, der Angusskanal muss gleichmäßig füllen, und jede Kavität muss denselben Maß- und Oberflächenstandard erfüllen. Fordern Sie die vorgeschlagene Kavitätenzahl und eine Stückpreiskalkulation bei Ihrer Prognosemenge an. Wenn das Angebot austauschbare Einsätze oder ein Familienwerkzeug vorsieht, fragen Sie, was unabhängig geändert werden kann und ob Teile mit unterschiedlichem Gewicht gleichmäßig gefüllt werden.
Stahl, Oberflächengüte und Wartung
„Gehärteter Stahlform“ ist für eine Bestellung zu vage. Bitten Sie den Lieferanten, die Stahlsorte für Kavität, Kern und Einsätze anzugeben; die Wärmebehandlung, sofern relevant; die Oberflächengüte oder Texturnorm; die erwarteten Wartungspunkte; und die Bedingungen hinter jeder Lebensdauerangabe. Ein Werkzeug für transparente Zylinder erfordert möglicherweise einen anderen Polier- und Handhabungsplan als eine texturierte opake Kappe. Halten Sie fest, wer die Kosten für Verschleißteilersatz, Korrosionsschutz, Lagerung und Reparatur trägt. Behandeln Sie die angegebene Werkzeuglebensdauer als bedingte Lieferantenzusage, nicht als Garantie, die jedem Harz, Farbstoff, Maschinen- oder Wartungsregime standhält.
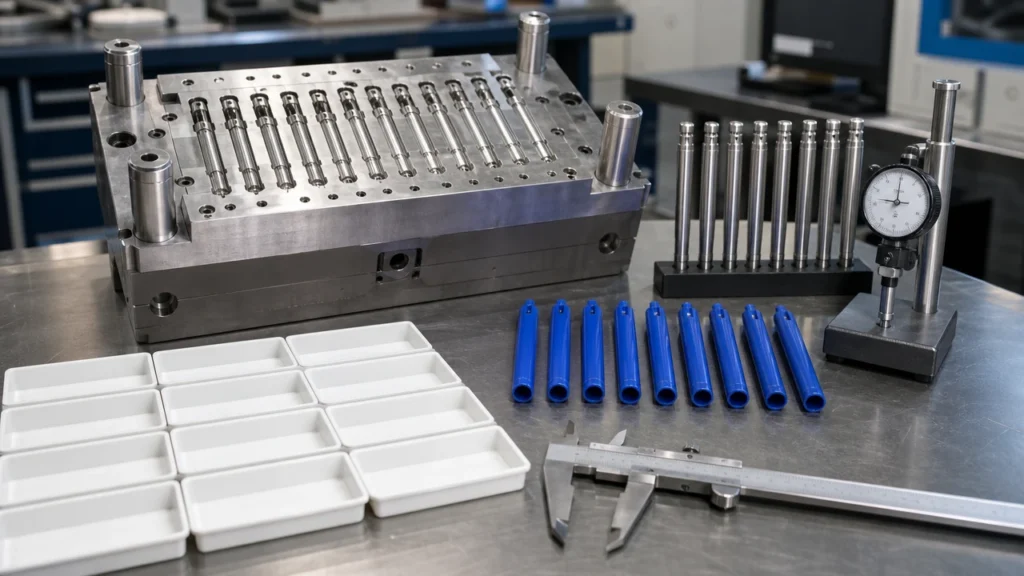
So vergleichen Sie Angebote von Stiftwerkzeug-Fabriken
| RFQ-Position | Was das Angebot enthalten sollte | Warum Einkäufer es benötigen |
|---|---|---|
| Bauteil und Kunststoff | Freigegebene 3D-Datei, Revisionsstand, Kunststoffsorte, Farbe und Additivannahmen | Schwindung und Oberfläche hängen vom tatsächlich verarbeiteten Material ab |
| Werkzeugaufbau | Stahlgüten, Kavitätenanzahl, Angusssystem, Einsätze und Schieber | „Ein Werkzeug“ kann sehr unterschiedliche Lieferumfänge beschreiben |
| Oberflächenanforderungen | Glanz, Textur, Transparenz, sichtbare Trennebene und Anspritzpunkt | Für die Freigabe des Erscheinungsbilds ist eine gemeinsame Referenz erforderlich |
| Bemusterungen | Anzahl der enthaltenen Muster, geliefertes Harz, Probemenge und Prozessaufzeichnung | T1 kann Änderungen aufzeigen, die einen weiteren Lauf erfordern |
| Abnahme | Kritische Maße, Kavitätsabweichungen, Passung, Rückhaltevermögen und visuelle Grenzwerte | Ein ansprechendes Muster ist kein Wiederholbarkeitstest |
| Kommerzielle Bedingungen | Werkzeugpreis, Änderungskosten, Eigentum, Lagerung, Transfer und Ersatzteile | Ein niedriger Anfangspreis kann zukünftige Abhängigkeiten verbergen |
Vergleichen Sie Angebote erst, nachdem fehlende Felder ausgefüllt wurden. Ein sehr niedriger Werkzeugpreis kann auf weniger Kavitäten, anderen Stahl, weniger Musterrunden oder ausgeschlossene Versand- und Änderungskosten hinweisen. Für einen breiteren OEM-Kostenkontext siehe den Kostenleitfaden für kundenspezifische Stiftfertigung; halten Sie die Werkzeuginvestition getrennt von den Stückkosten für Spritzguss, Montage, Tinte und Verpackung. Der MOQ-Verhandlungsleitfaden erläutert, warum Werkzeugbau und Produktion MOQ als getrennte Verpflichtungen verhandelt werden sollten.
T1-Muster und Werkzeugabnahme
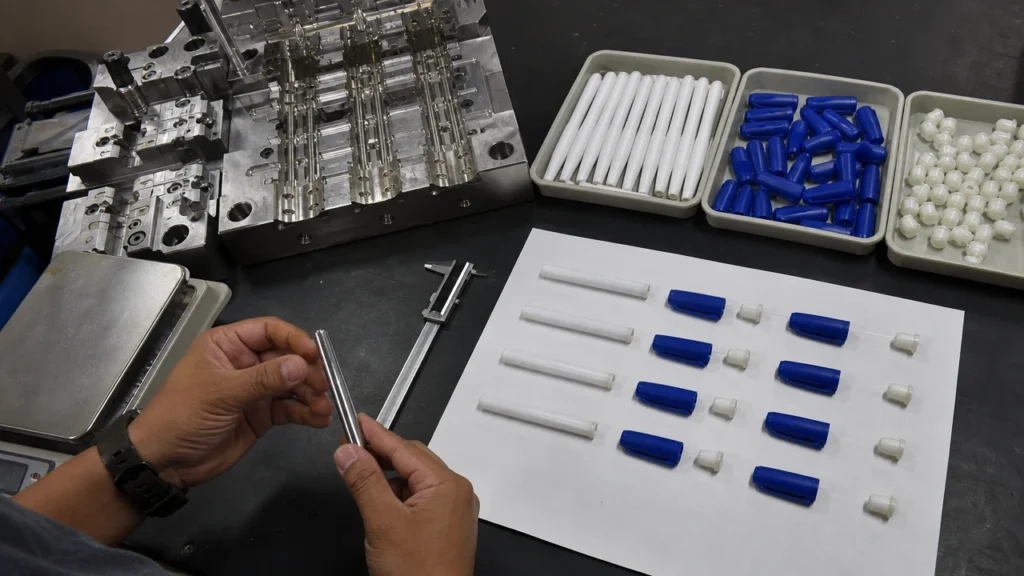
T1 ist der erste strukturierte Versuch nach der Werkzeugherstellung. Es handelt sich um eine Diagnosephase, nicht um eine endgültige Produktionsfreigabe. Fordern Sie bei Bedarf eine Kurzschuss- oder Füllstudie, ein Versuchsprotokoll mit Harz- und Maschineneinstellungen, Fotos jeder Kavität und einen Maßbericht, der den nummerierten Kavitäten zugeordnet ist. Überprüfen Sie die Teile nach der Stabilisierung unter den vereinbarten Messbedingungen. Erfassen Sie Fehler nach Kavität und Position, statt „Erscheinungsbildproblem“ auf einer allgemeinen Checkliste zu vermerken.
Die erste Überprüfung sollte vier Fragen beantworten: Füllt und entformt das Teil zuverlässig? Sind die Funktionsmaße geeignet, um mit den freigegebenen Komponenten zu montieren? Ist das kosmetische Ergebnis auf sichtbaren Oberflächen akzeptabel? Kann das Werkzeug das Ergebnis in einem kontinuierlichen Lauf wiederholen? Ein einzelnes gutes Muster beantwortet die letzte Frage nicht. Protolabs’ Leitfaden zu Formfehlern behandelt Fehler wie Schleifspuren, Einfallstellen und Verzug, die aus Teiledesign oder Prozessbedingungen entstehen können.
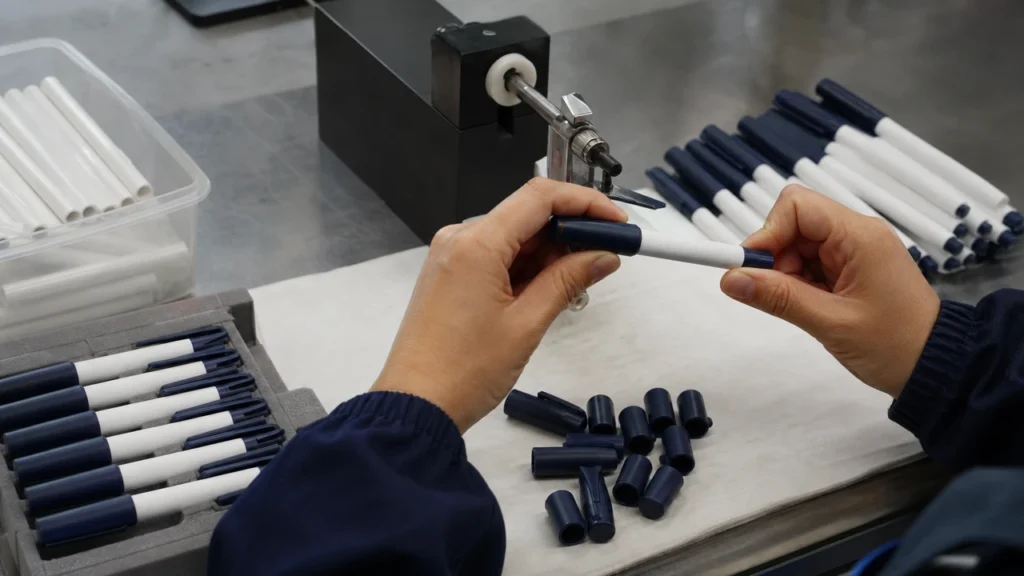
Für stiftspezifische Tests montieren Sie die gespritzten Teile mit der tatsächlichen Feder, dem Tintenreservoir oder der Mine. Messen Sie die Abzugskraft der Kappe, die Stopfenhaltekraft, Gewinde- oder Schnappverbindung, Konzentrizität, sichtbaren Spalt und jede leckageempfindliche Schnittstelle. Lagern Sie bei Markern montierte Muster in mehreren Ausrichtungen und prüfen Sie auf Austrocknung oder Migration; verwenden Sie den Leitfaden zur Qualitätskontrolle von Markern als angrenzenden Kontext. Die Checkliste für das Fabrikaudit von Markern behandelt den umfassenderen Fabrikprozess nach der Werkzeugfreigabe.
Eine praktische Freigabesequenz
- Die Teilezeichnung einfrieren und funktionale, kosmetische und Referenzmaße kennzeichnen.
- Die DFM-Prüfung freigeben: Harz, Schwindungszugabe, Entformungsschräge, Anguss, Trennebene und Auswerfer.
- T1-Muster aus jeder Kavität prüfen und Abweichungen dokumentieren.
- Werkzeugänderungen vereinbaren und bei Bedarf T2- oder spätere Versuche durchführen.
- Montage, Passung und Lagerung mit echten Stiftkomponenten und Tinte testen, sofern relevant.
- Einen Dauerproduktionsversuch durchführen und Muster vom Anfang, aus der Mitte und vom Ende vergleichen.
- Das Werkzeug anhand der freigegebenen Zeichnung, des Musters und der schriftlichen Abnahmekriterien abnehmen.
Wenn eine Änderung die Teilezeichnung verändert, die Zeichnung vor der erneuten Freigabe überarbeiten. Ein signiertes Referenzmuster und eine Aufzeichnung darüber, welche Kavität es produziert hat, aufbewahren. Die endgültige Werkzeugzeichnung, Ersatzteilliste und Wartungsanleitung anfordern, wenn das Werkzeug zu Ihrer Marke gehört. Der OEM/ODM Stiftfertigungsleitfaden ist nützlich, um die Werkzeugfreigabe mit der nachgelagerten Stiftmontage und der Handelsmarkenfreigabe zu koordinieren.
Checkliste für Stiftform-Anfrage
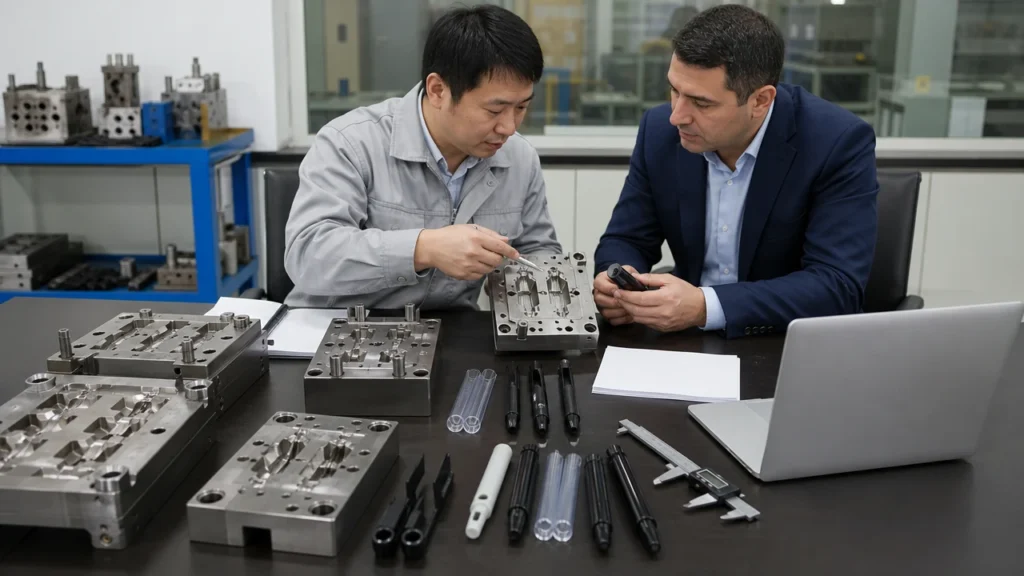
Senden Sie jedem Kandidatenwerk dasselbe Paket: Teilezeichnungen mit Revisionsstand, 3D-Dateien, erwartetes Jahresvolumen, vorgesehenes Harz und Farbe, Zeichnungen der Gegenstücke, kosmetische Referenz, Verpackungsvorgabe und Zielmarkt. Geben Sie an, ob das Werk nur den Werkzeugbau oder auch Spritzguss und Montage anbietet. Fragen Sie dann:
- Wem gehören Werkzeug, Einsätze, CAD- und Prozessdaten nach der Schlusszahlung?
- Welche Bearbeitungs-, Polier-, Texturierungs- und Erprobungsschritte werden intern durchgeführt?
- Welche Kavitätenzahl und Maschinengröße werden vorgeschlagen, und warum?
- Welche Maße werden pro Kavität gemessen, und mit welcher Methode?
- Welche Änderungen sind nach T1 enthalten, und was löst Zusatzkosten aus?
- Wie wird das Werkzeug gelagert, gewartet, versichert und übertragen, wenn die Produktion verlagert wird?
- Welche Erprobungsmenge und Nachweise aus der Serienproduktion sind für die Abnahme erforderlich?
Bitten Sie nicht jeden Lieferanten, vor der Konstruktionsprüfung dieselbe feste Werkzeuglebensdauer oder Lieferzeit zuzusagen. Fragen Sie stattdessen nach den Annahmen hinter dem Angebot und einem Meilensteinplan mit Zeichnungsfreigabe, Stahlfreigabe, Bearbeitung, T1, Korrekturen und Endabnahme. Bei einem Stift mit ungewöhnlicher Gehäuseform bietet der Leitfaden für tierförmige Stifte OEM angrenzenden Designkontext; dieser Artikel bleibt auf das Werkzeug selbst fokussiert.
Häufig gestellte Fragen
Muss eine Stiftmarke ihre Spritzgussform besitzen?
Das Eigentum ist eine kommerzielle Entscheidung, muss aber schriftlich festgehalten werden. Die Bestellung sollte das Werkzeug, die Einsätze, die CAD-Dateien, den Lagerort, die Wartungspflichten und das Übergabeverfahren benennen. Die Zahlung einer Werkzeuggebühr allein klärt nicht alle Eigentums- und Zugangsfragen.
Ist eine Mehrfachform immer günstiger pro Stiftteil?
Nur wenn das erwartete Volumen, die Zykluszeit, die Ausschussrate und die Kavitätenbalance die höhere Werkzeuginvestition rechtfertigen. Fordern Sie einen Vergleich bei Ihrer eigenen Prognosemenge an, anstatt die Kavitätenanzahl als Qualitätssignal zu akzeptieren.
Was sollte ein T1-Bericht enthalten?
Identifizieren Sie mindestens das Harz und die Versuchseinstellungen, liefern Sie nummerierte Muster aus jeder Kavität, messen Sie vereinbarte kritische Maße, kartieren Sie Defekte und empfehlen Sie Werkzeug- oder Prozesskorrekturen. Fügen Sie Montage- und Lagertests hinzu, wenn das Teil die Kappendichtung, den Federsitz oder die Tintenrückhaltung beeinflusst.
Kann eine Fabrik sowohl die Form als auch die fertigen Stifte herstellen?
Ja, einige vertikal integrierte Stifthersteller fertigen oder verwalten den Werkzeugbau und spritzen, bedrucken und montieren anschließend das Endprodukt. Prüfen Sie, welche Schritte intern durchgeführt werden und wer für Korrekturmaßnahmen verantwortlich ist, wenn eine Form die Maßprüfung besteht, aber bei der Montage versagt.
Wann ist eine Stiftform bereit für die Serienproduktion?
Wenn die endgültige Teileversion, Kavitätsmuster, Erscheinungsbildstandard, Montagetests und Ergebnisse aus Dauerläufen die schriftlichen Abnahmekriterien erfüllen. Die Freigabe sollte das Werkzeug und die unter einem dokumentierten Prozessfenster hergestellten Teile abdecken.
Fazit für den Einkäufer
Kaufen Sie ein wiederholbares Komponentensystem, nicht einen beeindruckenden ersten Schuss. Geben Sie der Stiftformenfabrik die tatsächlichen Gegenstücke und Produktanforderungen, überprüfen Sie deren DFM-Entscheidungen und machen Sie Kavitätenversuche und Produktionslaufabnahmen zum Vertragsbestandteil. Wenn Ihr Programm auch Spritzguss, Bedruckung und Endmontage benötigt, fordern Sie einen Verantwortlichen für die Übergabe zwischen Werkzeugbau und Fertigstiftproduktion.